汽车内饰件模具
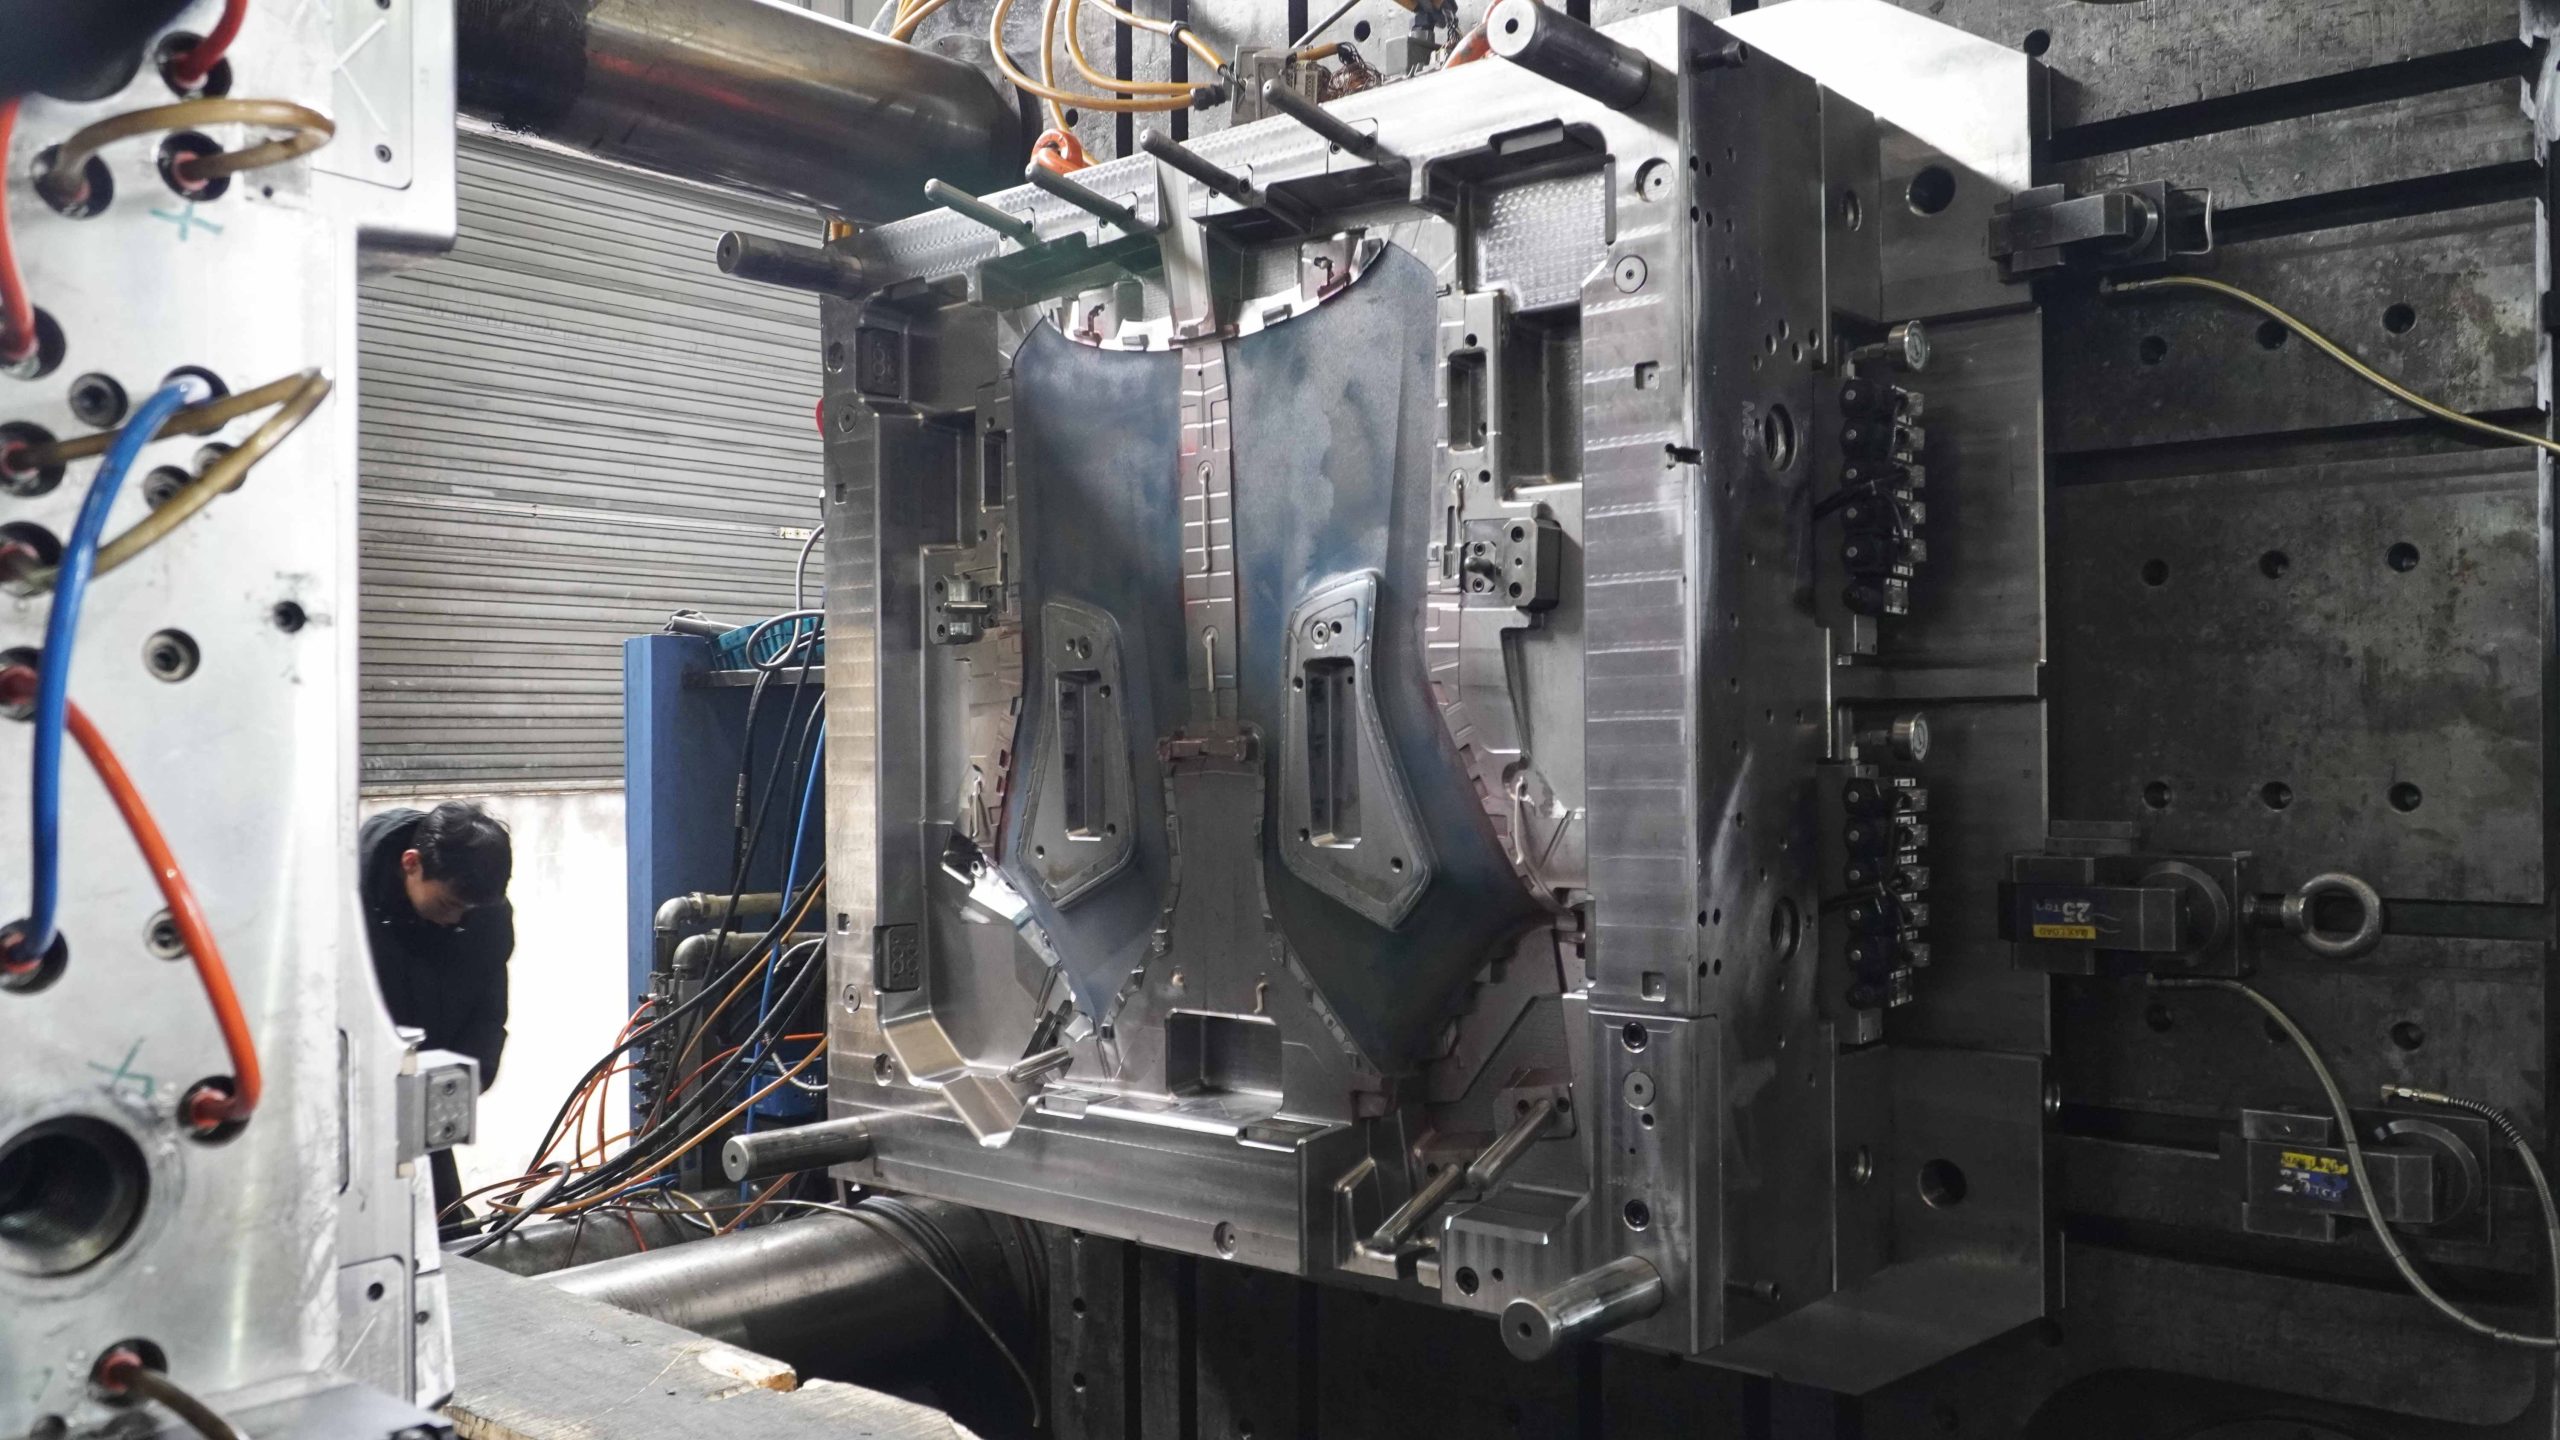
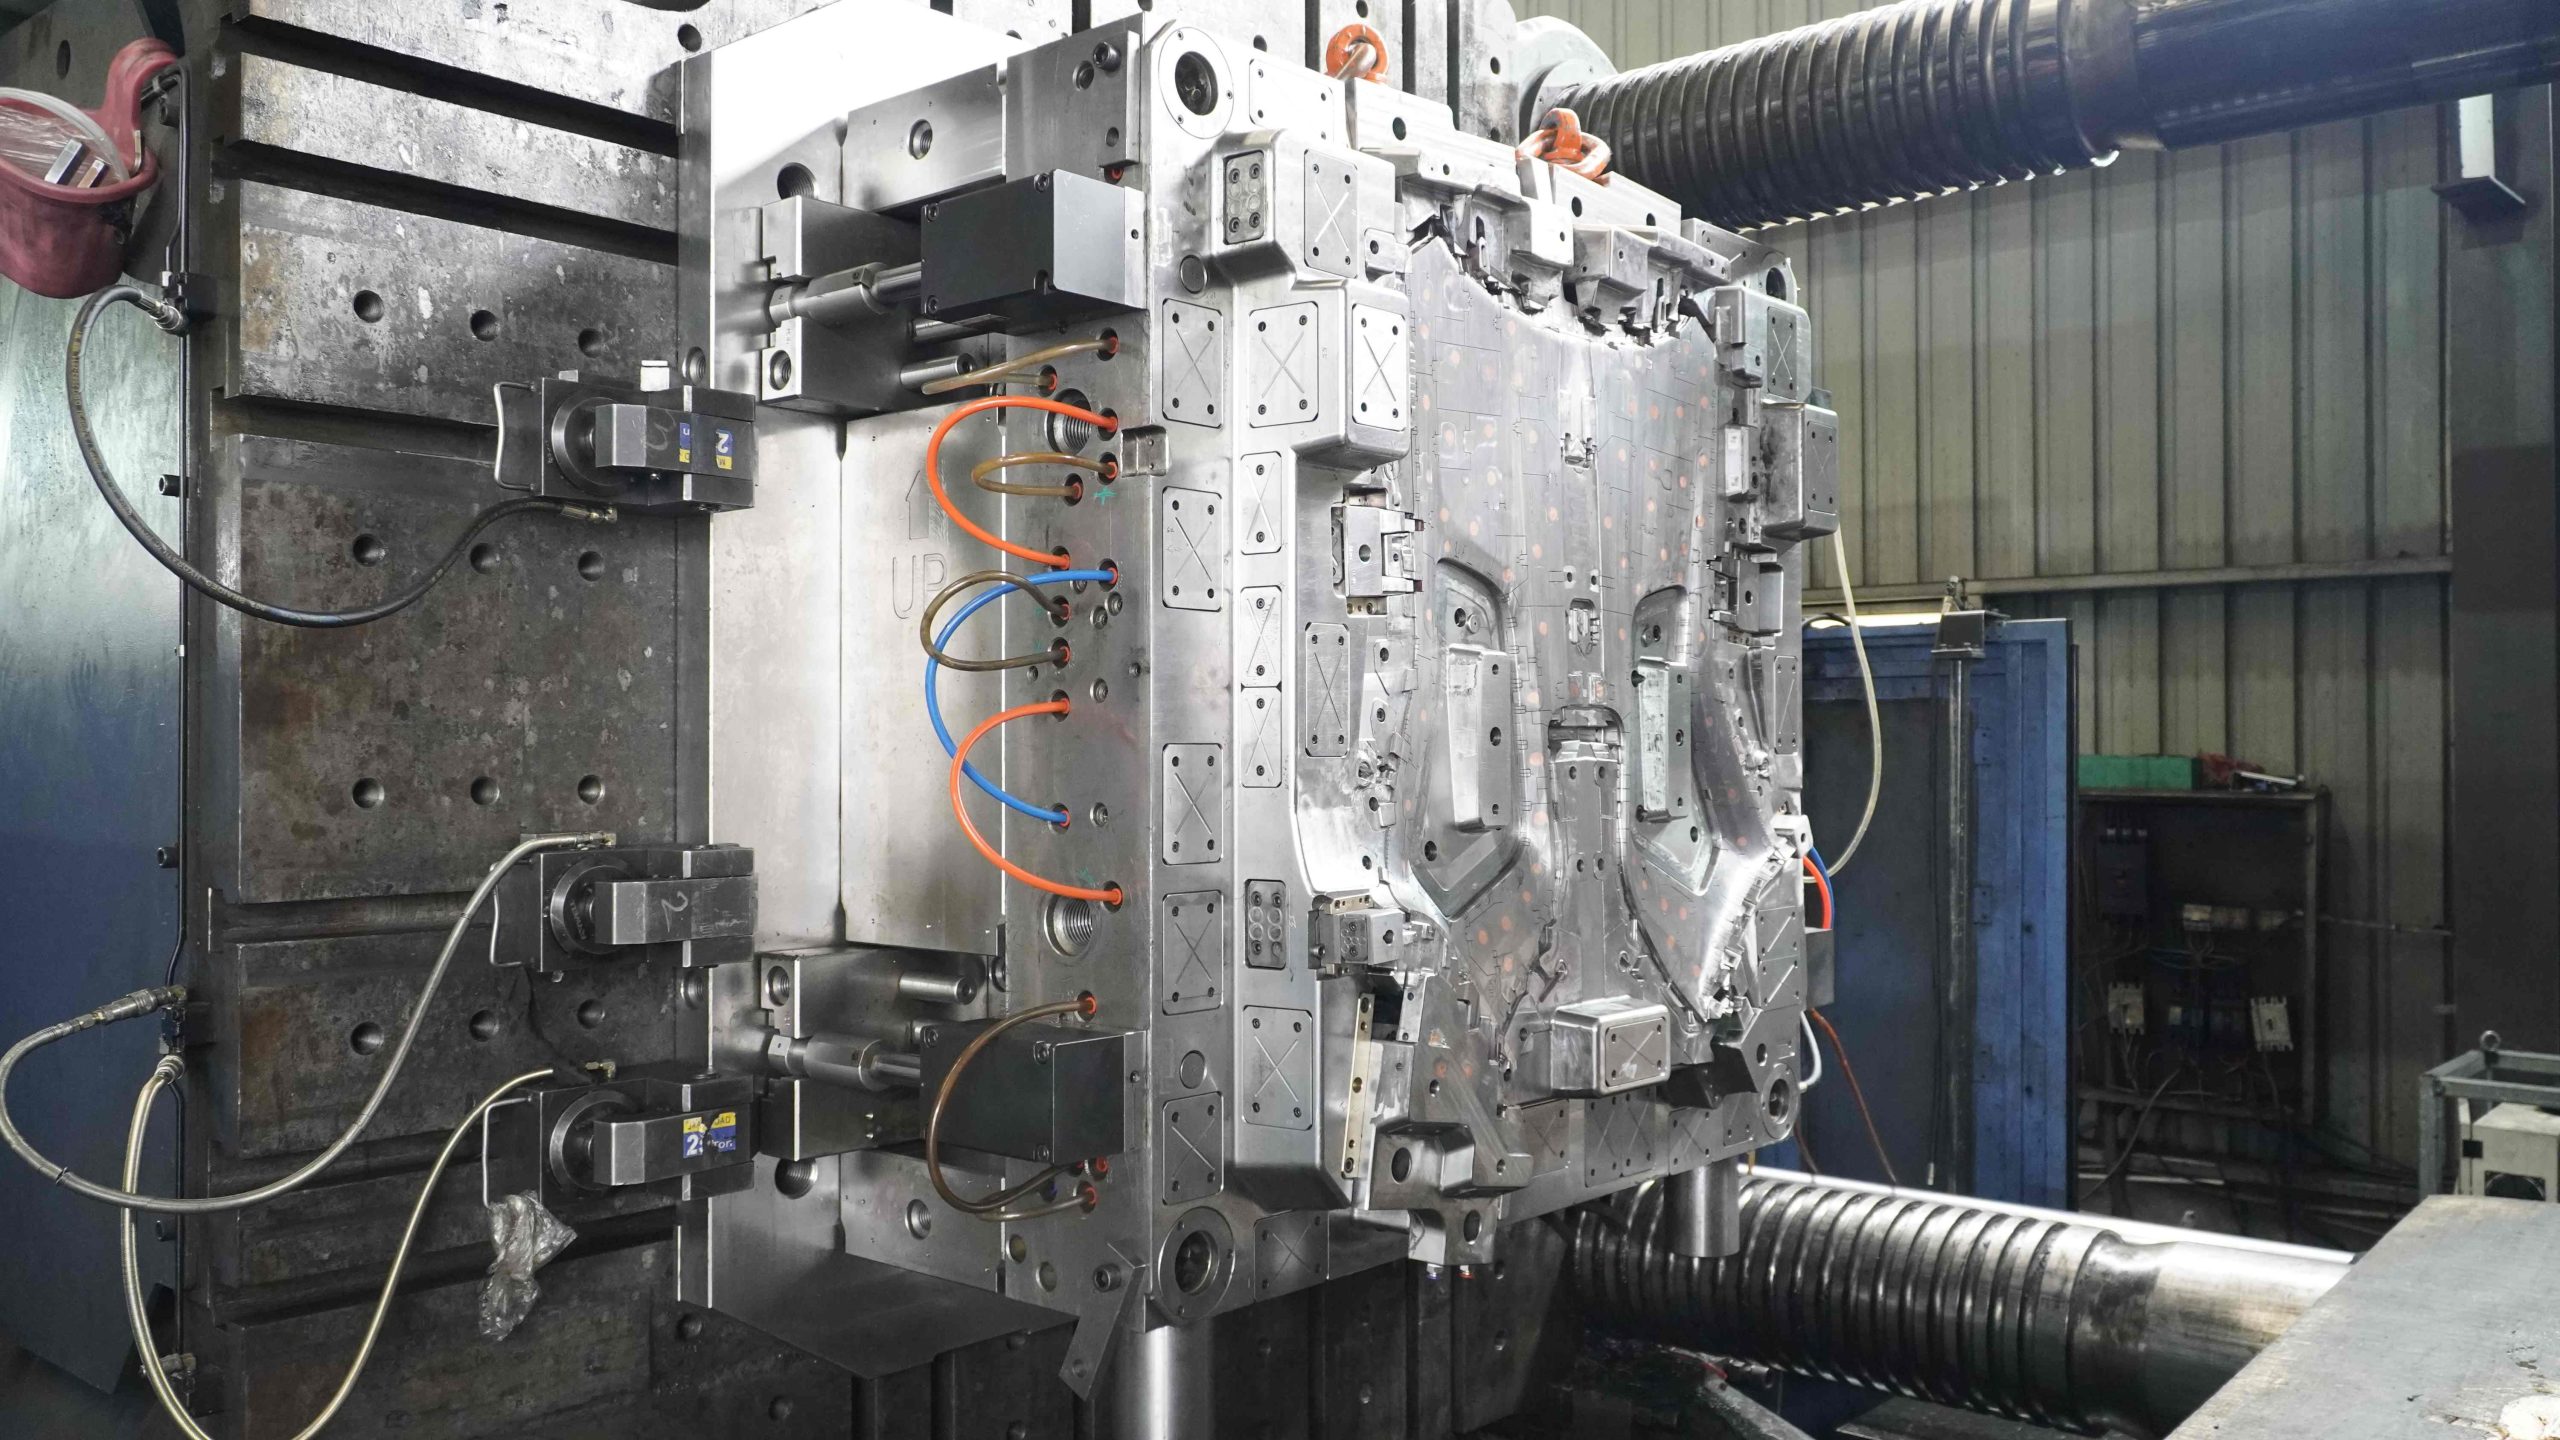
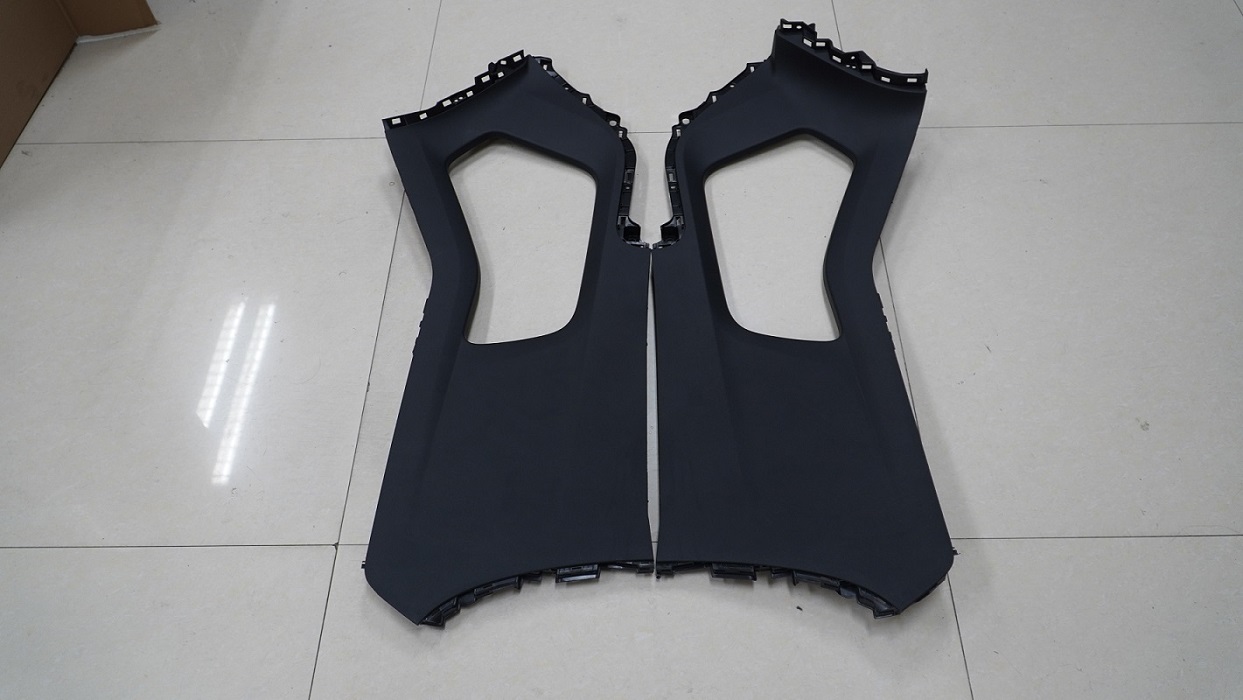
西诺模专注于高端汽车内饰件模具的研发和制造,涵盖仪表板、门板、中控台、扶手、空调出风口等关键内饰件。将先进的CAE模流分析与模块化设计理念相结合,为客户提供从产品结构优化、模具设计到注塑量产的一站式服务。凭借20多年的行业经验,新模确保每一款汽车内饰件模具都具有高尺寸稳定性、出色的表面复制能力和高效的生产周期,帮助客户提高汽车内饰的质量和舒适度。
标准离心管模具细节
以下是离心管模具最常见参数的示例。
| 保险杠模具型腔钢材 | 718H | 推荐注塑机 | 2250吨 |
|---|---|---|---|
| 保险杠模具型芯钢材 | P20H | 原料MFI | 聚丙烯 |
| 模架标准/钢材 | 45# | 顶出系统 | 推板 |
| 滑块、镶件、斜顶钢材 | NAK80/FDAC | 注塑工艺 | 标准型 |
| 型腔数量 | 1×1 | 注塑周期时间 | 55 年代 – 70 年代 |
| 热流道系统 | 集成热流道 | 模具制造交付周期 | 60 – 70 天 |
汽车内饰件模具的质量要点
为确保汽车内饰件模具的长期可靠性和高注塑成品率,西诺模具 严格控制以下质量要点:
- 材料选择和热处理:采用优质预硬钢、耐腐蚀钢、铍铜合金,结合真空淬火和深冷处理,提高模具耐磨性和疲劳强度。
- 精密装配与公差控制:采用坐标测量机和蓝光扫描技术,确保模具部件之间的装配间隙≤0.02毫米,避免缩痕、飞边等缺陷。
- 表面质量和纹理一致性:通过EDM精加工和化学蚀刻工艺,实现均匀的纹理、光泽和触感,满足汽车内饰的高感官要求。
- 冷却和通风系统优化:设计随形冷却通道和适当的通风槽,以缩短周期时间,防止气体滞留和燃烧,并确保内饰件外观清洁。
- INS 模具质量要点:对于模内装饰(INS)工艺,西模严格控制薄膜定位槽的精度和真空吸力的均匀性,确保合模后薄膜不起皱,注塑图案位置偏差≤0.1毫米,满足高品质内饰要求。
汽车内饰件模具的加工要点
为了实现汽车内饰件模具制造的高效率和高精度,西诺模具 采用以下核心加工要点:
- 全数字化模具设计:使用 UG/NX、CATIA 进行 3D 建模,并通过 Moldflow 分析提前优化浇口位置、流道平衡和变形。
- 5 轴 CNC 和线切割加工:针对复杂曲面(例如仪表板蒙皮纹理)进行高速 5 轴铣削,结合线切割放电加工,确保滑块和斜顶等精密结构的尺寸一致性。
- 多工艺表面精加工:根据需要提供抛光、喷砂、镀铬或激光蚀刻,以提高脱模性能和产品质感。
- 严格的试模和验证流程:多轮内部试制车间进行注塑参数调试,然后进行尺寸检验、环境老化测试、CMF匹配验证,确保量产稳定。
- INS模具加工要点:精密CNC加工薄膜定位架和真空吸槽,表面粗糙度Ra ≤0.4μm,优化浇口位置和热流道温度控制,防止薄膜冲刷,确保装饰层与塑料完美粘合。