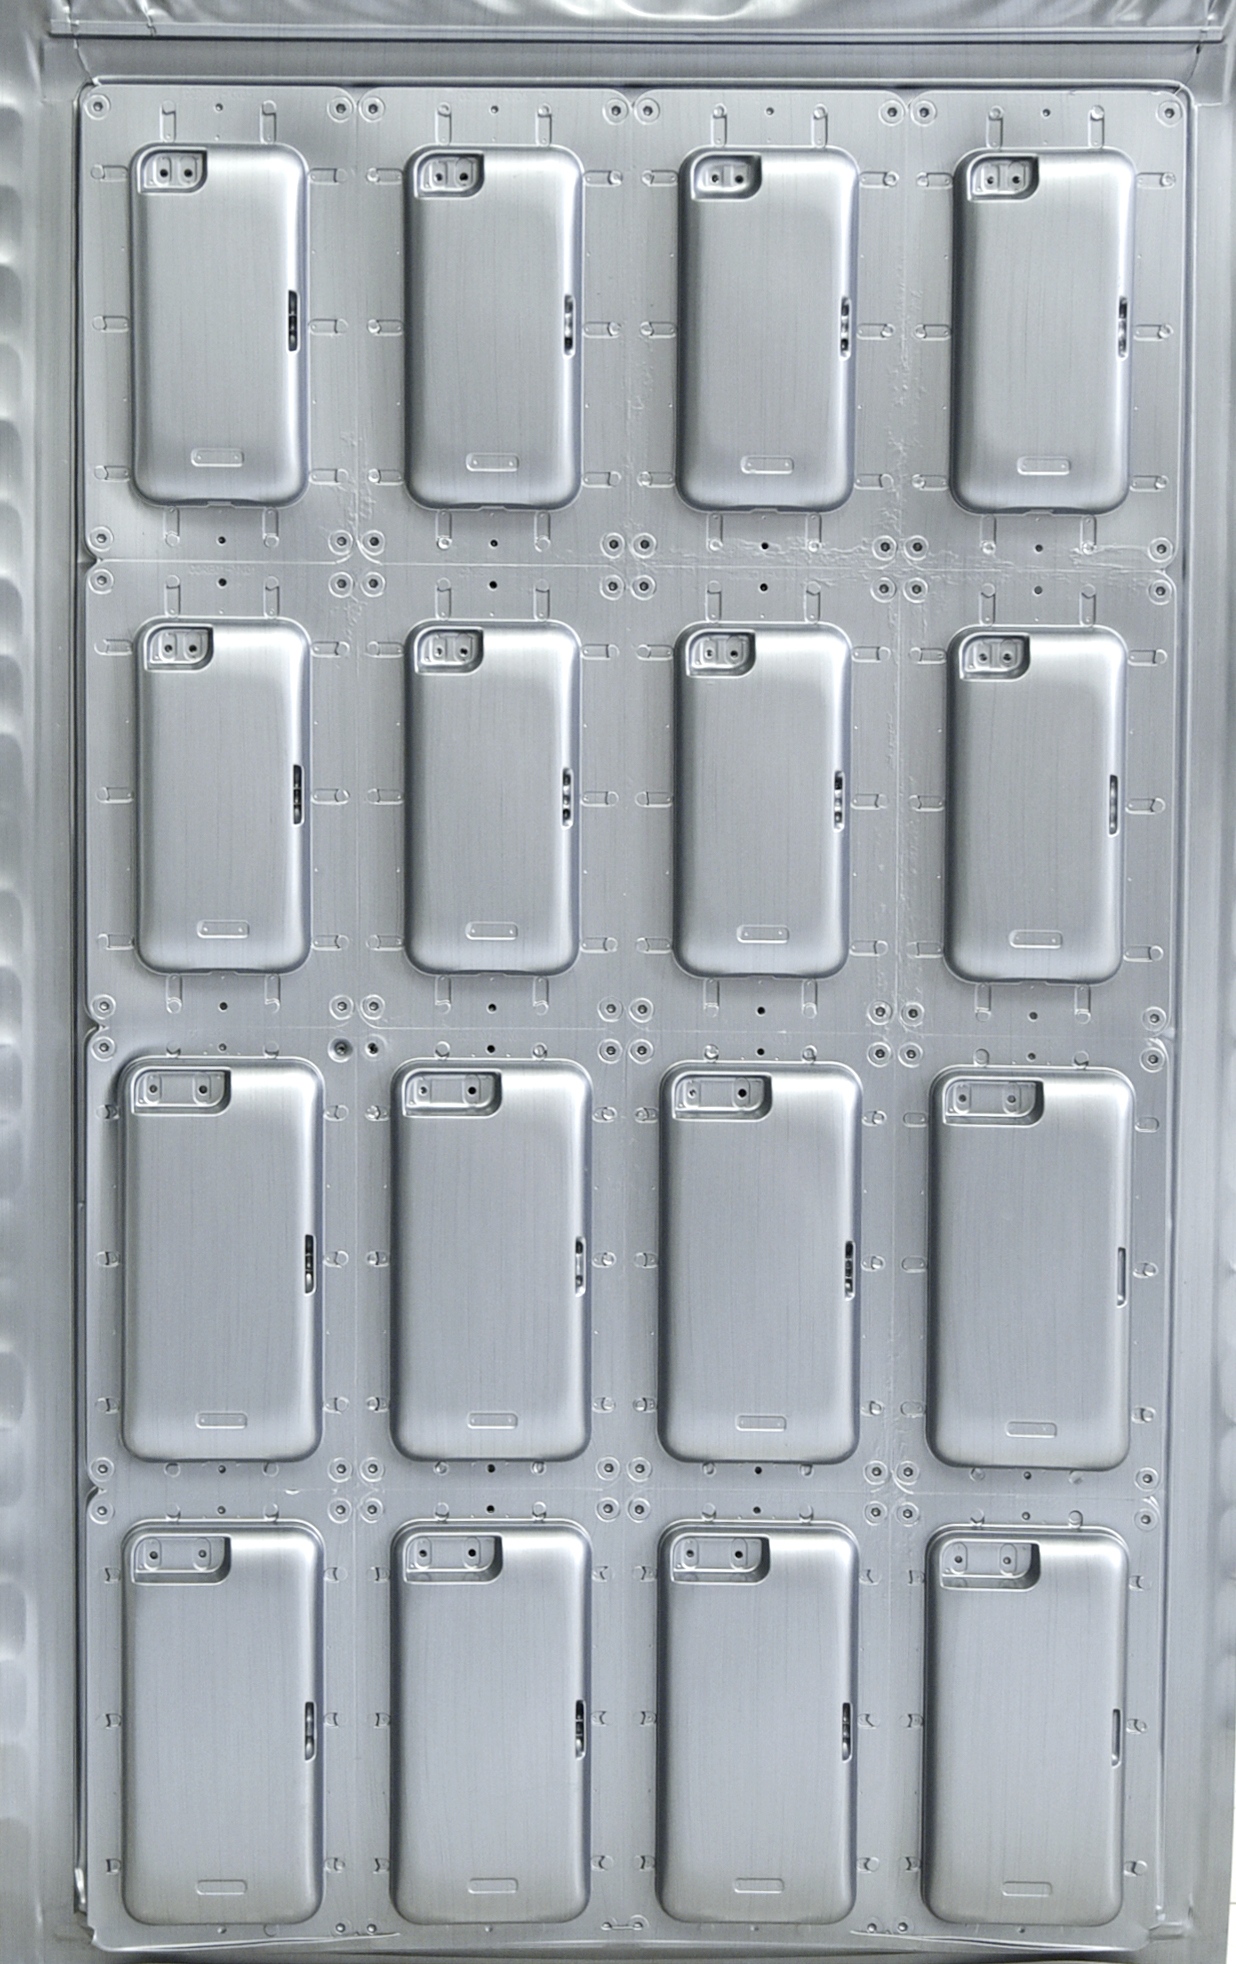
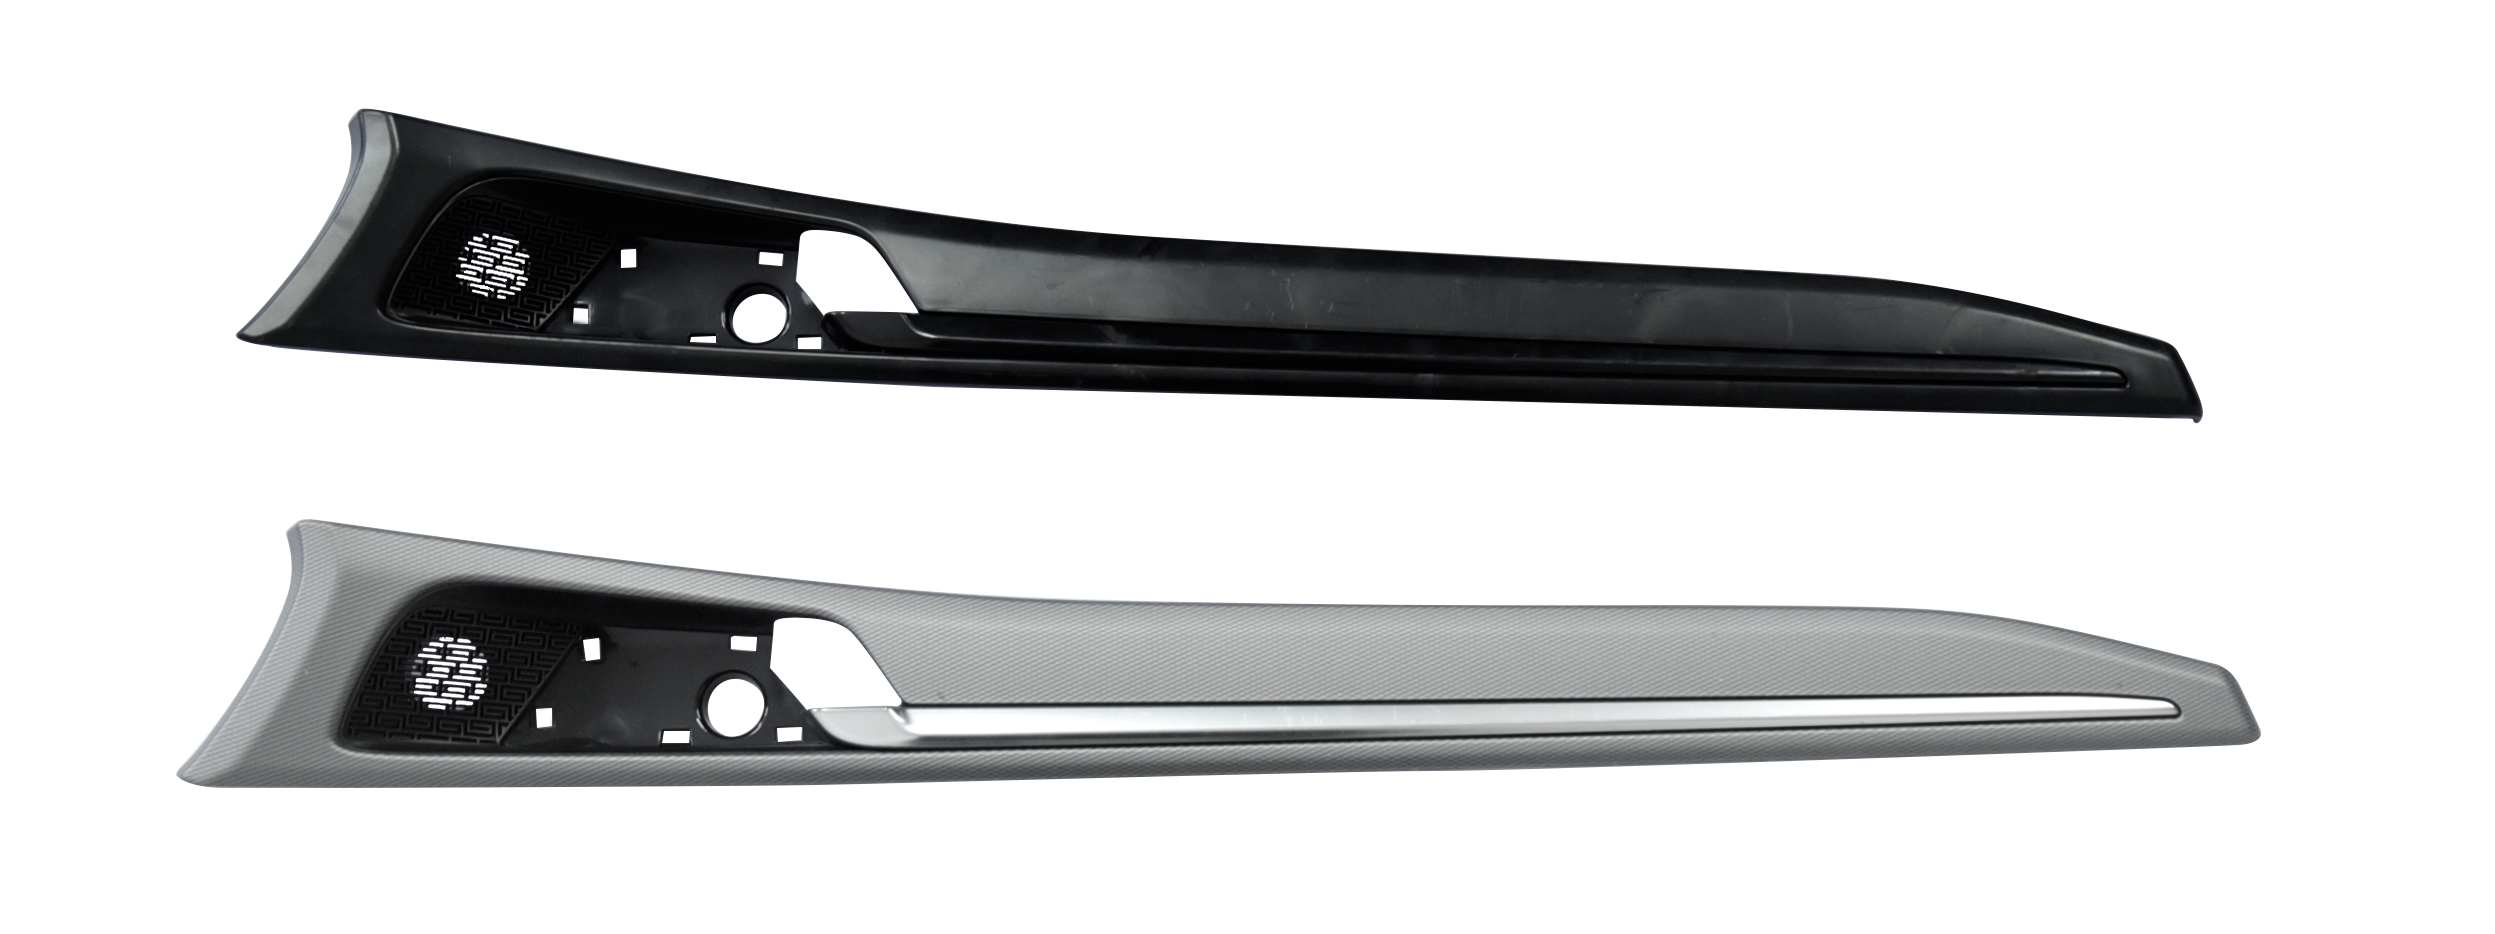
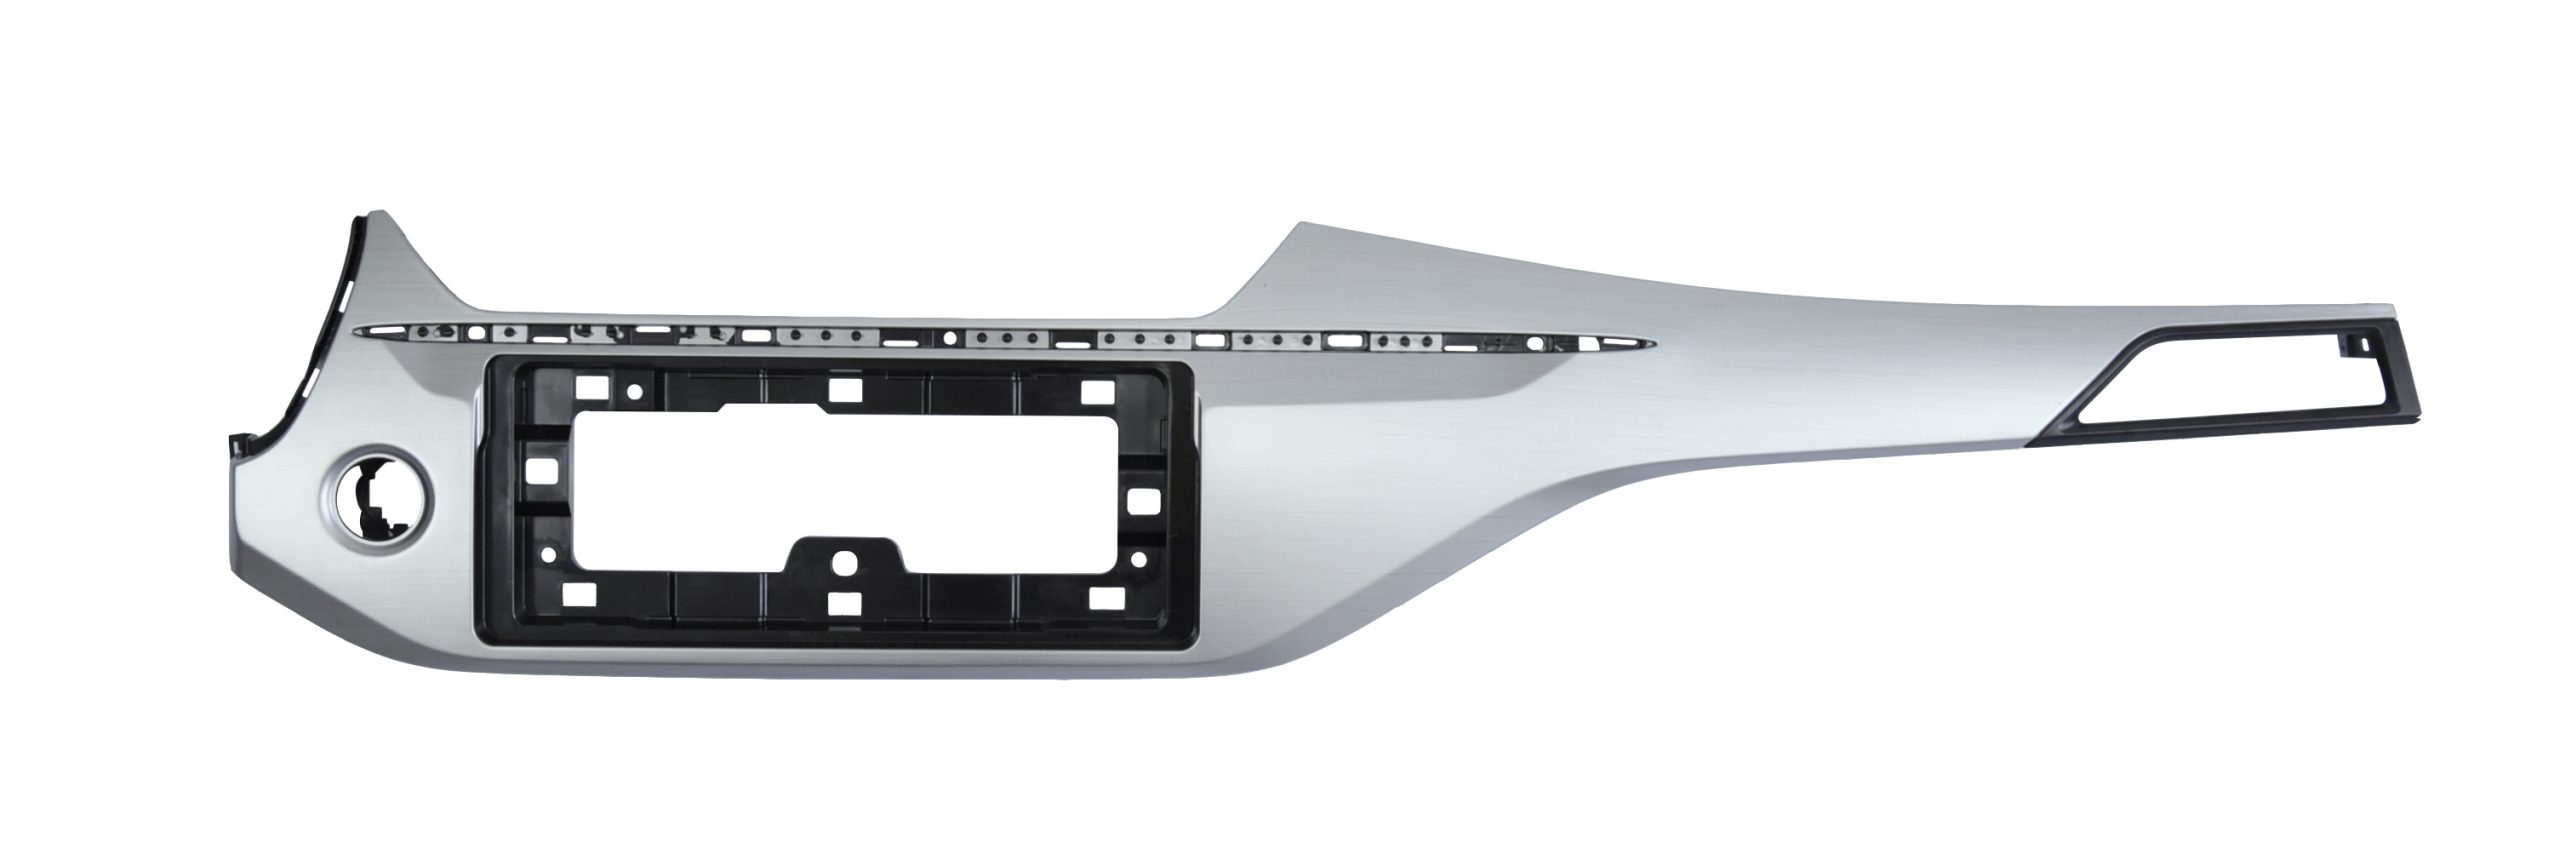
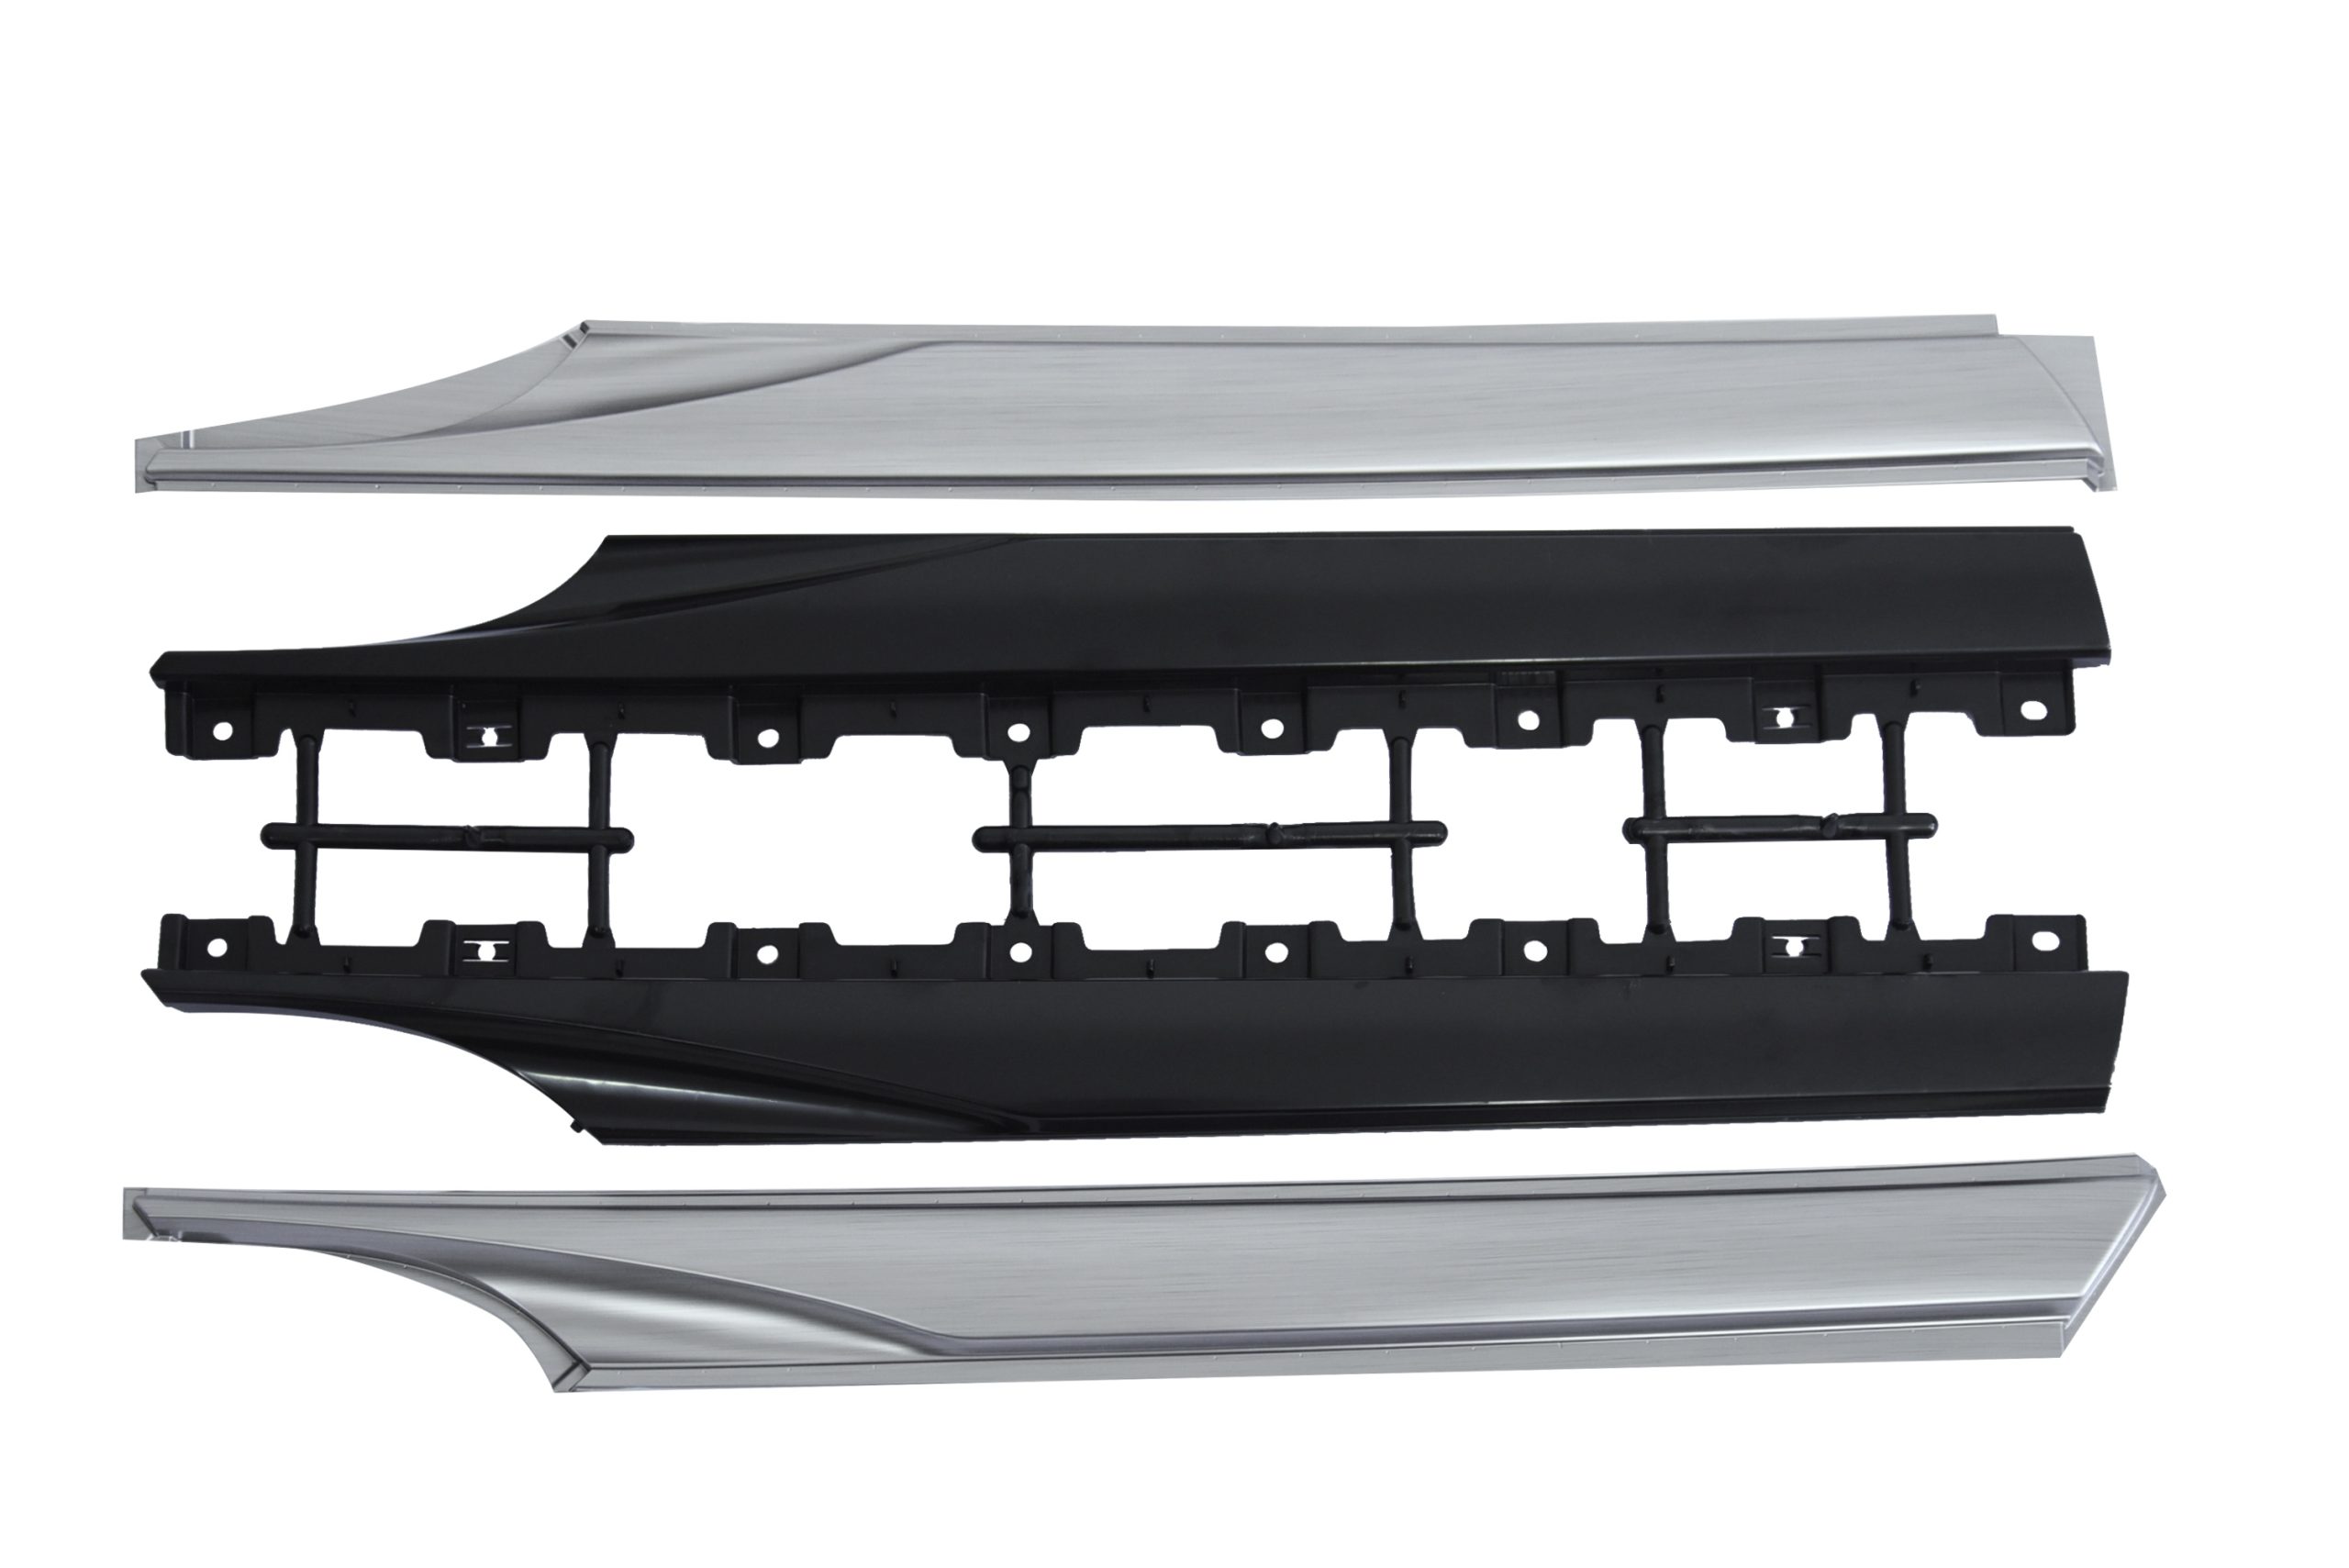
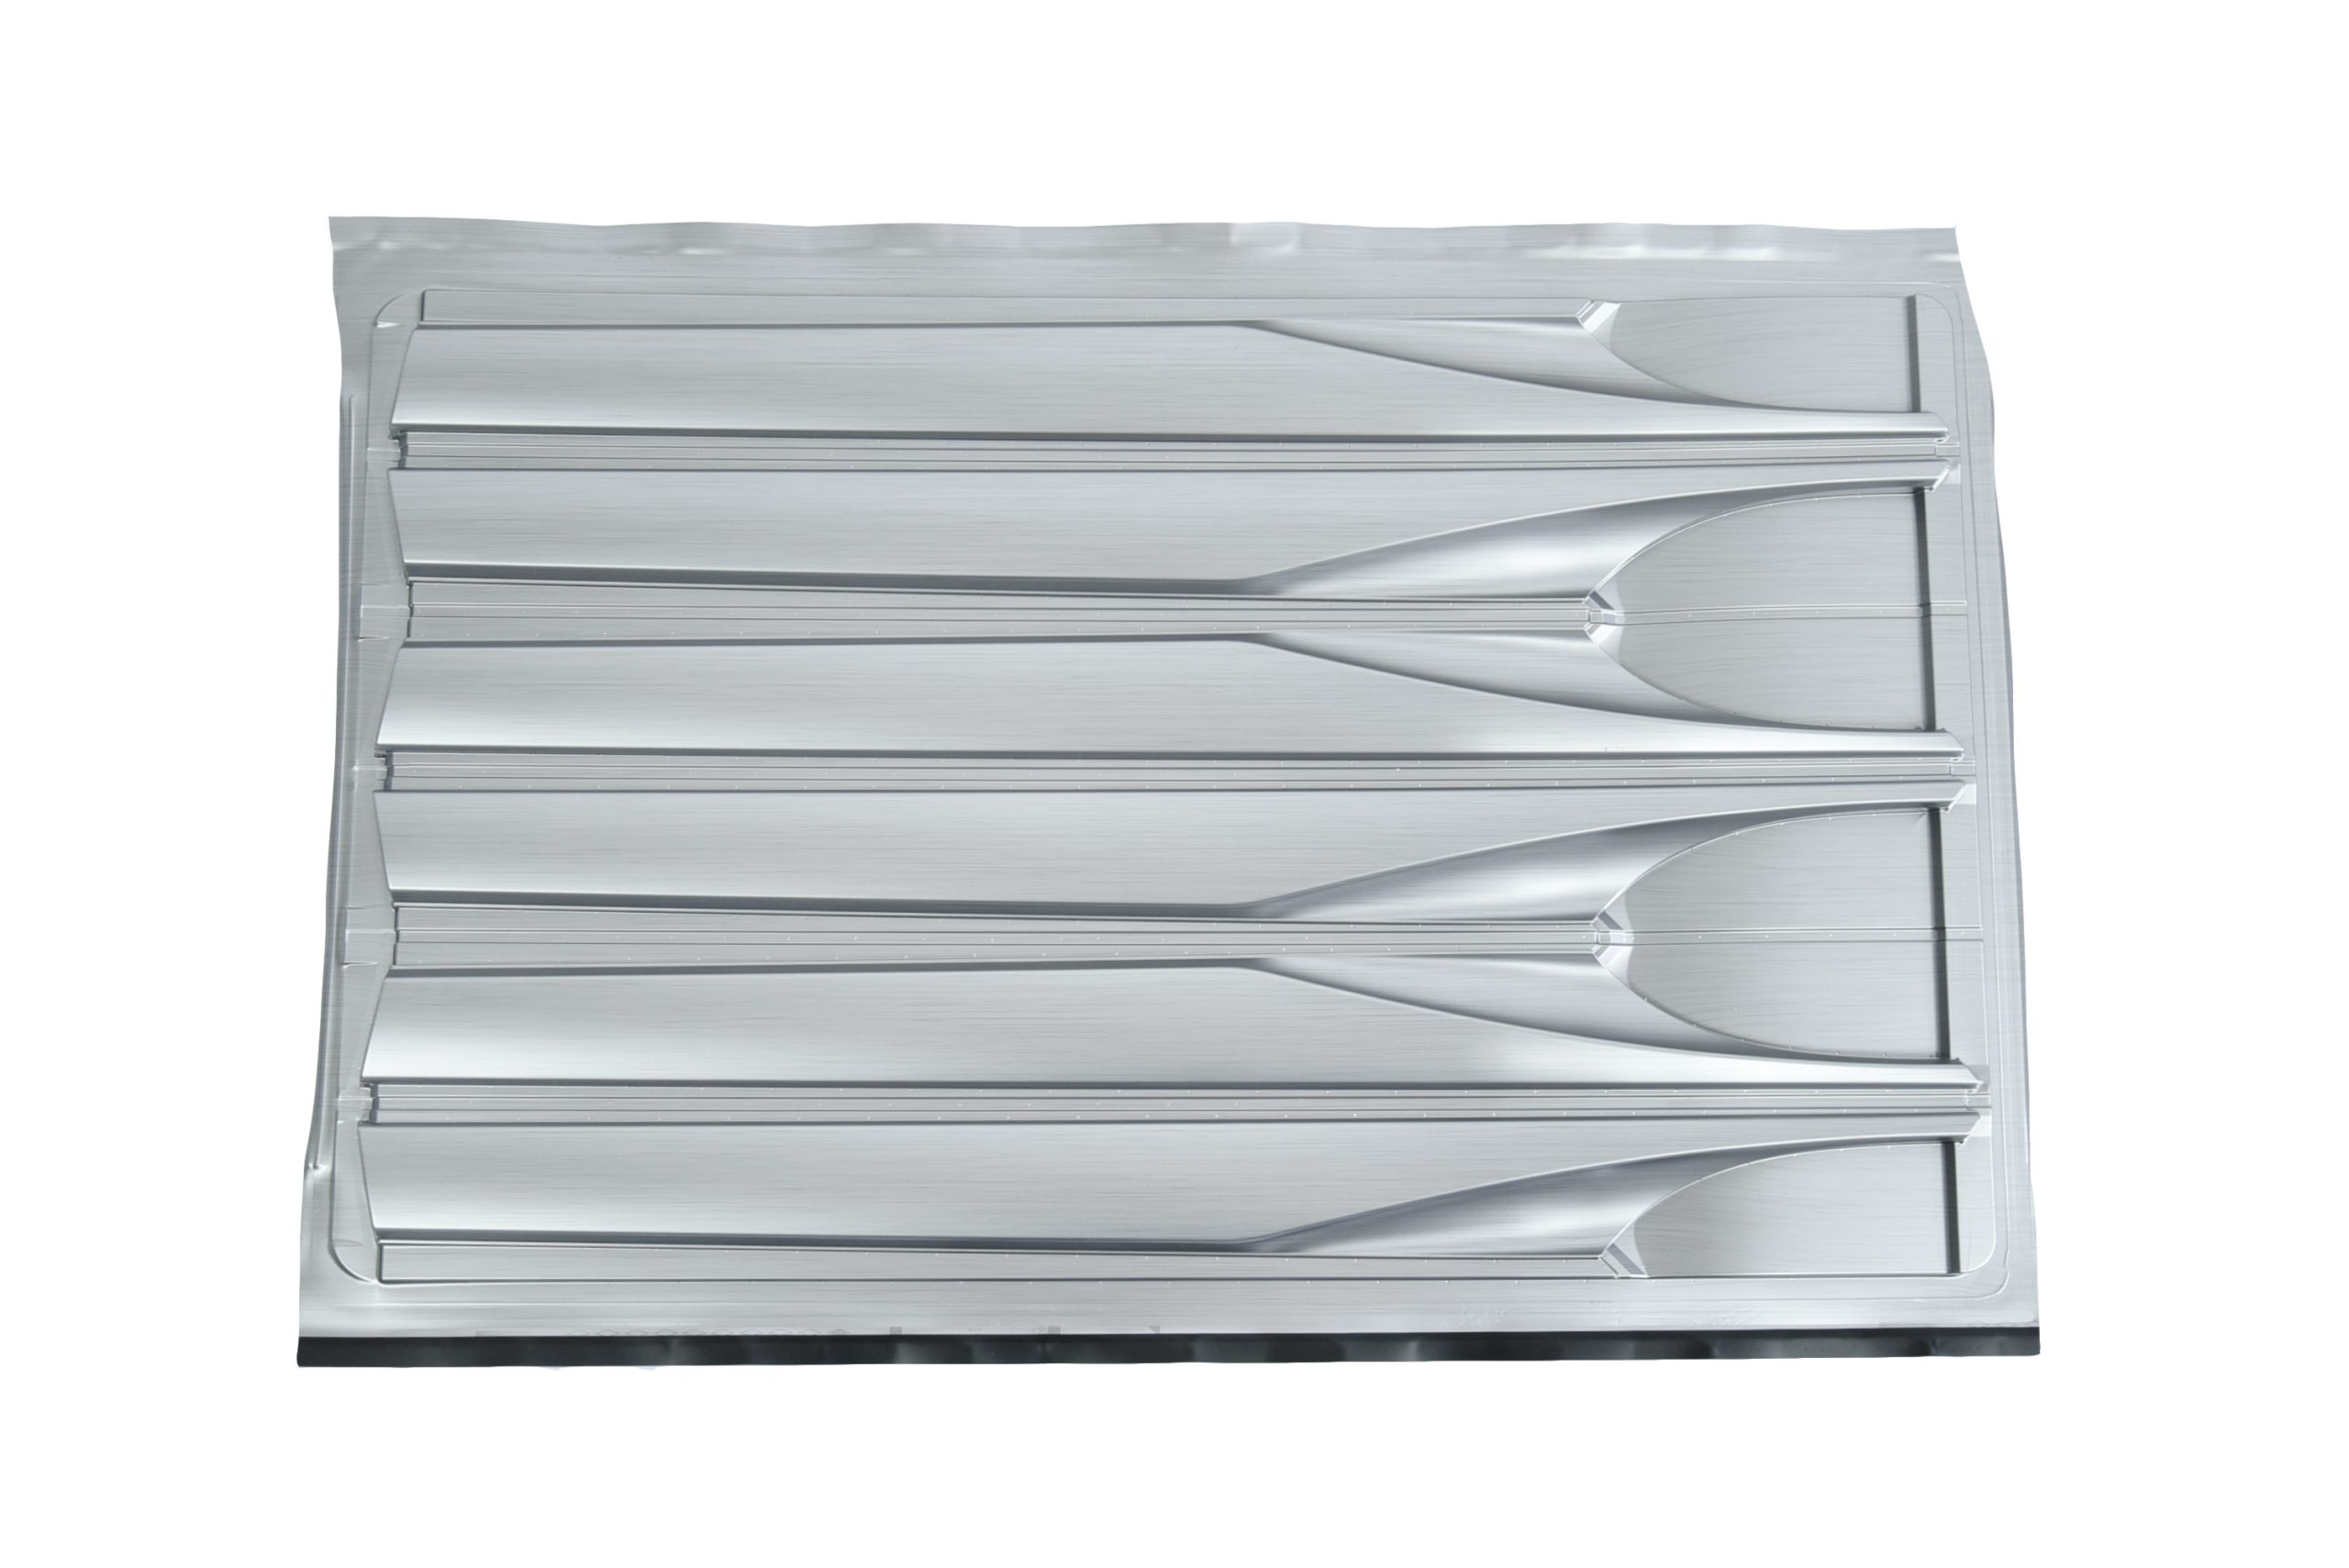
汽车INS模具

汽车INS模具规格

以下是离心管模具最常见参数的示例。

汽车INS模具型腔钢材2344 兼容注塑机800吨
汽车INS模芯钢 H13 原材料 MFI(示例) ABS
模架标准/钢材 45# 滑块、汽车插入件、斜顶用钢 NAK80/FDAC
型腔数量 1×2 周期时间 40 多岁 - 50 多岁
热流道系统类型 集成热流道 制造交付周期 45 - 55 天

汽车 INS 模具质量要点

西诺模具严格控制汽车INS模具的全流程质量,确保装饰膜层与塑料基材之间的完美粘合,满足汽车内饰的高外观和耐用要求。核心品质要素包括:

  • 薄膜定位精度:薄膜定位槽和定位销加工至微米级精度,保证合模前薄膜位置偏差≤0.05mm,防止出现花样。
  • 真空吸附系统可靠性:腔体表面均匀开有微孔,用于真空吸附;气密性测试(保压≥30秒,无渗漏)确保薄膜平整,无气泡、皱纹。
  • 表面质量和脱模性能:模腔表面粗糙度Ra≤0.2μm,结合纳米涂层处理,防止划伤薄膜,同时优化的拔模角度避免装饰层分层。
  • 热平衡和抗变形能力:耐热模具钢(例如H13)经过真空淬火和双重性格;型腔温度变化控制在±2°C以内,防止高温注射过程中薄膜热收缩不均匀。
  • 耐用性和使用寿命:关键嵌件(如薄膜保边块)采用表面硬度较高的粉末高速钢制成≥60 HRC,确保超过50万次循环无磨损失效。

汽车 INS 模具加工要点

西诺模具凭借高精度的数控设备和经验丰富的工艺团队,实现了汽车INS模具的精密加工。主要加工要点包括:

  • 5 轴高速铣削:5 轴联动加工中心可精加工复杂曲面(例如仪表板弯曲区域)和具有轮廓精度的薄膜定位框架≤0.005mm。
  • 真空吸附凹槽微加工:微孔电火花或激光钻孔技术可加工出直径0.2-0.5mm、分布均匀、无毛刺的真空吸附微孔,
  • 镜面抛光和纹理处理:腔体表面经过机械和超声波镜面抛光,然后根据需要涂上防粘涂层;
  • 精密装配及间隙控制:定位槽与膜框的贴合间隙严格控制在0.01-0.02mm,逐片检查CMM,防止夹紧过程中薄膜挤出或移位。
  • 热流道系统优化:对于 INS 工艺,使用阀控喷嘴;浇口远离薄膜区域,流道经过光滑抛光,减少熔体对薄膜的影响。

汽车 INS 模流分析

西诺模具 将模流分析集成到汽车 INS 模具设计的前端。使用 Moldflow 模拟,我们预测并优化注射缺陷,确保装饰膜质量和结构强度。
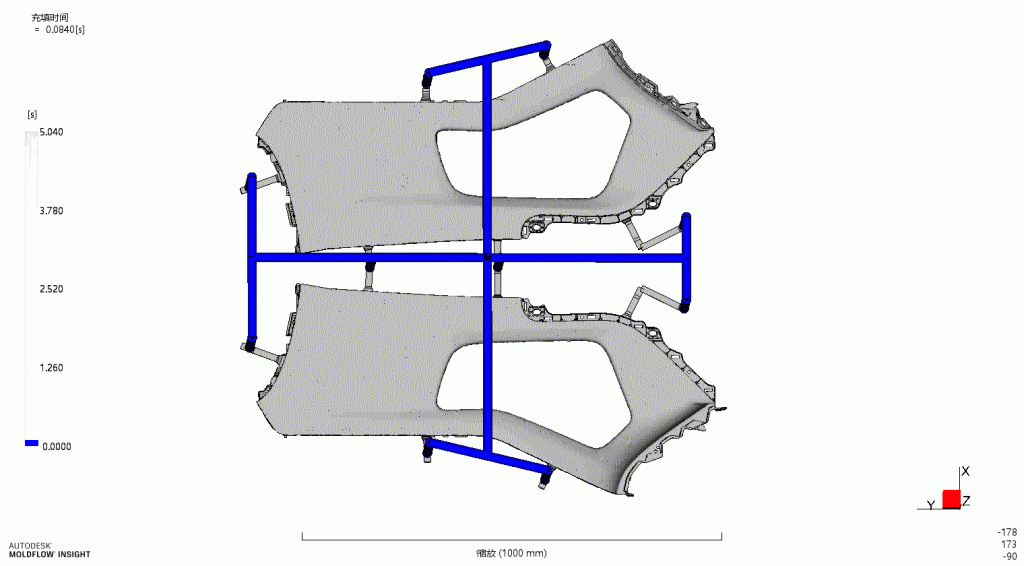
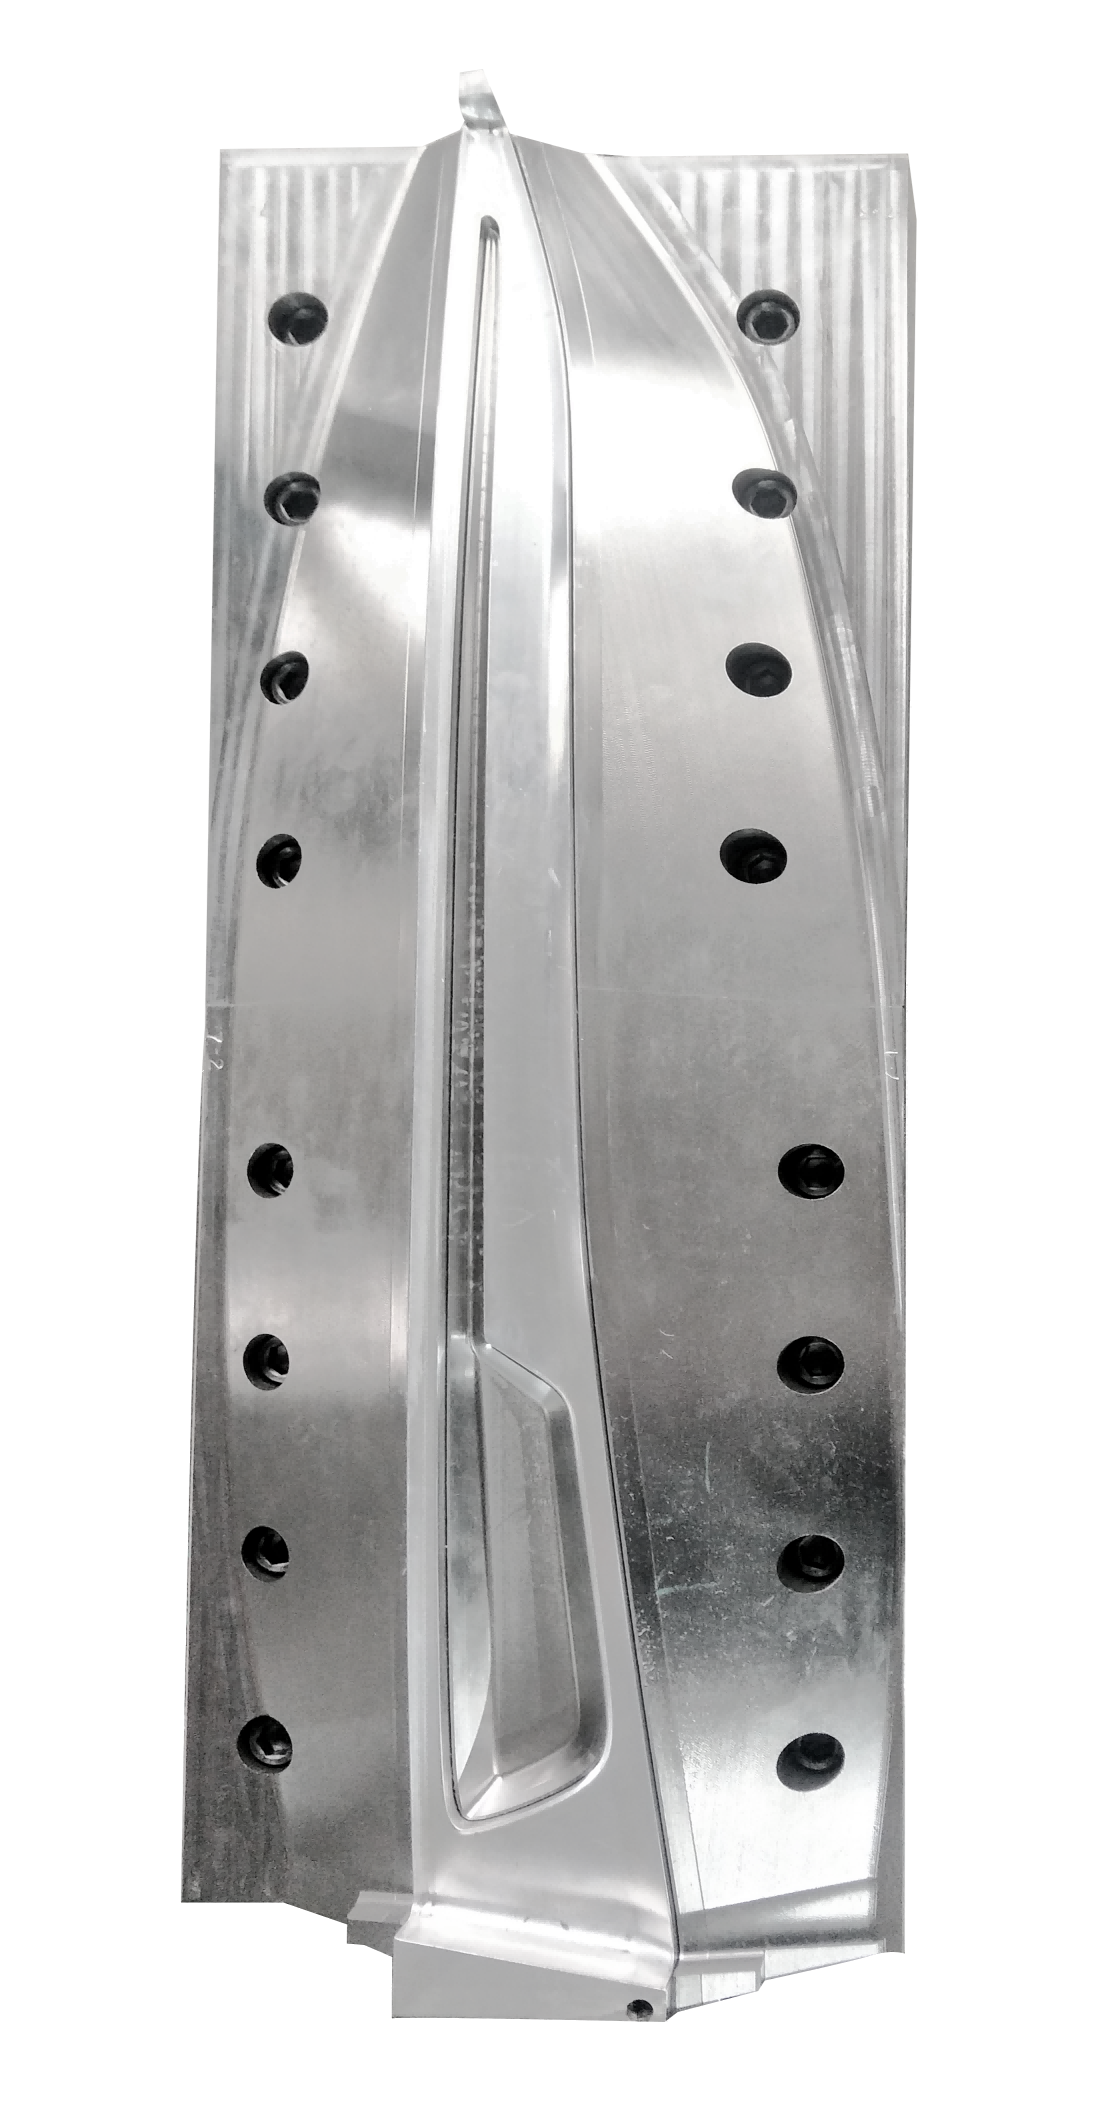
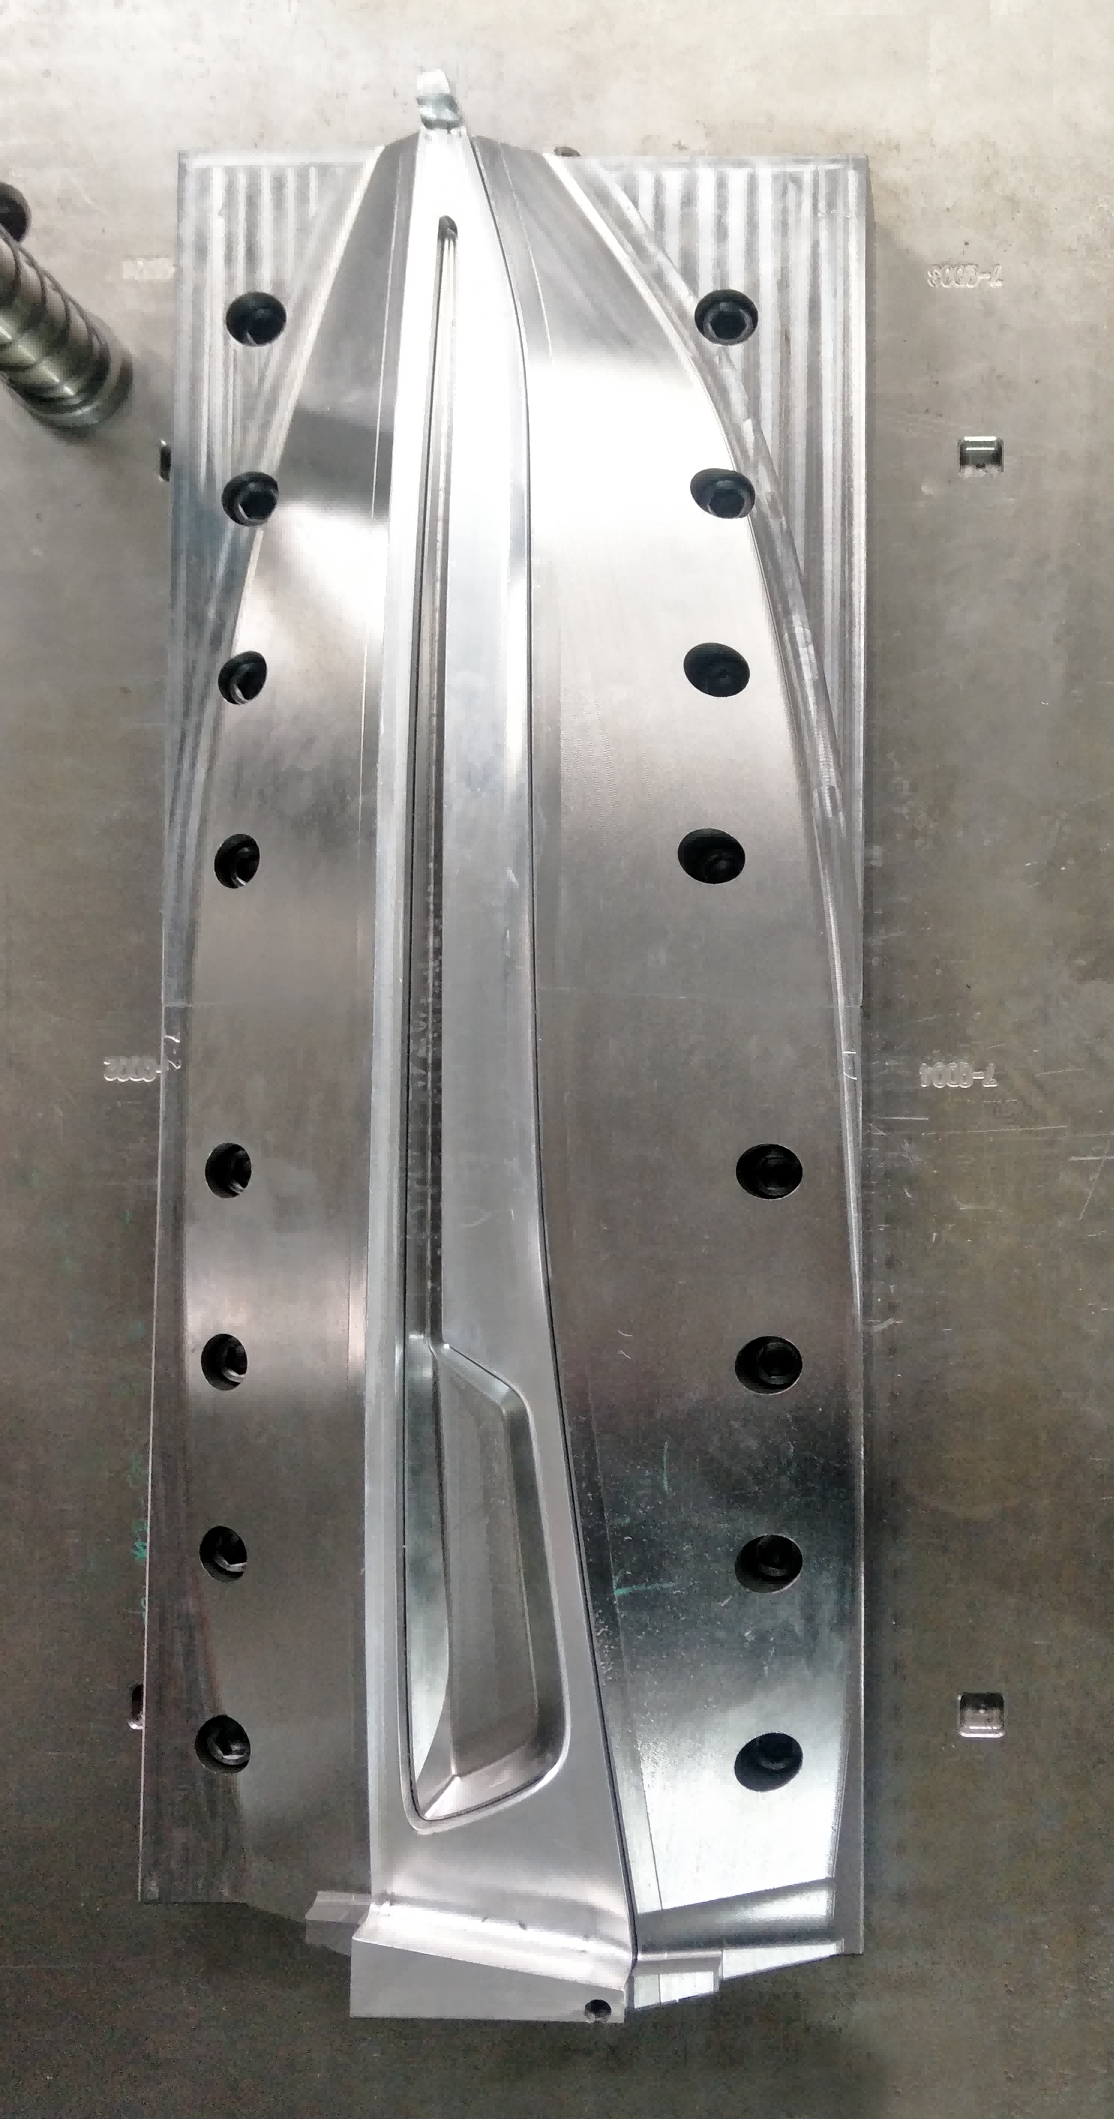
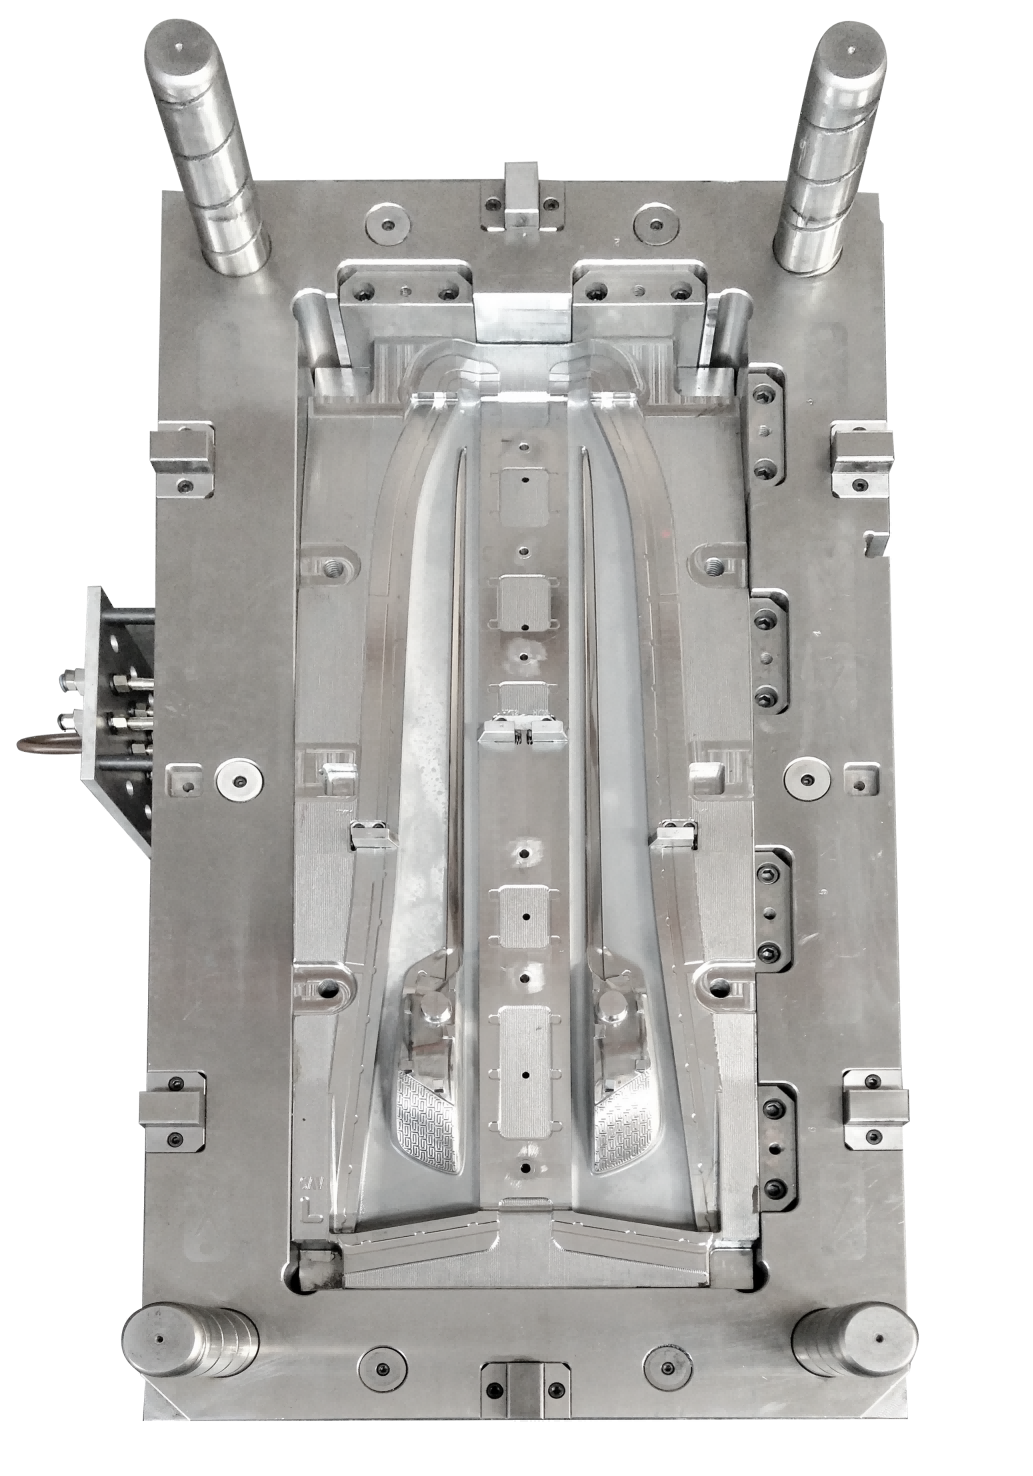
汽车 INS 模具图像

汽车 INS 模具样品零件图像