IML模内贴标模具
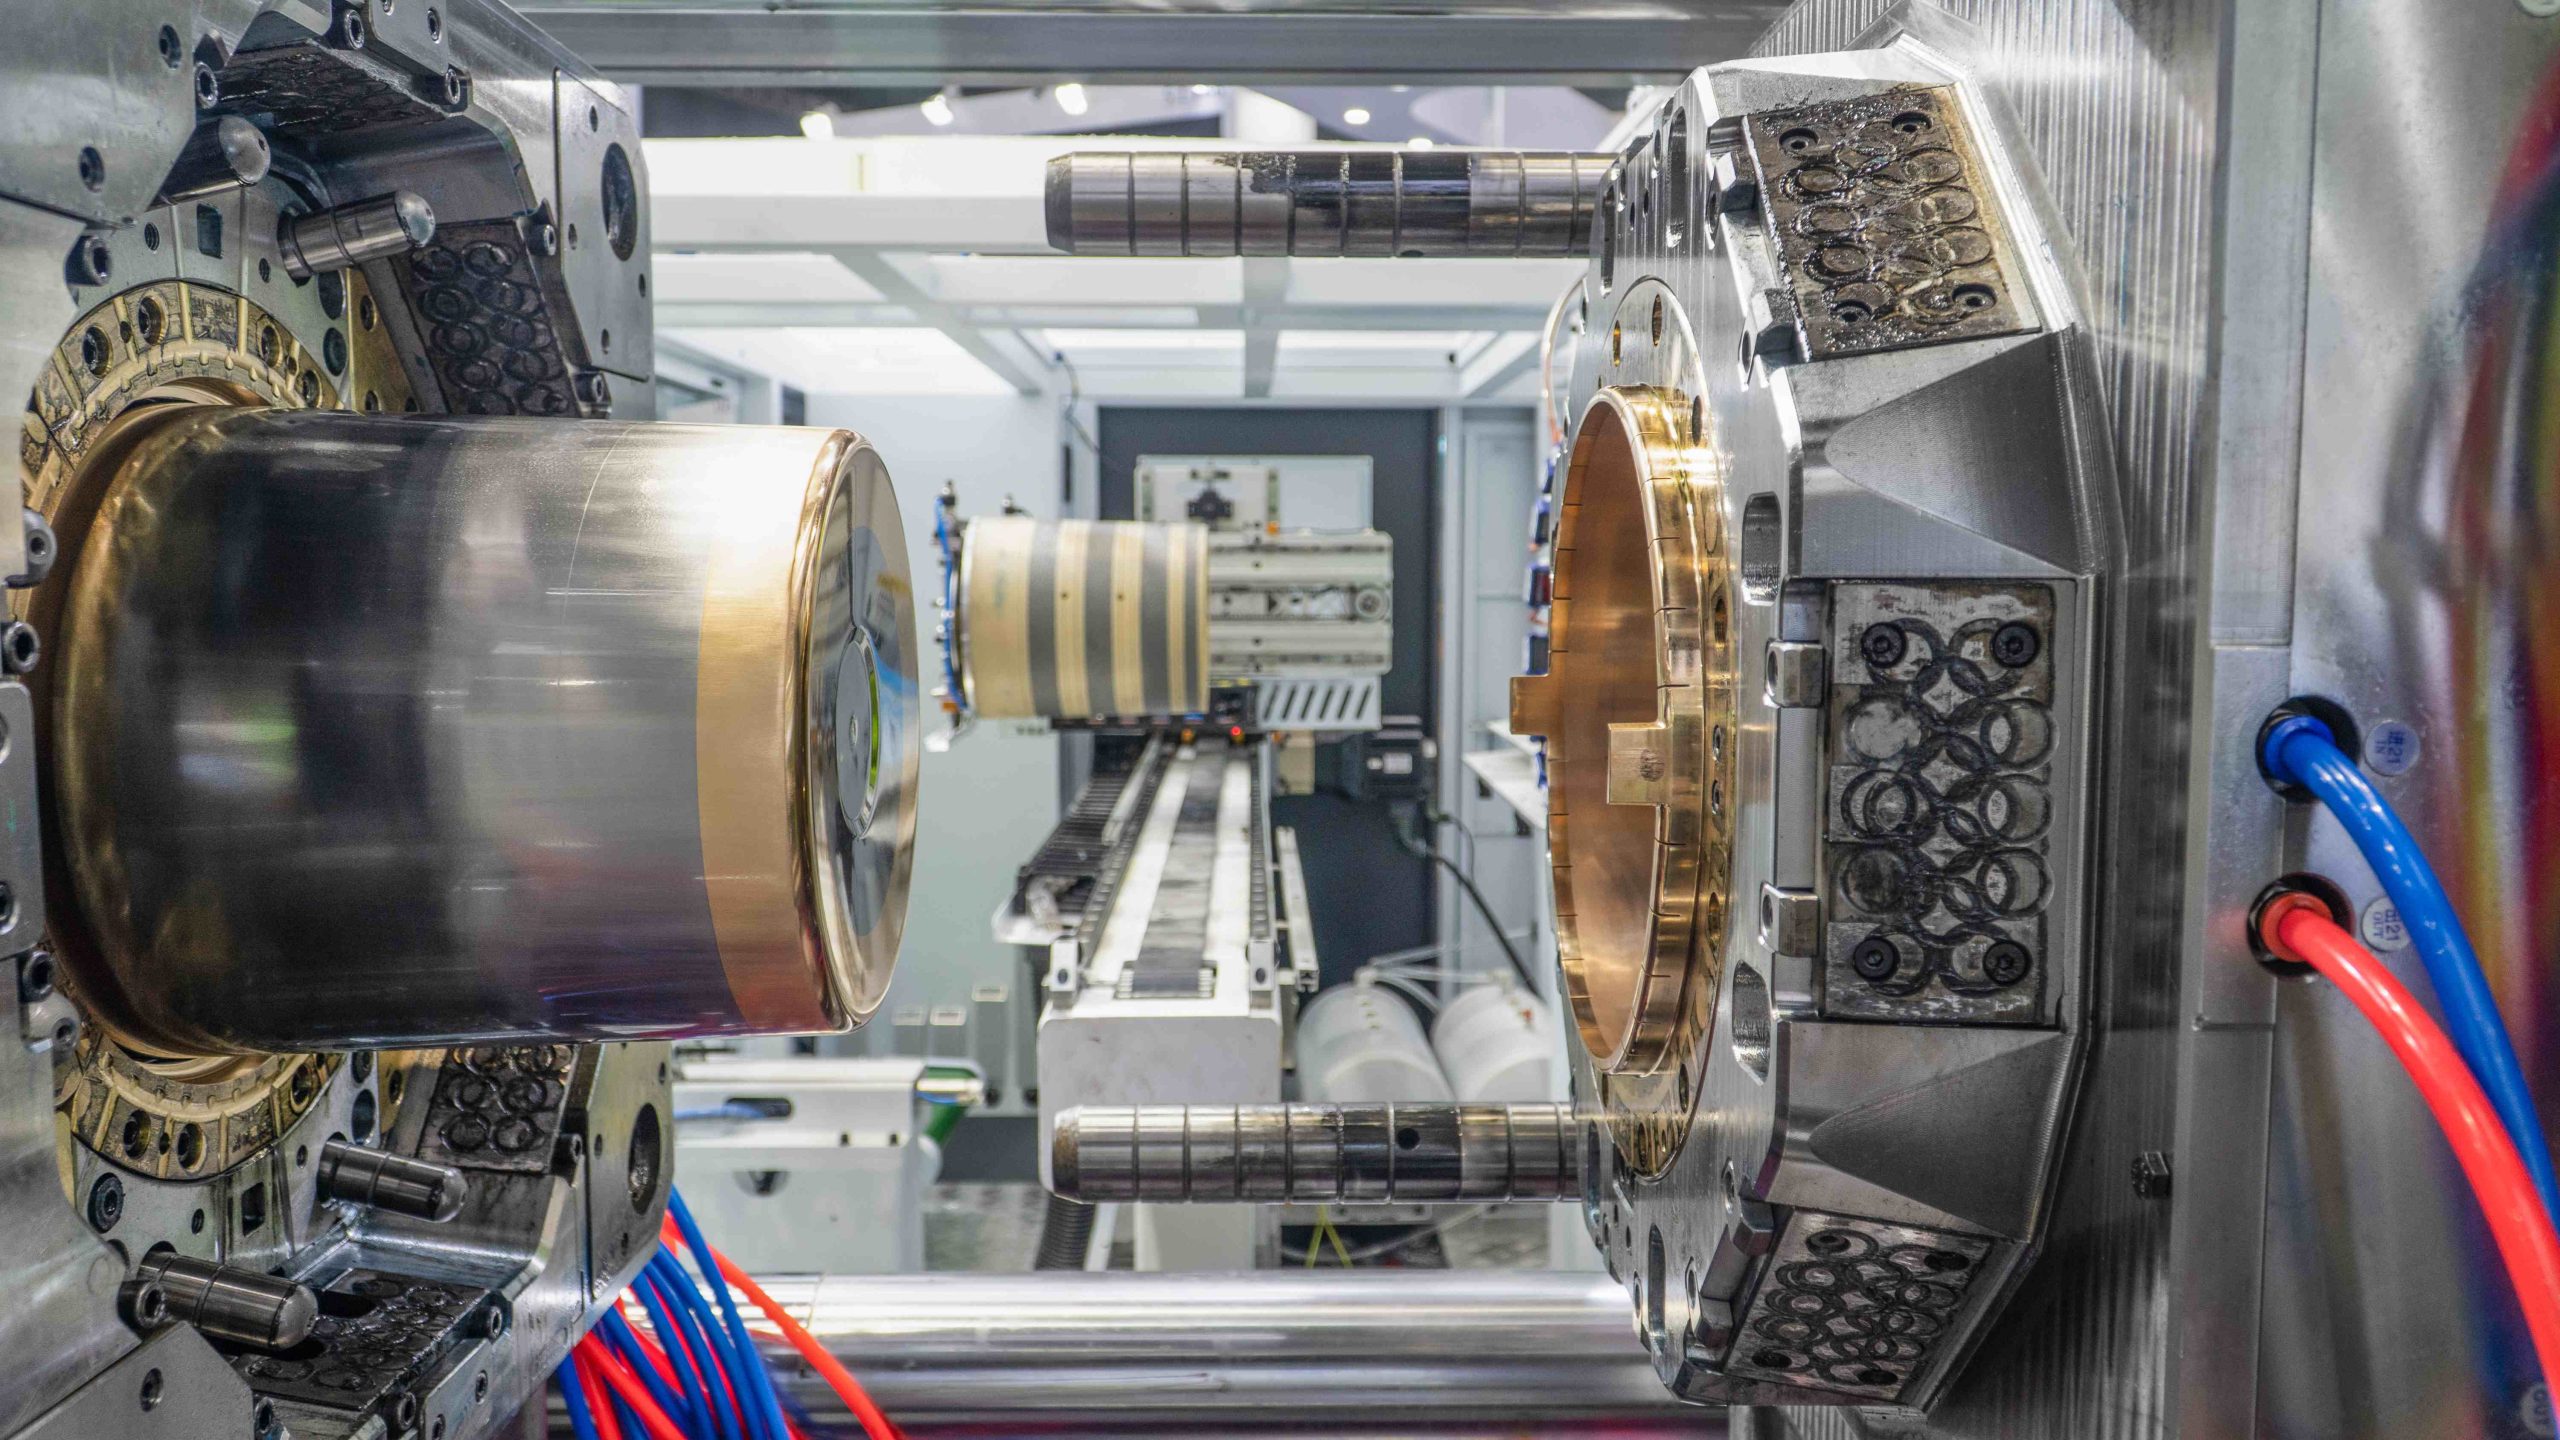
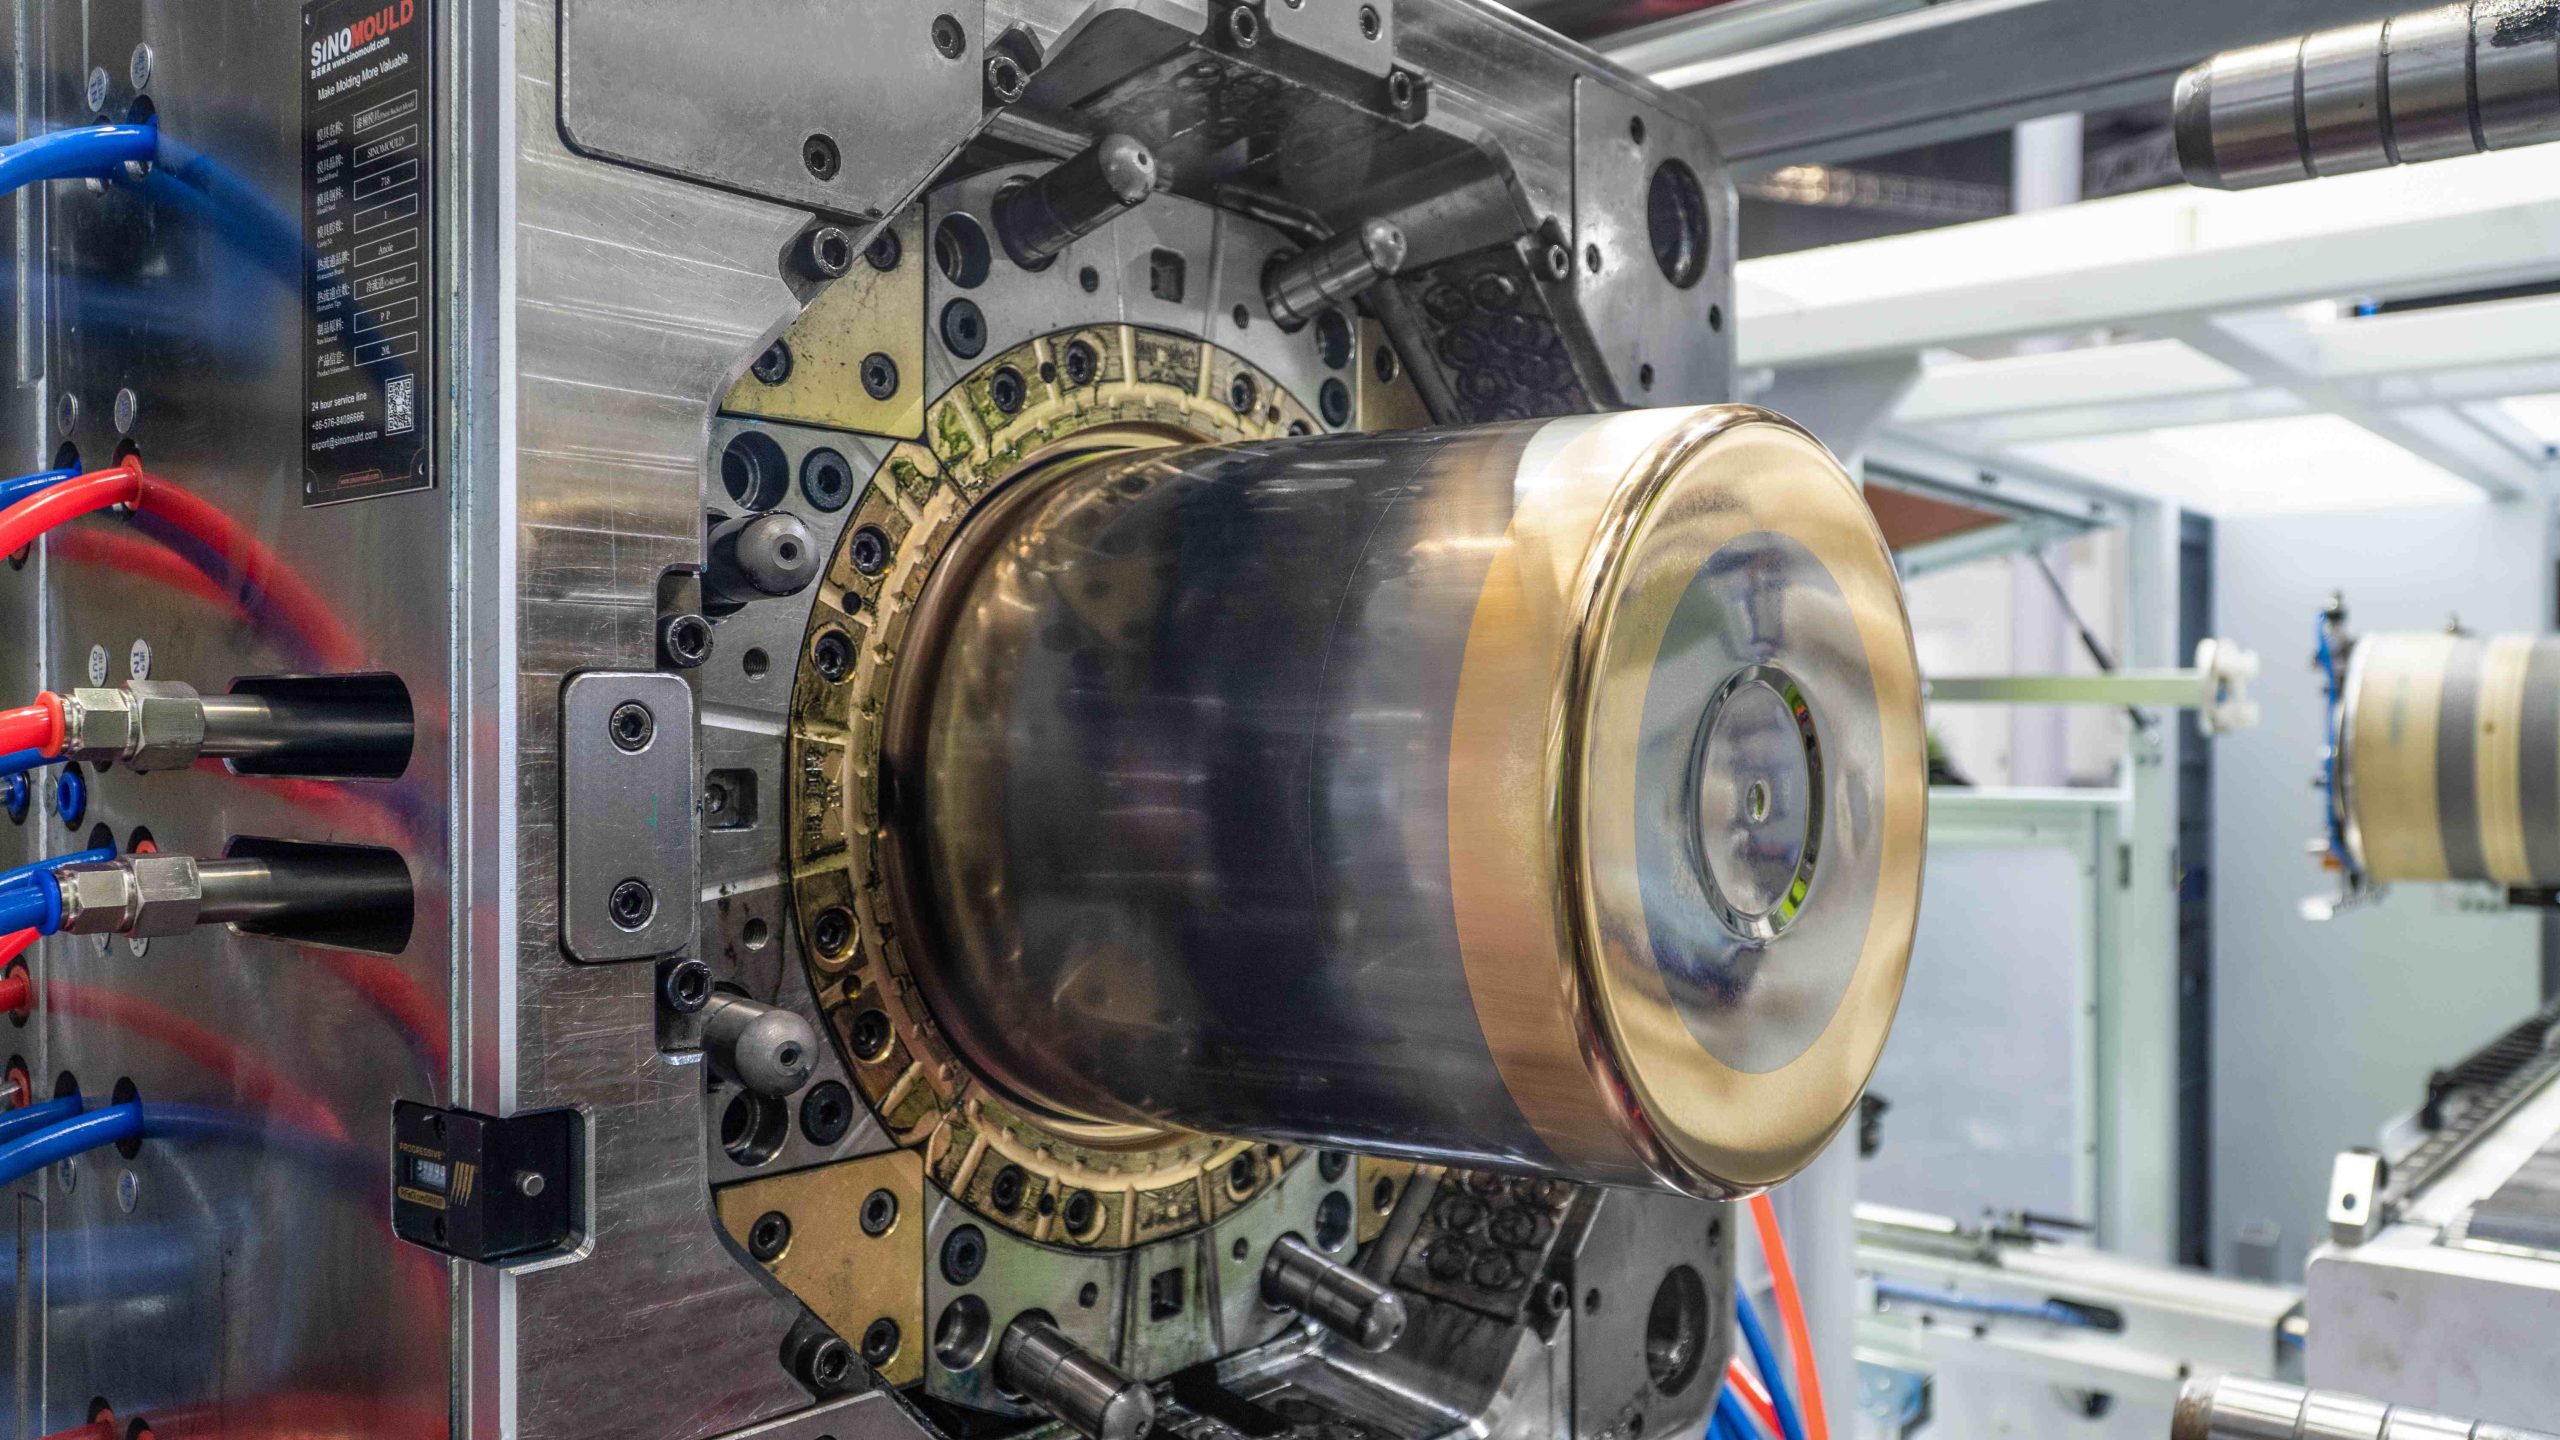
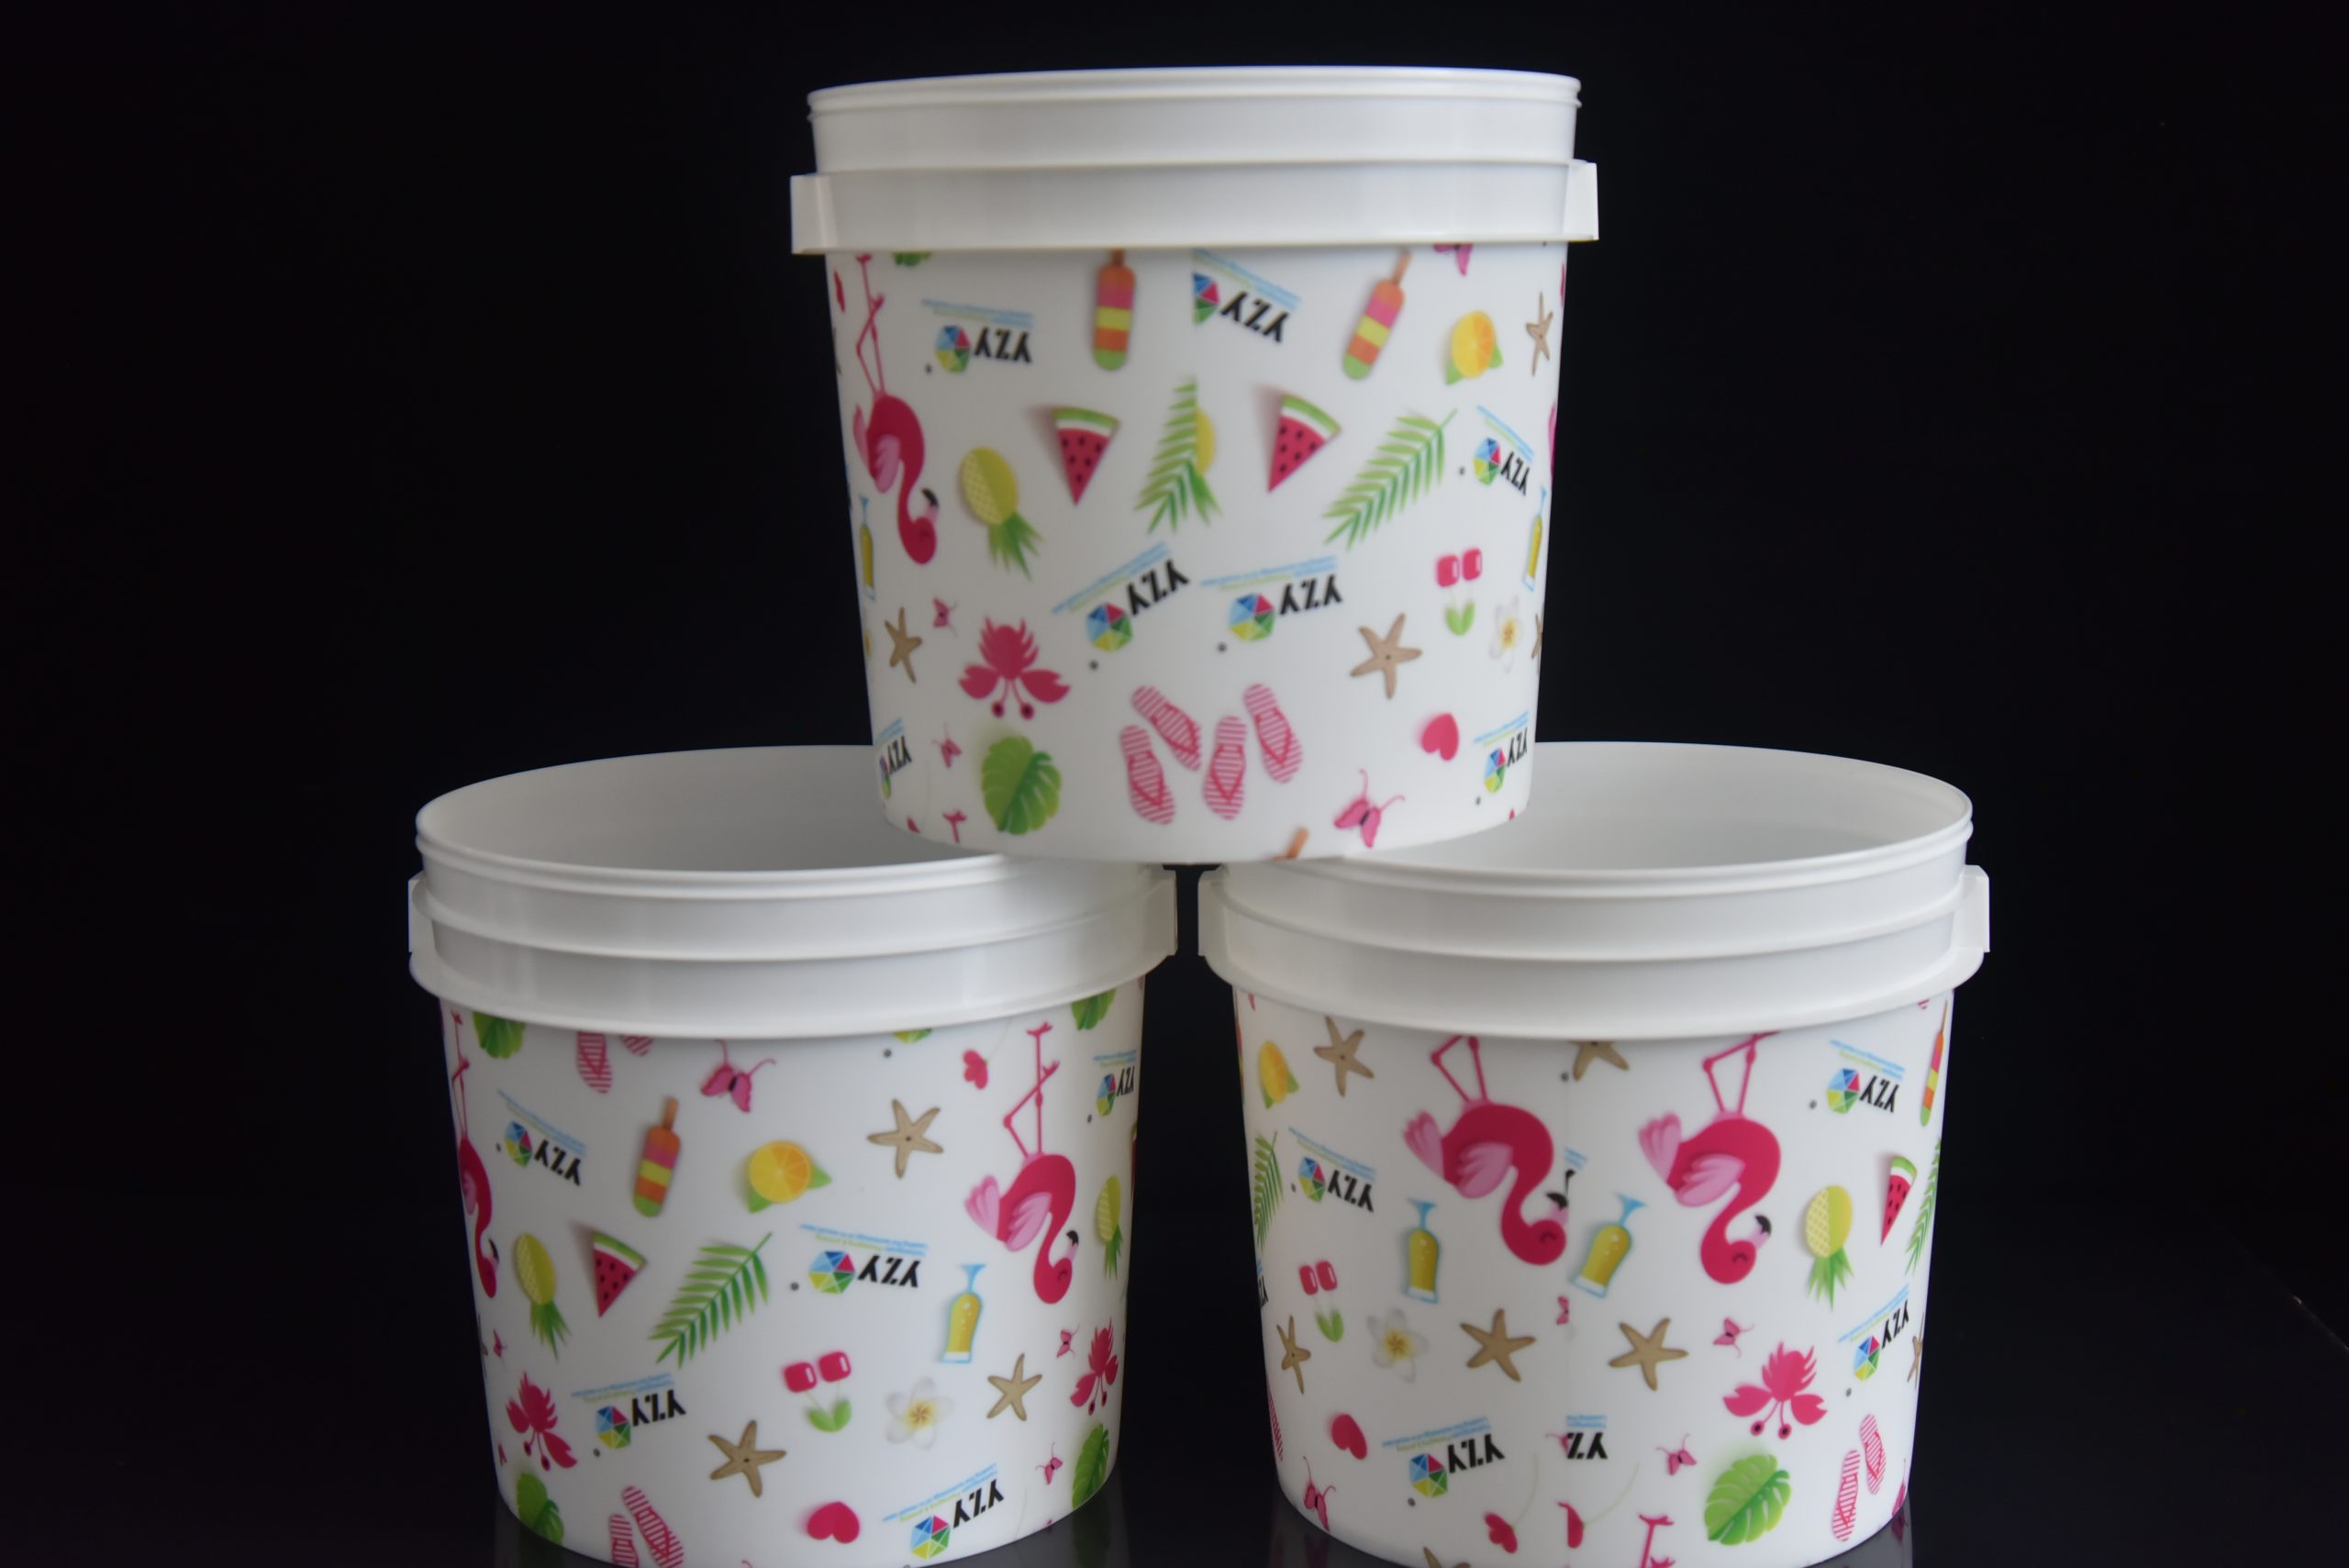
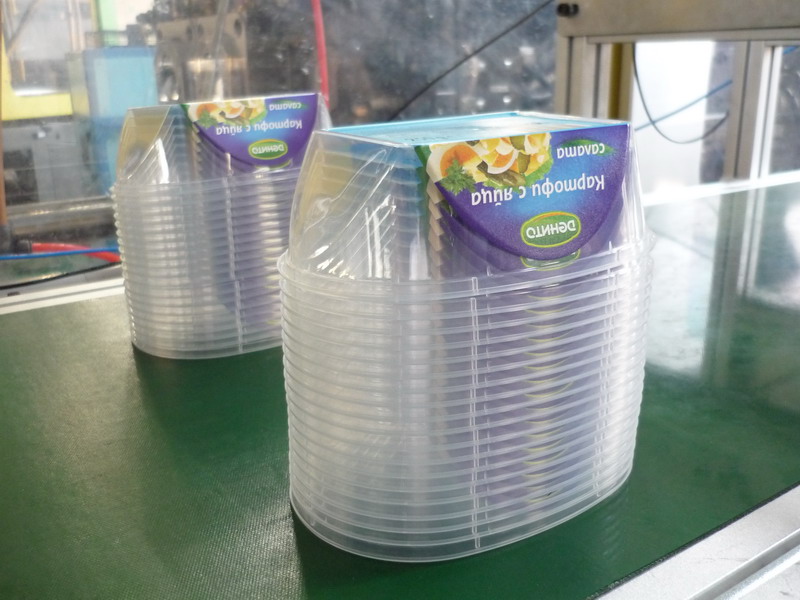
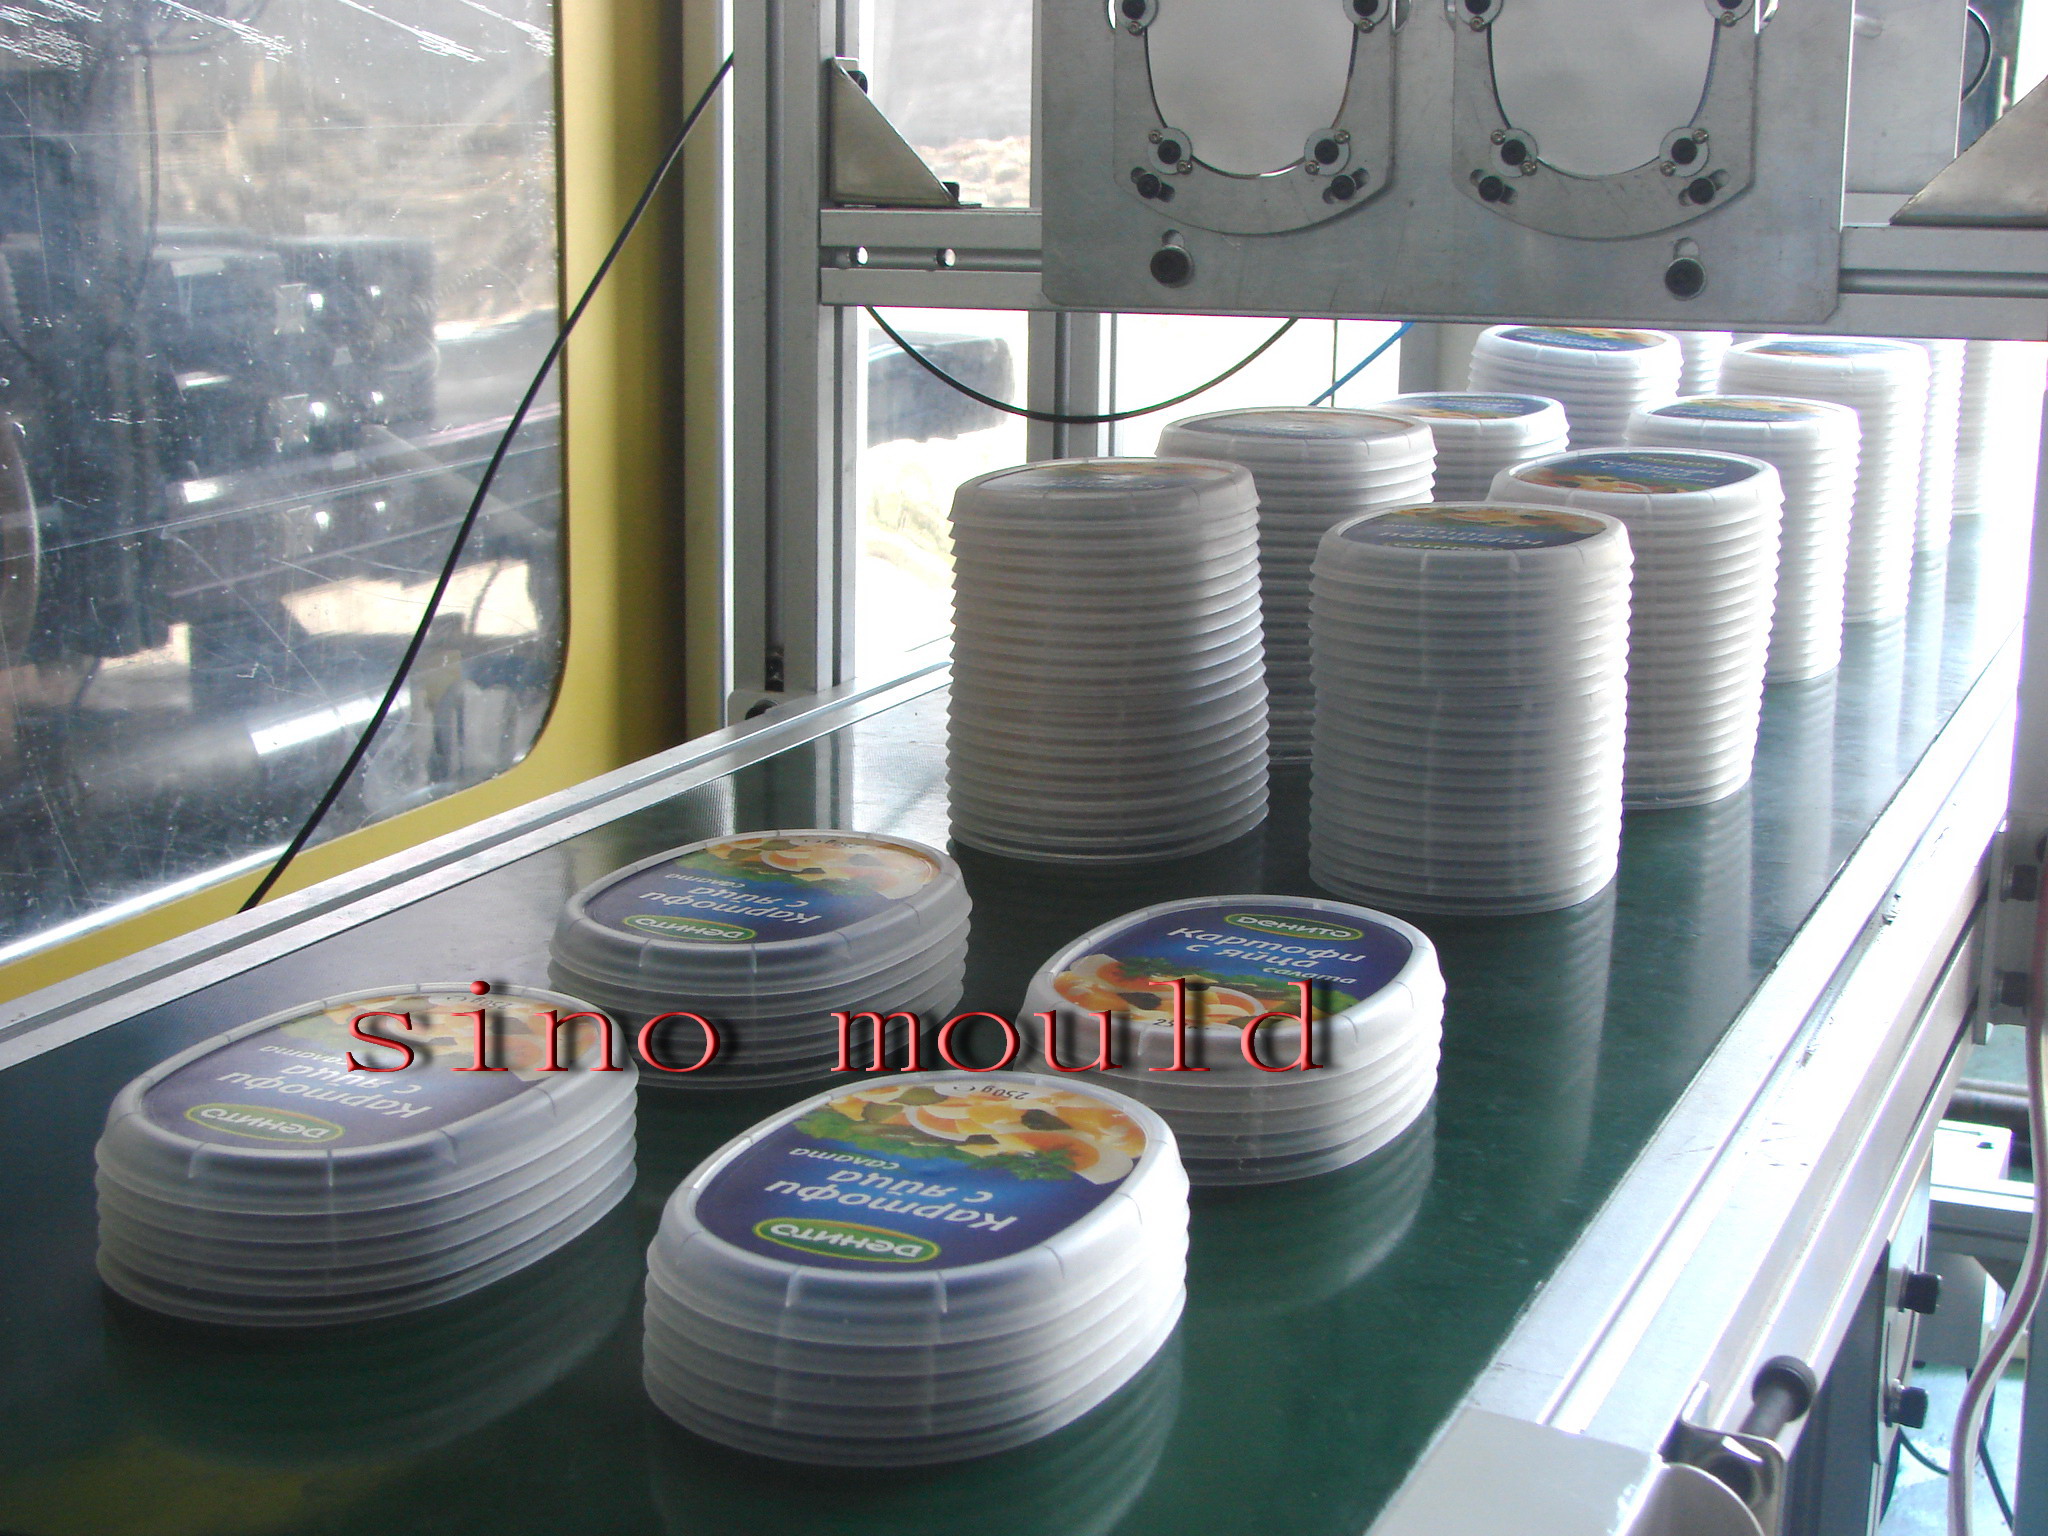
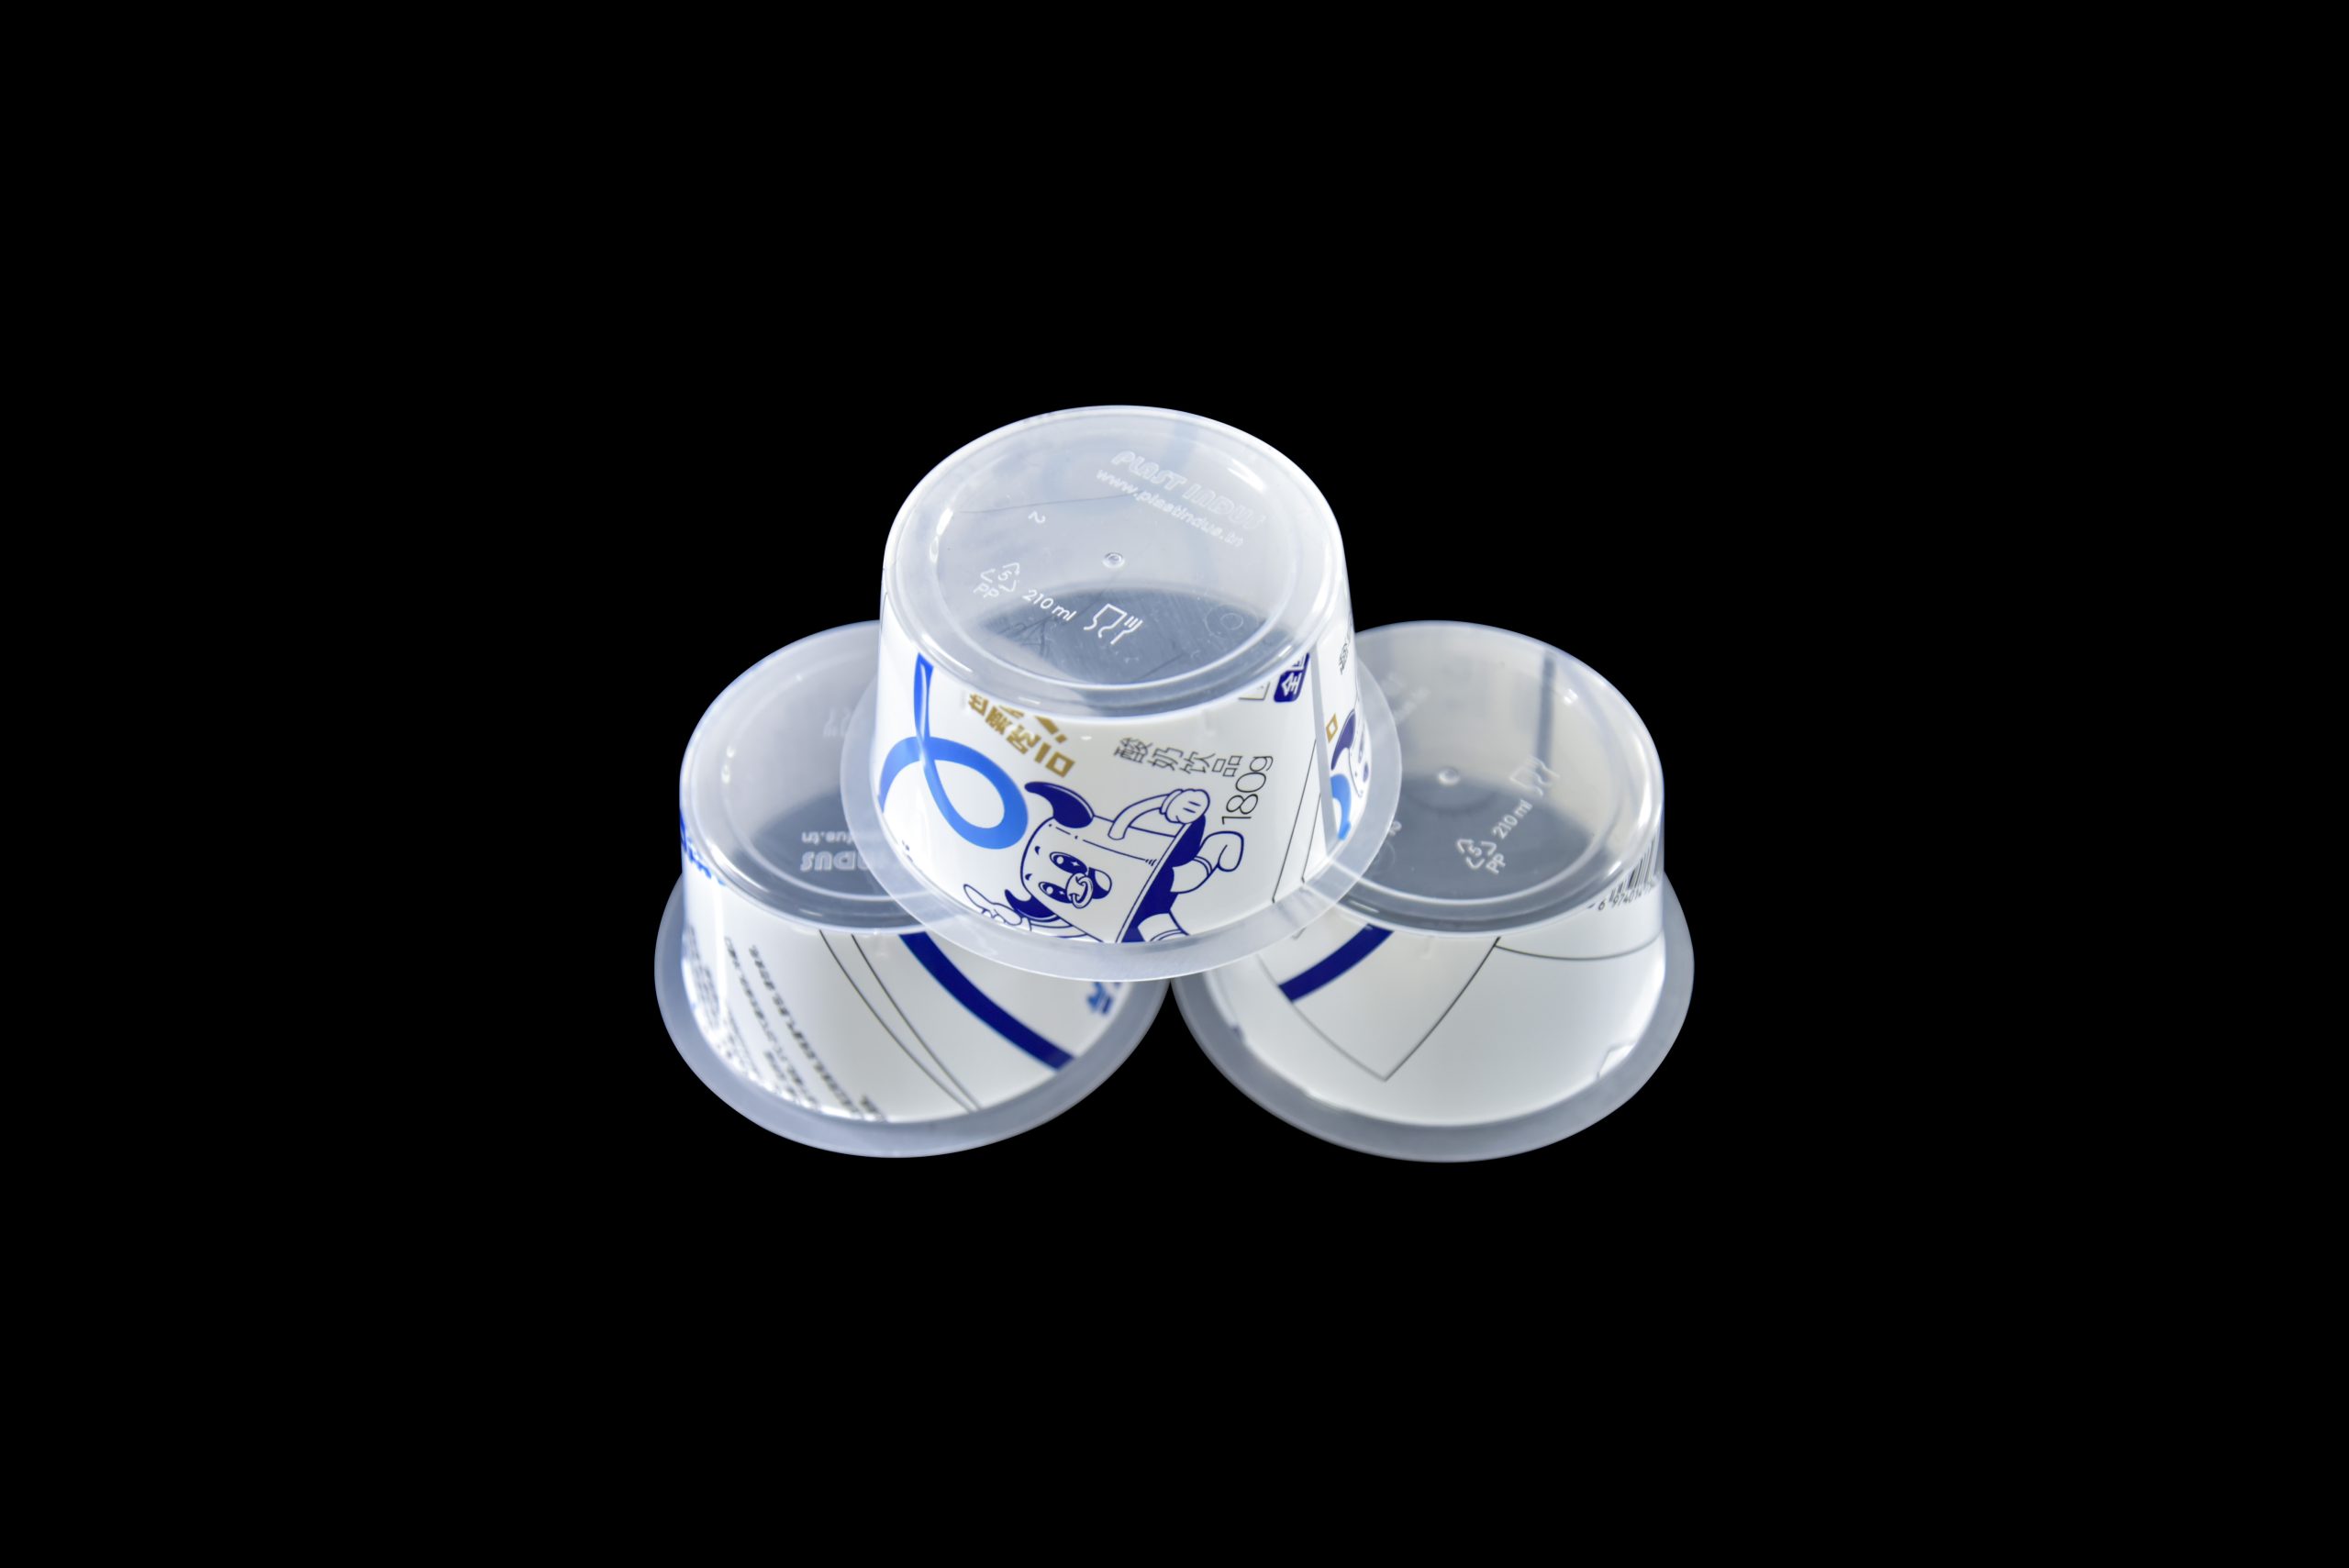
西诺模具有限公司专业研发制造【IML模具】,完美融合IML(模内贴标)技术与高端食品包装模具设计,实现标签与产品产品本体一体成型。产品外观精美,标签牢固耐刮,无需二次印刷。我们精通定制IML化学品桶、油漆桶、油桶模具,容量从5L到30L。采用铍铜(Moldmax)高效冷却系统和高精度定位结构,彻底解决贴标跑偏、气泡、皱纹等问题,适合高速自动化生产线。年生产能力达数百套,是全球IML模具的首选制造商。
标准 IML 模具详细信息
以下是 IML 模具的标准参数,可根据客户产能和标签要求进行定制。
| IML 模具型腔钢材 | S136、DIN1.2316、718H | 推荐注塑机 | DKM DFS系列高速注塑机 |
|---|---|---|---|
| IML模芯钢 | S136、DIN1.2316、718H | 塑料原料 | 食品级PP、HDPE |
| 模架标准/钢材 | 西诺标准模架 | 顶出系统 | 顶板+顶针,同步脱模 |
| 滑块、镶件、斜顶钢材 | 高强度工具钢,表面硬化处理 | 注塑工艺 | 高速注射、周期短、控温精确 |
| 型腔数量 | 1腔/2腔/4腔/8腔 | 注塑周期时间 | 8–12 秒 |
| 热流道系统 | 带全热流道系统的阀门浇口 | 模具制造交付周期 | 40–65 天 |
IML 模具技术
A:标签定位防跑偏技术(解决壁厚不均、标签错位)
- 高精度型腔定位:采用锥形互锁+零度定位结构,夹紧高度为铲斗高度的25%~30%,保证型芯/型腔同心度≤0.02mm,从根本上避免因偏心造成的壁厚不均和标签错位。
- 真空吸附系统:模腔内置微孔真空吸附,标签插入后立即固定,防止位移、皱纹和气泡,伺服机械手定位精度±0.05mm。
- 均匀冷却设计:模芯顶部和型腔边缘嵌入Moldmax铜铍,结合螺旋平衡水道,温差控制在±1℃,消除塑料流动差异,确保标签与桶体完美融合。
B:IML常见问题的解决方案
- 标签起皱/气泡:优化真空压力、模具温度和注射速度,镜面抛光腔体(Ra≤0.02μm),确保标签贴合平整。
- 标签剥离/脱层:采用耐热热熔胶标签,精确模温控制(160-220℃),实现标签与塑料的分子融合。
- 偏心不均匀壁厚:加强同心加工,均衡冷却,合理锁模高度,桶壁均匀的三重保障±0.05mm。
IML模具的质量关键点
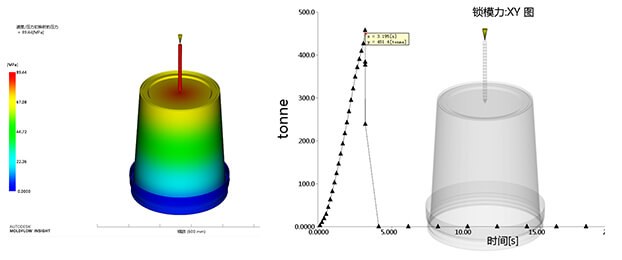
- 精准的IML结构设计:专业的模内贴标流道和定位布局,标签贴合过程的模流模拟,确保每个型腔的一致性。
- 高端钢材配置:型芯/型腔S136/DIN1.2316硬化,Moldmax增强散热、耐磨、耐腐蚀,寿命超过100万次。
- 微米级加工精度:CNC精密制造,关键尺寸±0.01mm,真空孔均匀无堵塞,定位销同心度≤0.005mm。
- 严格试模验证:包括标签定位、壁厚检测、全外观测试、8小时连续稳定性测试,确保无故障高速量产。
IML 模具测试视频
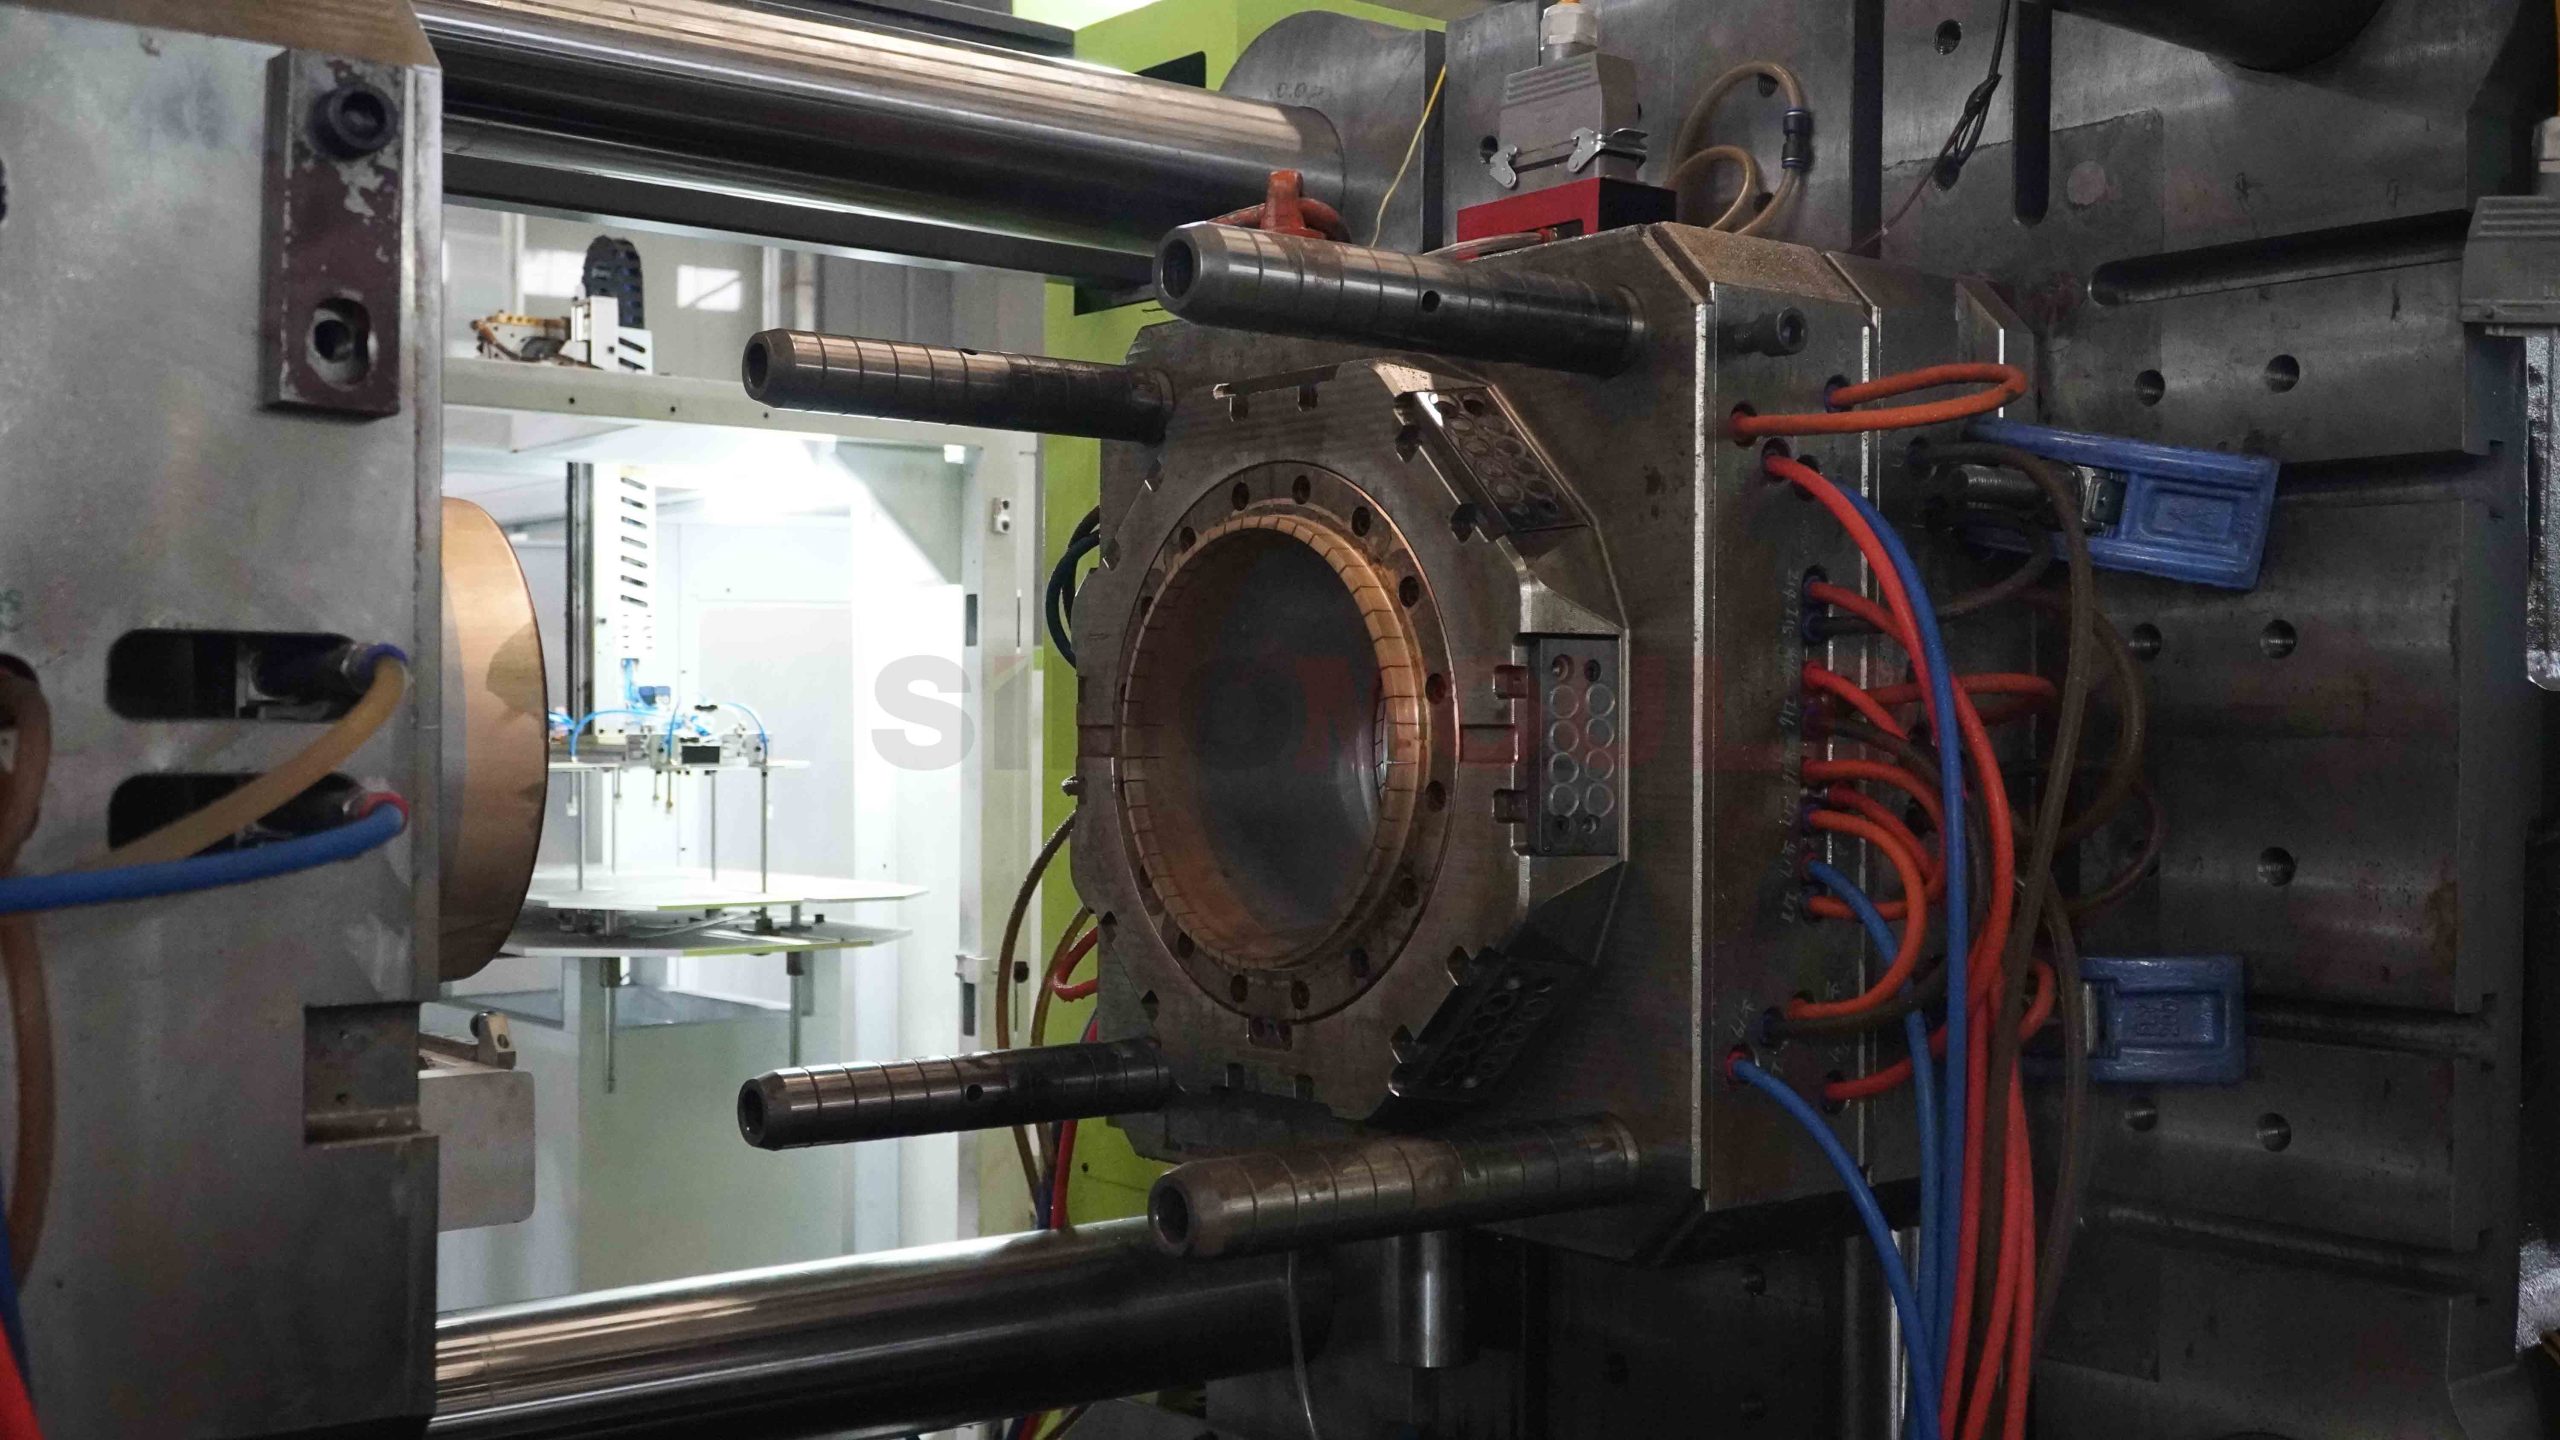
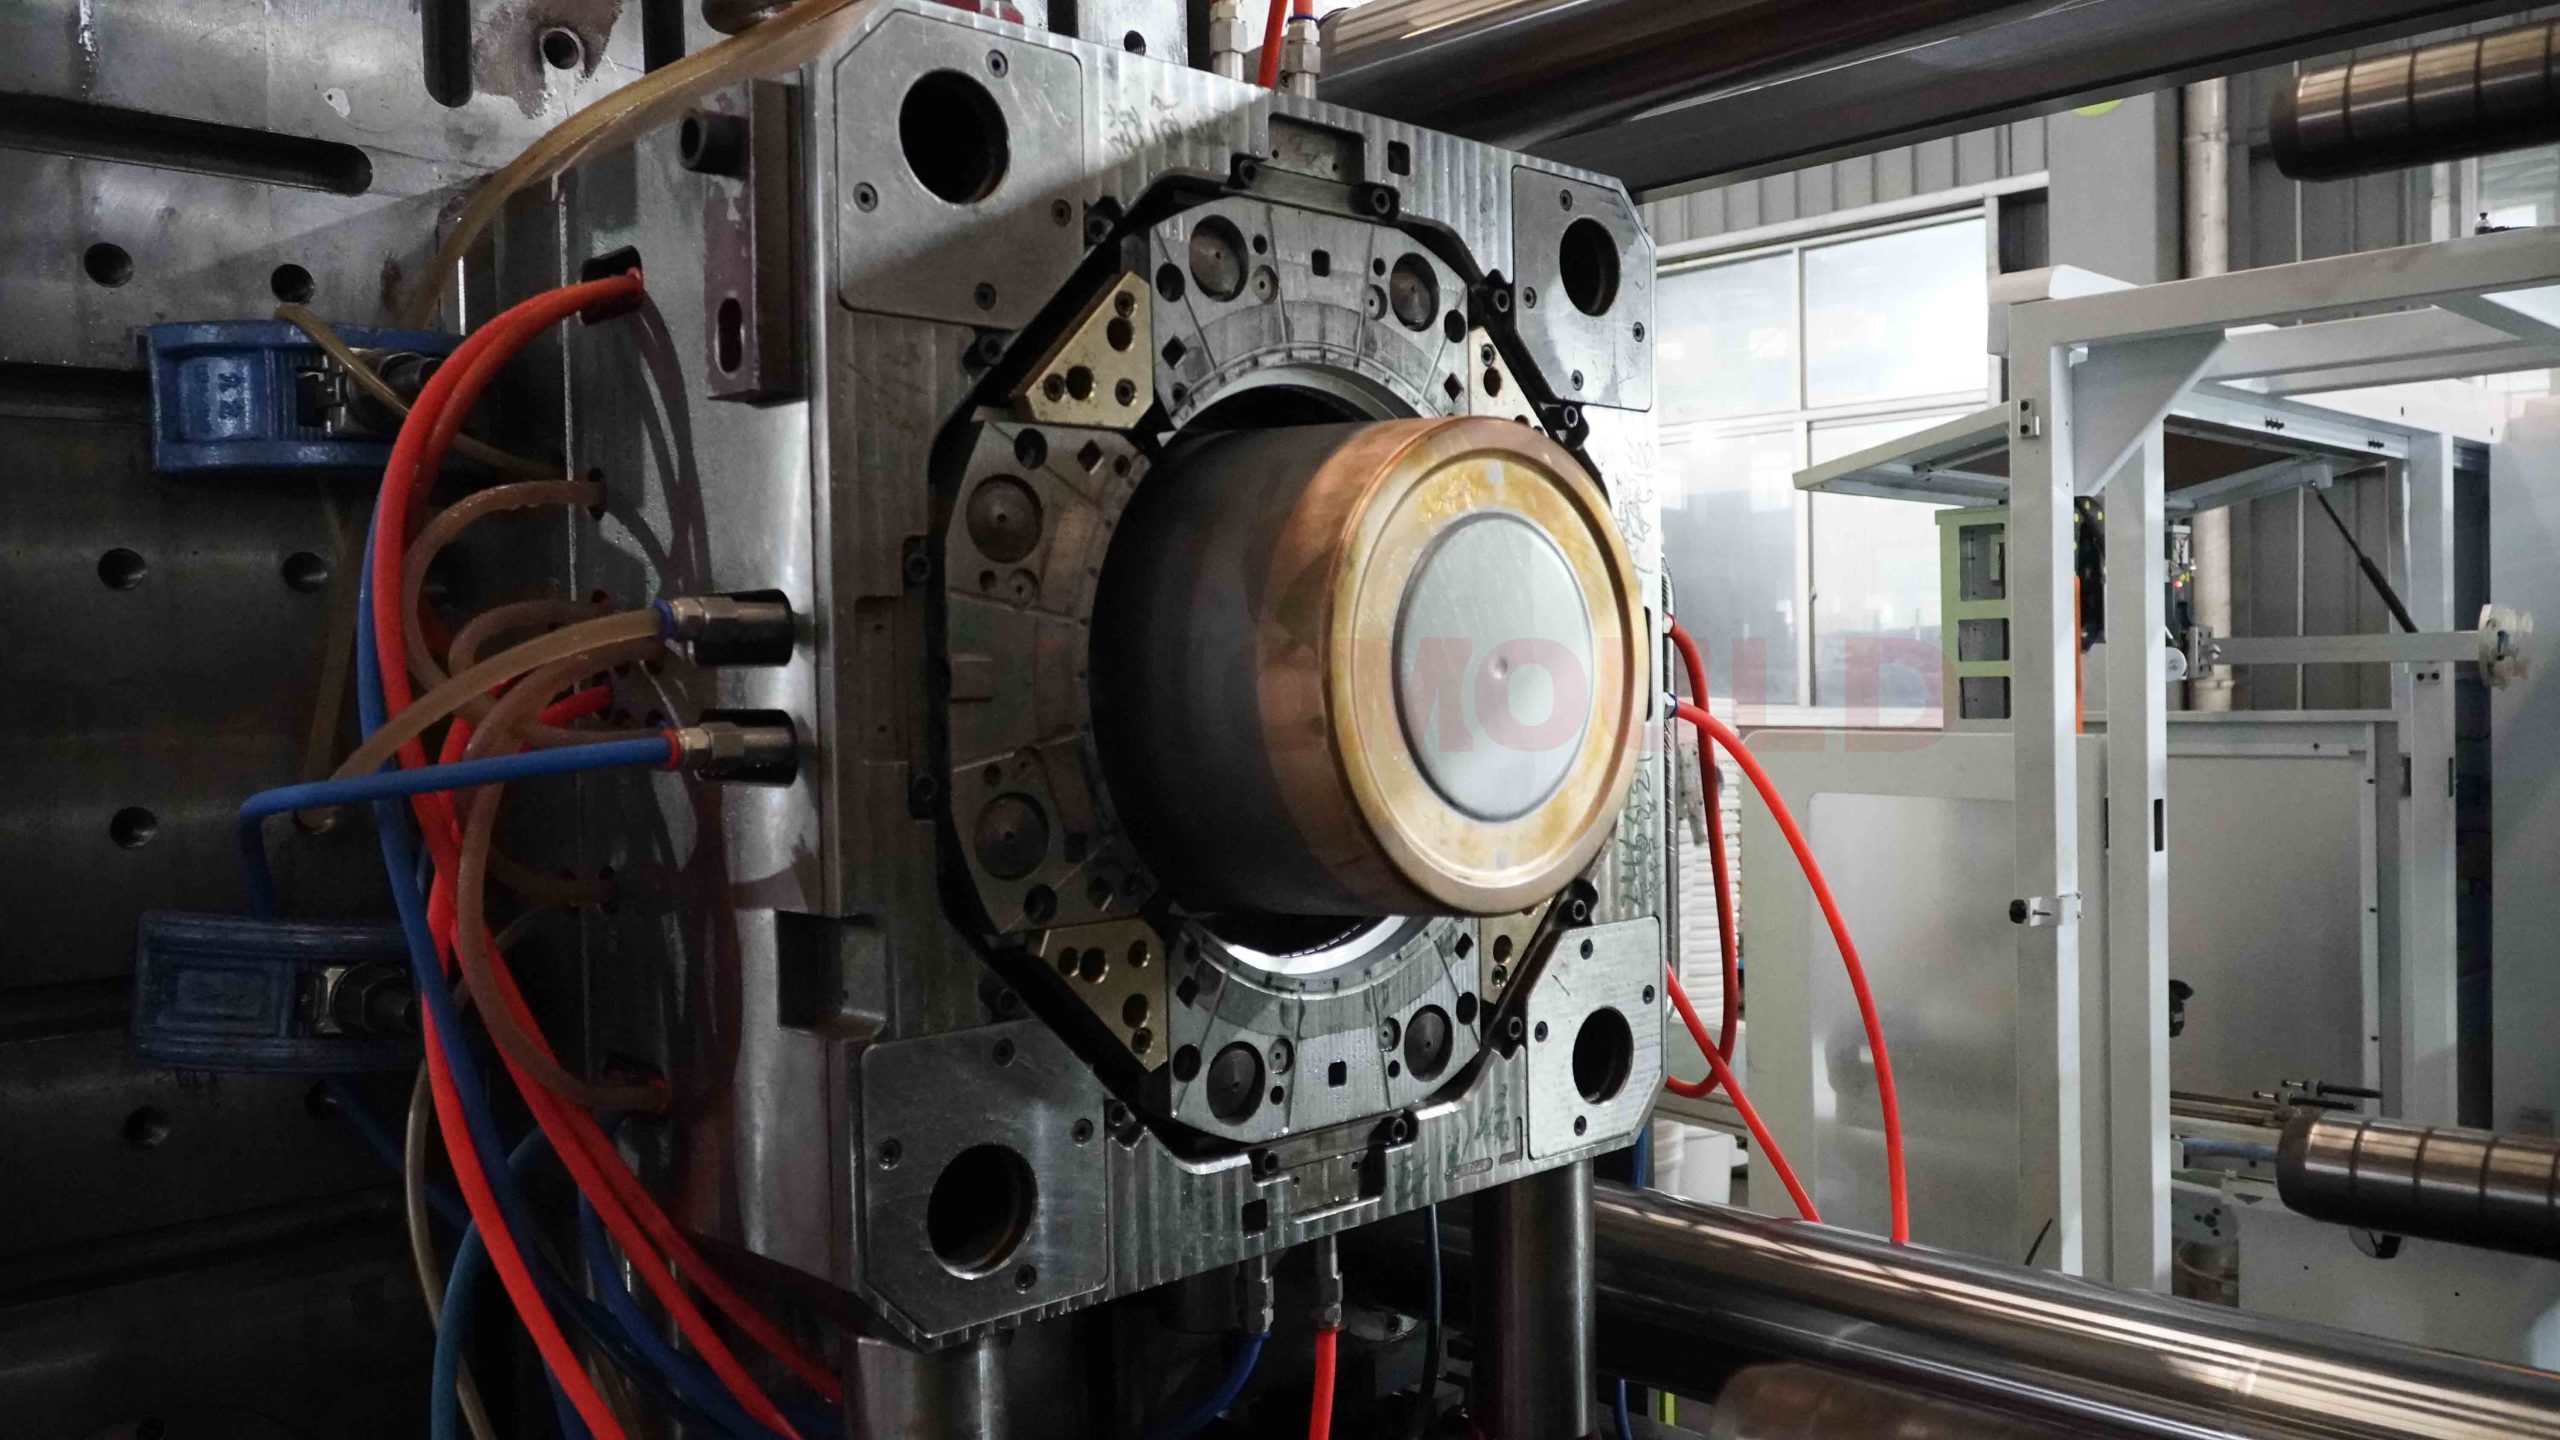
视频演示高速全自动IML生产流程:标签精准插入、注射、开模、顶出稳定运行。