餐具模具(刀、叉、勺模具)

20多年来,新模专注于高精度、长寿命的研发和制造餐具模具面向全球一次性用品餐具和耐用塑料餐具行业。我们提供最先进的高速注塑解决方案,专门针对 PS、PP 和 PET 等食品级材料进行优化。

餐具模具规格

以下是西诺模具高精度核心技术规格一次性塑料餐具模具针对高速薄壁注塑进行深度优化PS材料成型。

产品尺寸16 厘米(示例长度)型腔数量48个空腔
模具外形尺寸 750毫米×550毫米×600毫米 兼容注塑机吨位 DKM-450 吨
主模具钢 S136镜面不锈钢 注射系统 48 滴阀控全热流道
顶出系统 精密顶针 周期时间 5.5秒
设计寿命 超过 300 万次循环 标准交付周期 55个工作日
核心工艺特点 高速薄壁成型、无飞边高精度贴合、食品级防腐处理

餐具模具的质量要点

一次性餐具模具的核心在于效率与清洁的完美结合。为确保超高频开合模(接近每秒一个周期)下的极高稳定性和良率,新模建立了以下核心质量控制标准:

  1. 48腔全自然平衡流道系统及模流验证

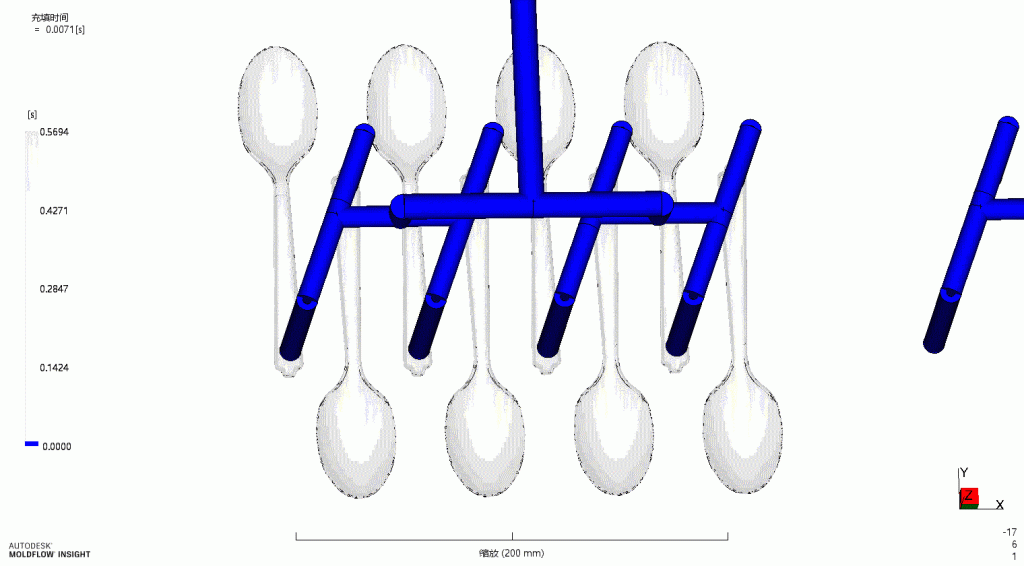
对于多型腔、小零件餐具模具,我们使用 Moldflow 进行分析流动长度比和剪切热。流道系统必须实现严格的双重自然平衡(流变和热),确保所有 48 个刀叉部件在 5.5 秒的周期内同时填充、冷却和收缩。零件重量公差控制在±0.05g以内,消除因填充不平衡而引起的短射或飞边。

  1. S136镜面钢深冷处理及边缘硬化

型腔和型芯钢材严格遵守S136 ESR(电渣重熔)不锈钢标准。粗加工后,钢材经过‑80°C深冷处理消除残余奥氏体,确保模具在长期潮湿环境下不生锈或产生黑点。对于刀具的锯齿状边缘,我们采用线切割加工,然后进行精密研磨,以确保边缘锋利且无塑料残留。

  1. 高精度复合导向和耐磨板定位

在450吨机器上高速开合模5.5秒循环的苛刻条件下,我们采用了三级复合定位系统由滚珠导销、精密方形导轨和锥形锁定块组成。石墨青铜耐磨板和油槽嵌入滑块和分型线上,并配有自动润滑系统。这确保了模具即使在每分钟10次以上的冲击下,定位精度仍保持在0.02mm以内,使飞边几乎为零。
餐具模具精密加工亮点

设计用于 300 万次循环的餐具模具必须以微米级精度制造。 西诺模具的高精度模具制造工艺包括以下关键步骤:

  1. S136高光镜面抛光工艺

一次性塑料餐具需要极高的透明度或光泽度。 西诺模具对勺子和叉子的腔体表面进行顶级A1镜面抛光(Ra ≤ 0.025μm)。通过将机械抛光与电子抛光相结合,我们消除了任何微小的加工痕迹,最大限度地减少了超快速填充过程中 PS 熔体的流动阻力。这样可以实现出色的零件光泽度和轻松脱模。

  1. 48 滴热流道热平衡和阀针调节

对于完整的热流道餐具模具,我们进行在我们的装配车间进行独立的热电偶检查和歧管高温负载测试。我们确保所有 48 个喷嘴头的温度完全均匀。与精确的阀针定时相结合,消除了流道系统中的材料停滞和拉丝,从而实现全自动、无人值守的生产,无需手动浇口修剪。

餐具模具模流分析

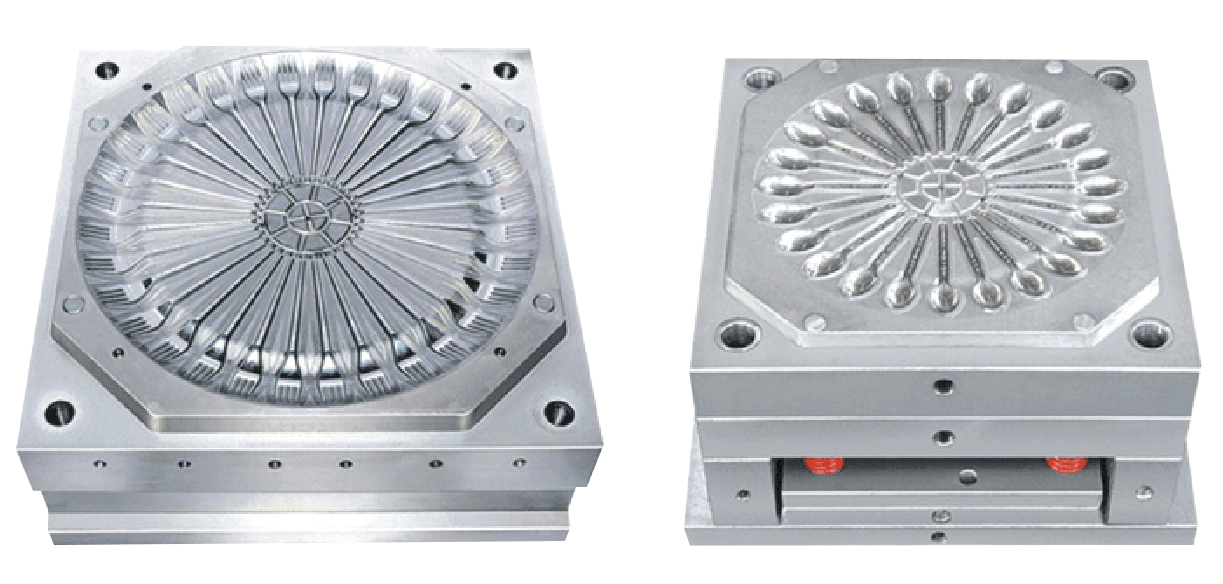
餐具模具图片

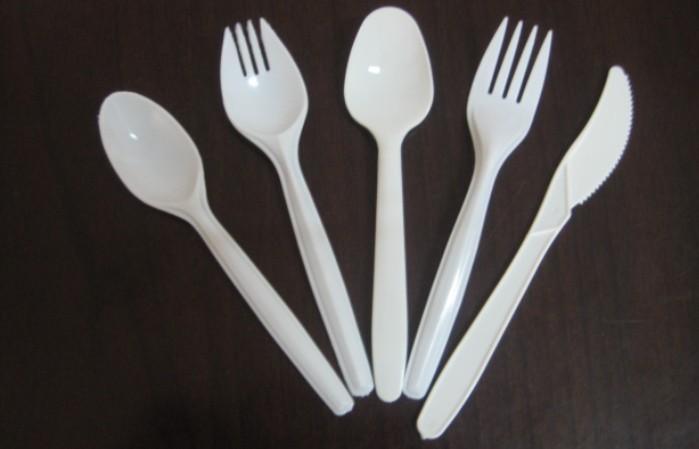
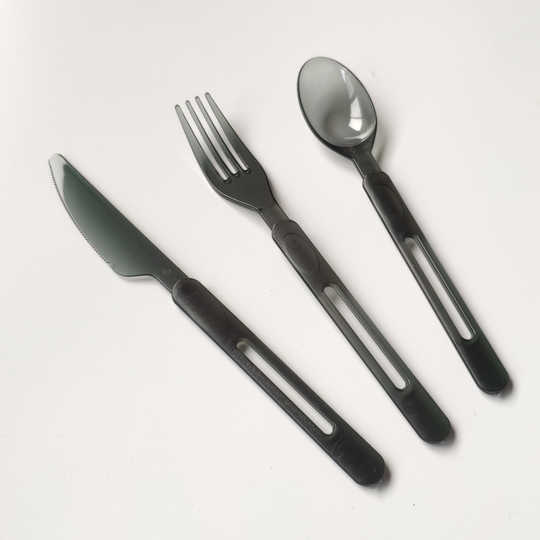
餐具样本图片

餐具模具测试视频