塑料篮模具
每年,我们制造各种尺寸的篮子模具,包括购物篮模具、洗衣篮模具等,广泛应用于日常生活和商业应用。凭借多年的模具设计和制造经验,我们能够提供从结构设计到注塑工艺的全面解决方案,以满足客户的特定需求。
篮子模具细节
以下是篮子模具最常见参数的示例。
|
篮式模具型腔钢 |
P20/718H |
推荐注射机 |
DKM DH 注塑机 |
|
篮模芯钢 |
P20/718H |
塑料材质 & MFI |
通常为 PP/PE,MFI 通常为 10-30 g/10min |
|
模架标准/钢 |
S45 |
顶出系统 |
顶出板/顶出销+顶板组合 |
|
钢制滑块、嵌件、升降器 |
P20/718H |
注塑工艺 |
高速注射+精准控温 |
|
型腔数量 |
1腔或2腔 |
注射周期时间 |
35–60 秒 |
|
热流道系统 |
超值热流道
|
模具制造交货时间 |
40–65 天 |
篮子模具的质量要点
西模拥有十多年的篮子模具设计和制造经验,每年为全球客户提供大量的购物篮、洗衣篮、储物篮等模具。我们深入了解篮子模具的核心要求,如填充平衡、表面质量、周期时间和模具寿命,并在以下关键领域严格控制质量:
钢材选择 & 热处理
型芯和型腔采用 P20 或 718H 预硬钢制成,具有出色的抛光性和耐磨性,非常适合大批量生产。模架采用S50C或4Cr13高强度防锈钢制成,确保长期稳定性。滑块、挺杆和刀片等移动部件也采用 P20、718H 或 8407 耐磨钢制造,并经过 HRC 48-52 热处理,以保证频繁操作下的耐用性。
加工精度控制
我们采用高精度数控加工中心,关键尺寸公差控制在±0.01毫米以内。对于精细纹理和复杂型腔,EDM 可确保一致的纹理图案而不会积碳。所有模具均使用 CMM 设备进行多级检查,验证平行度、垂直度、孔定位和型腔尺寸。表面光洁度根据客户要求进行精细抛光,透明产品达到镜面光洁度,确保脱模顺畅、表面洁净。
热流道系统
我们采用阀式浇口热流道系统,每个型腔具有独立的温度控制,确保高温均匀性,有效防止局部过冷或过热。可编程顺序注射控制精确调节阀门浇口打开时间,实现平衡填充并消除熔接线。歧管经过优化设计,可最大限度地减少材料残留,促进快速颜色或材料更换,以满足不同的生产要求。
冷却系统
我们的冷却系统采用随形冷却通道设计,使冷却管路紧密贴合产品轮廓,与传统冷却方法相比,冷却效率提高20-30%。结合模温机精确控温(精度±1-2℃),有效减少产品翘曲。高效的冷却设计使我们能够实现 35-60 秒的目标循环时间,显着提高生产效率。
顶出系统
对于大型篮子,我们优先考虑顶出板顶出,确保顶出力分布均匀,消除顶针痕迹,以保持表面质量。对于中型和小型篮子,我们采用顶针和顶板的组合,平衡平滑顶出和局部辅助。深腔料篮设计有足够的拔模斜度(外壁1°-2°,内壁1.5°-3°),以确保顺利顶出,防止刮伤或变形。
试模 & 量产验证
每个模具在发货前都会经过连续生产测试——通常不少于5小时——模拟实际生产节奏和高强度作业。在测试过程中,我们系统地优化注射压力、速度、温度和保压参数,以确保稳定的尺寸和可接受的外观。我们还验证热流道系统、冷却系统和机械动作的长期稳定性,确保交付后的高可靠性。
型芯和型腔采用 P20 或 718H 预硬钢制成,具有出色的抛光性和耐磨性,非常适合大批量生产。模架采用S50C或4Cr13高强度防锈钢制成,确保长期稳定性。滑块、挺杆和刀片等移动部件也采用 P20、718H 或 8407 耐磨钢制造,并经过 HRC 48-52 热处理,以保证频繁操作下的耐用性。
我们采用高精度数控加工中心,关键尺寸公差控制在±0.01毫米以内。对于精细纹理和复杂型腔,EDM 可确保一致的纹理图案而不会积碳。所有模具均使用 CMM 设备进行多级检查,验证平行度、垂直度、孔定位和型腔尺寸。表面光洁度根据客户要求进行精细抛光,透明产品达到镜面光洁度,确保脱模顺畅、表面洁净。
我们采用阀式浇口热流道系统,每个型腔具有独立的温度控制,确保高温均匀性,有效防止局部过冷或过热。可编程顺序注射控制精确调节阀门浇口打开时间,实现平衡填充并消除熔接线。歧管经过优化设计,可最大限度地减少材料残留,促进快速颜色或材料更换,以满足不同的生产要求。
我们的冷却系统采用随形冷却通道设计,使冷却管路紧密贴合产品轮廓,与传统冷却方法相比,冷却效率提高20-30%。结合模温机精确控温(精度±1-2℃),有效减少产品翘曲。高效的冷却设计使我们能够实现 35-60 秒的目标循环时间,显着提高生产效率。
对于大型篮子,我们优先考虑顶出板顶出,确保顶出力分布均匀,消除顶针痕迹,以保持表面质量。对于中型和小型篮子,我们采用顶针和顶板的组合,平衡平滑顶出和局部辅助。深腔料篮设计有足够的拔模斜度(外壁1°-2°,内壁1.5°-3°),以确保顺利顶出,防止刮伤或变形。
每个模具在发货前都会经过连续生产测试——通常不少于5小时——模拟实际生产节奏和高强度作业。在测试过程中,我们系统地优化注射压力、速度、温度和保压参数,以确保稳定的尺寸和可接受的外观。我们还验证热流道系统、冷却系统和机械动作的长期稳定性,确保交付后的高可靠性。
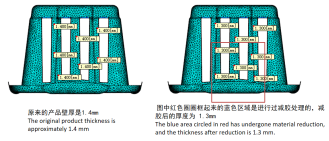
篮式模具的模流分析
对于篮子中常见的镂空和网状图案等复杂结构,我们在设计阶段优化肋骨布局和壁厚过渡,以实现强度和轻质结构之间的平衡。我们的浇注解决方案利用具有多点顺序注射的阀式浇口热流道来消除熔接线并显着改善表面外观。每个模具在设计阶段都会进行模流分析,以预测填充问题、气穴和翘曲等潜在风险,优化工艺参数以减少试运行并缩短开发周期。
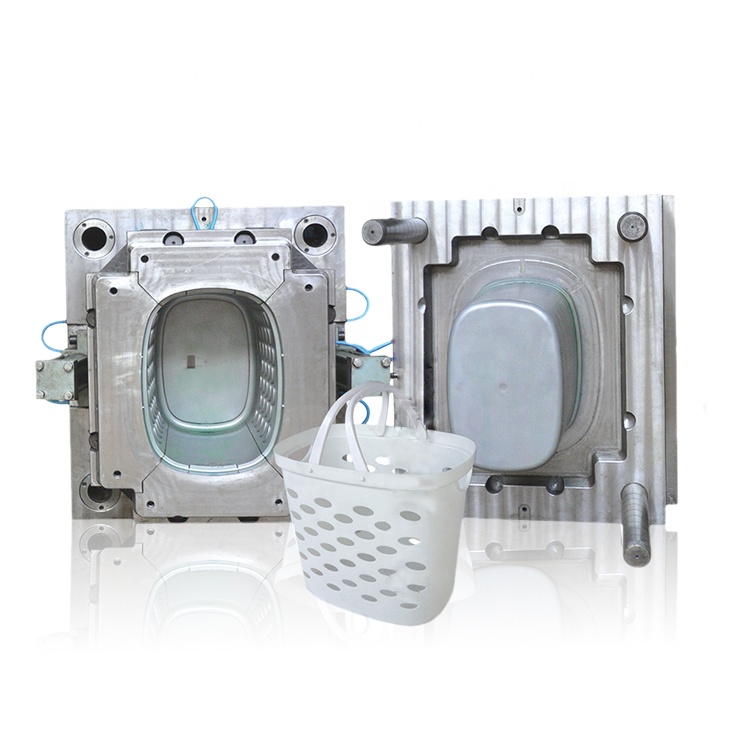
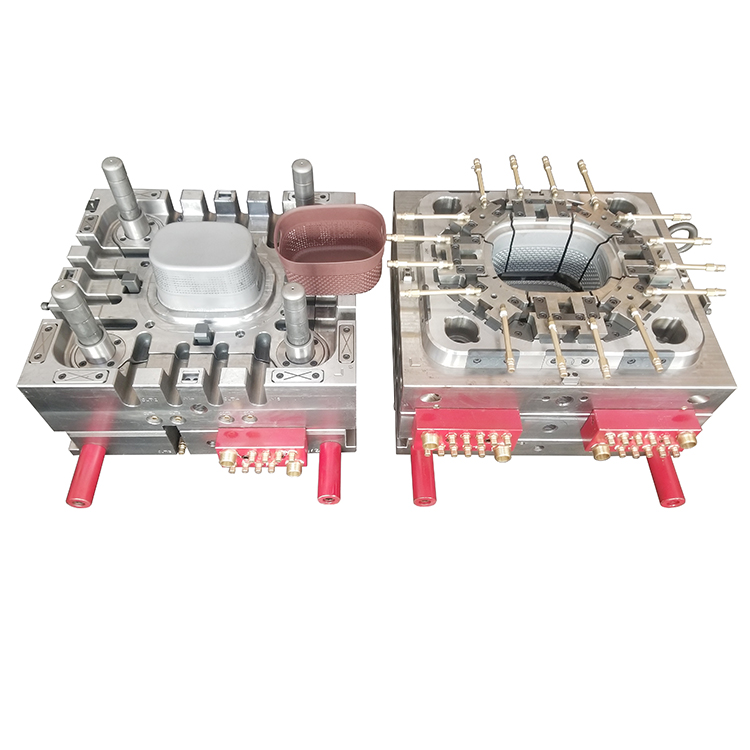
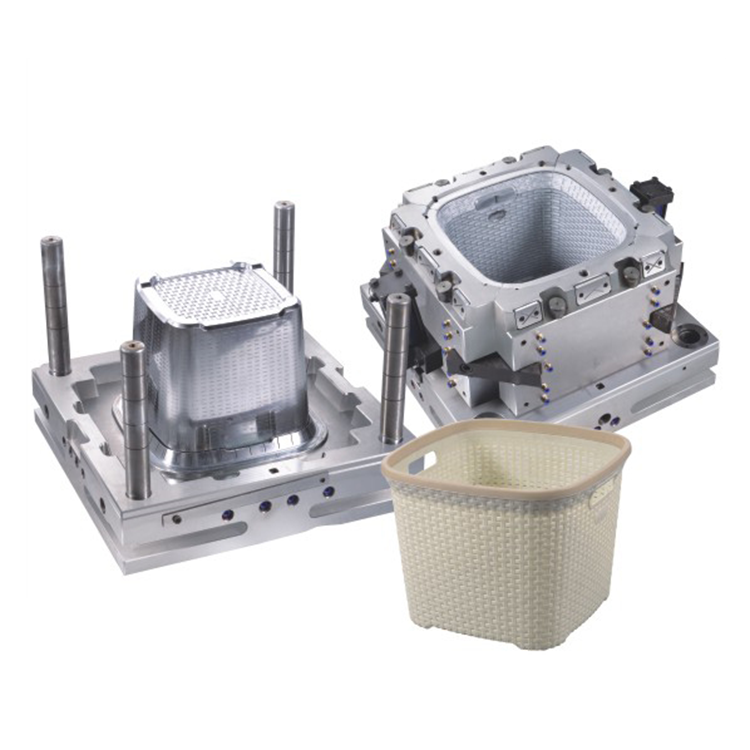
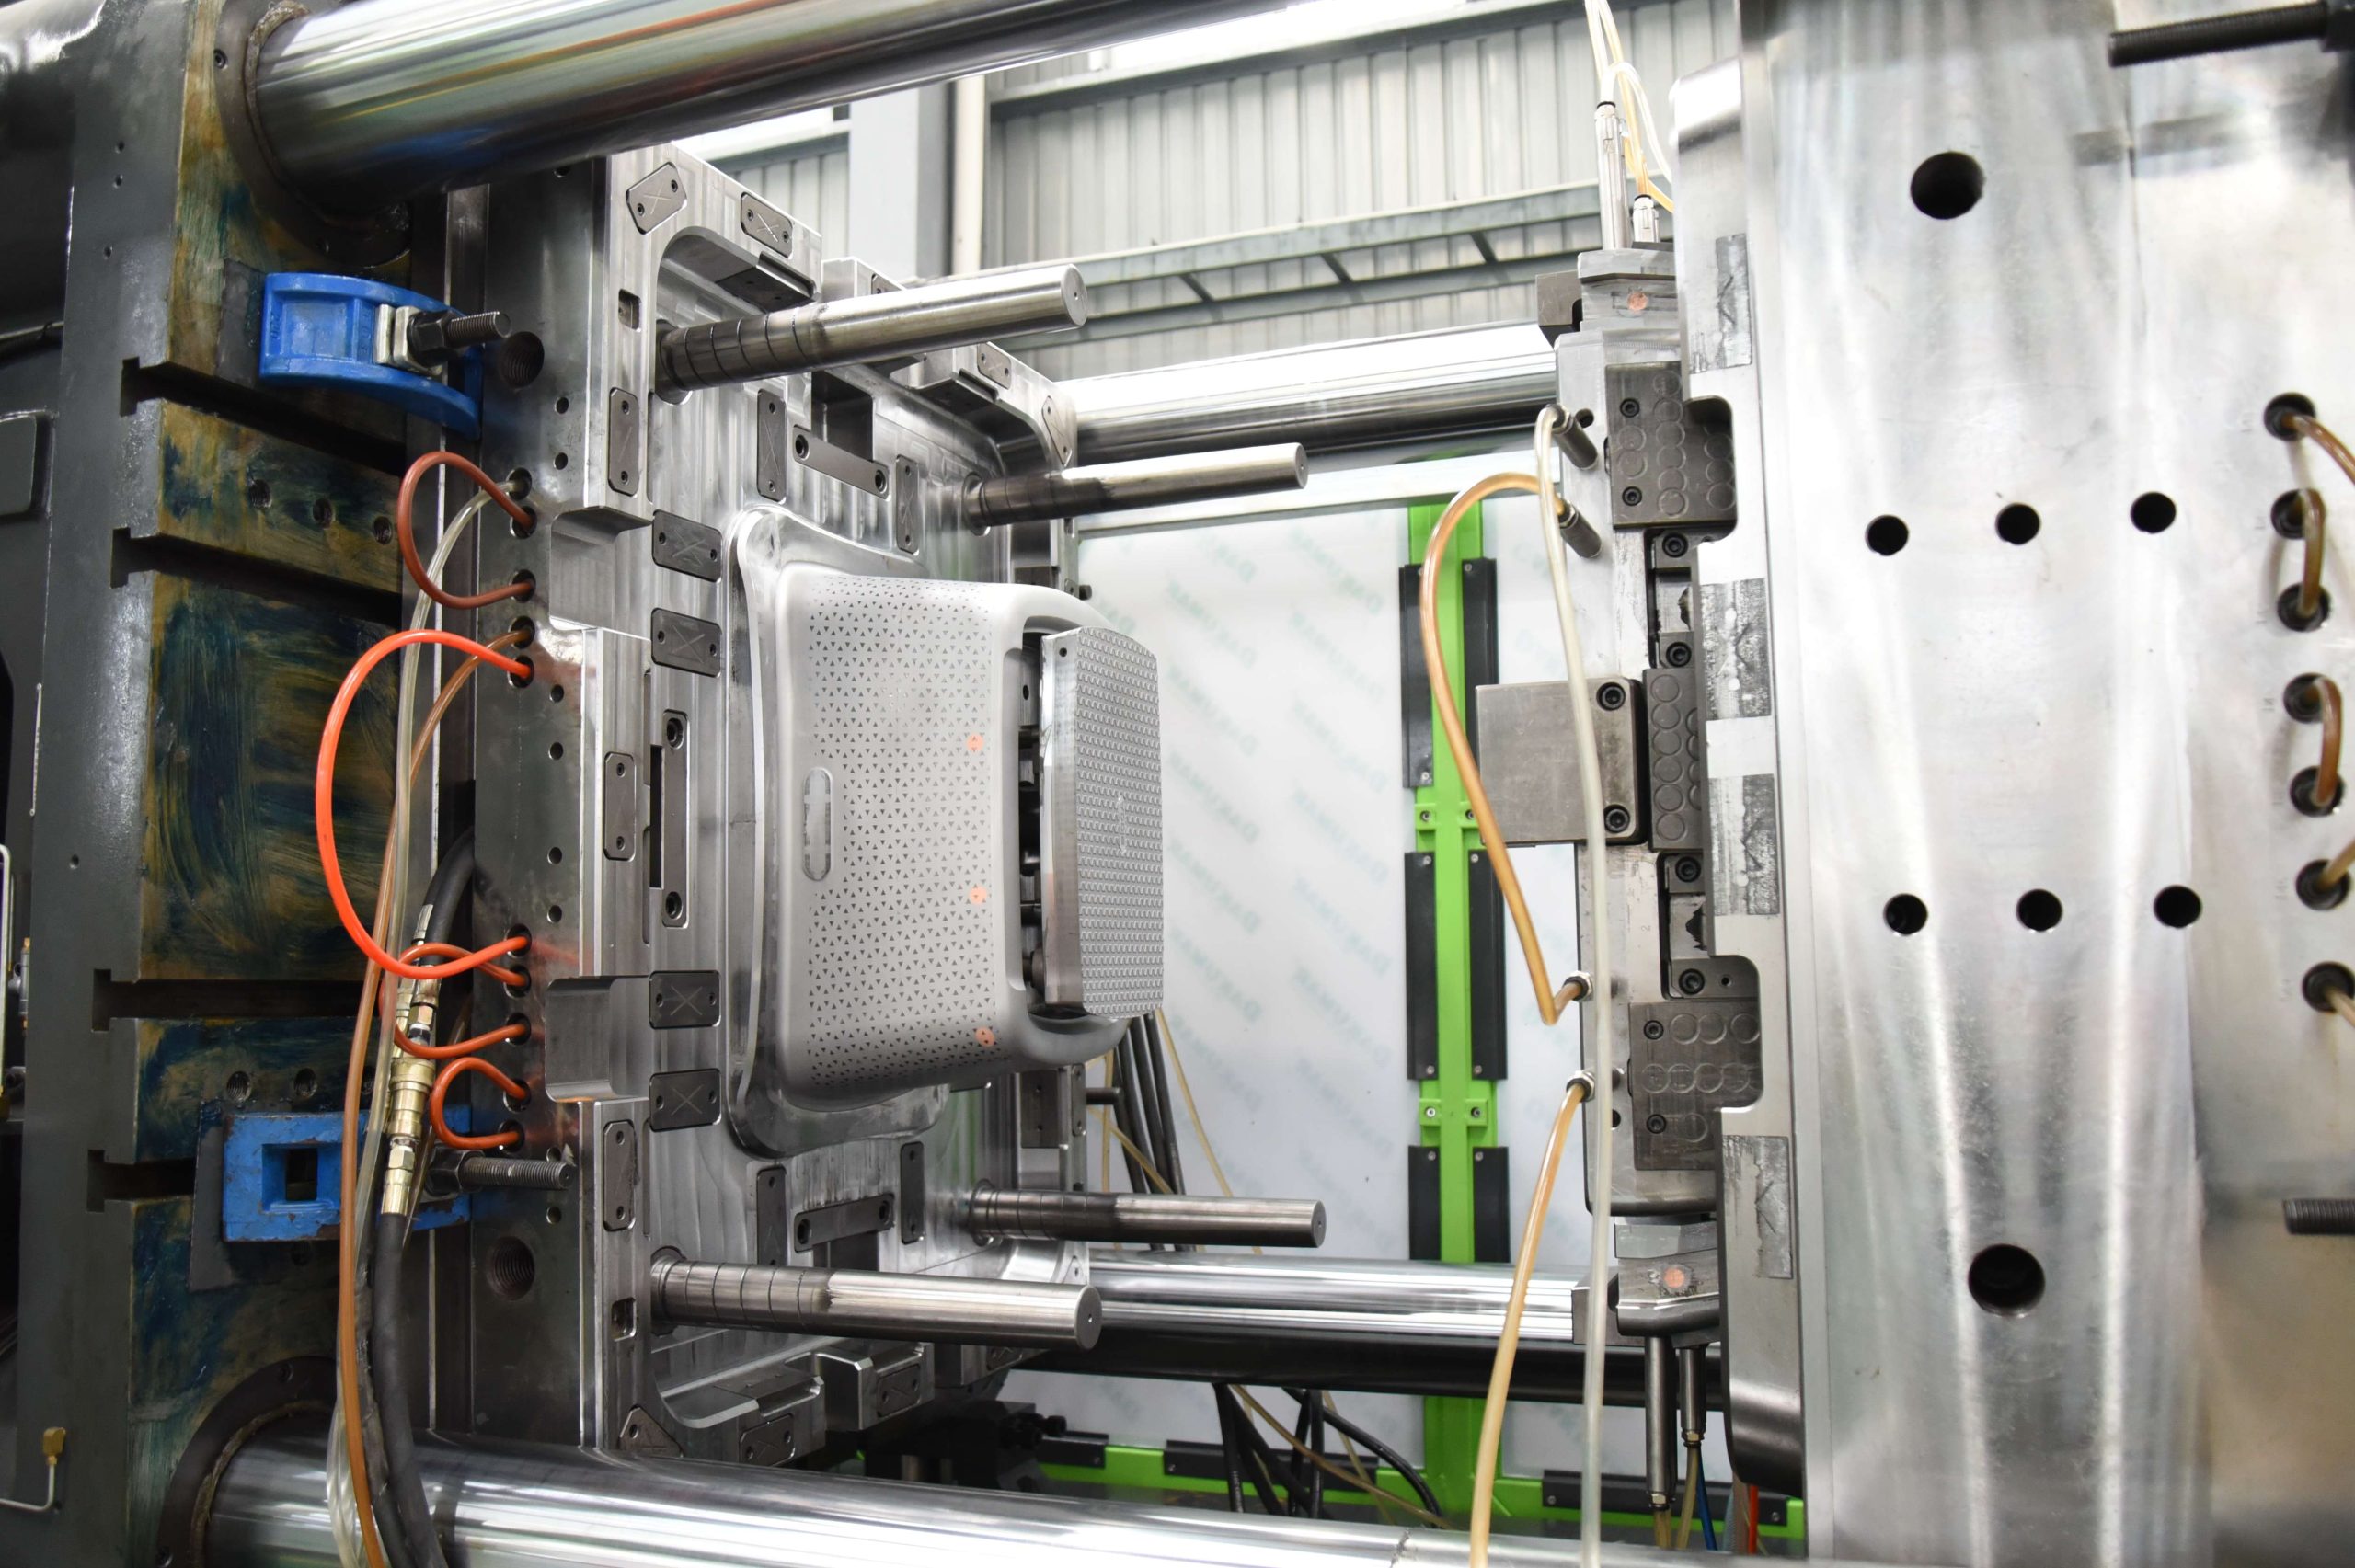
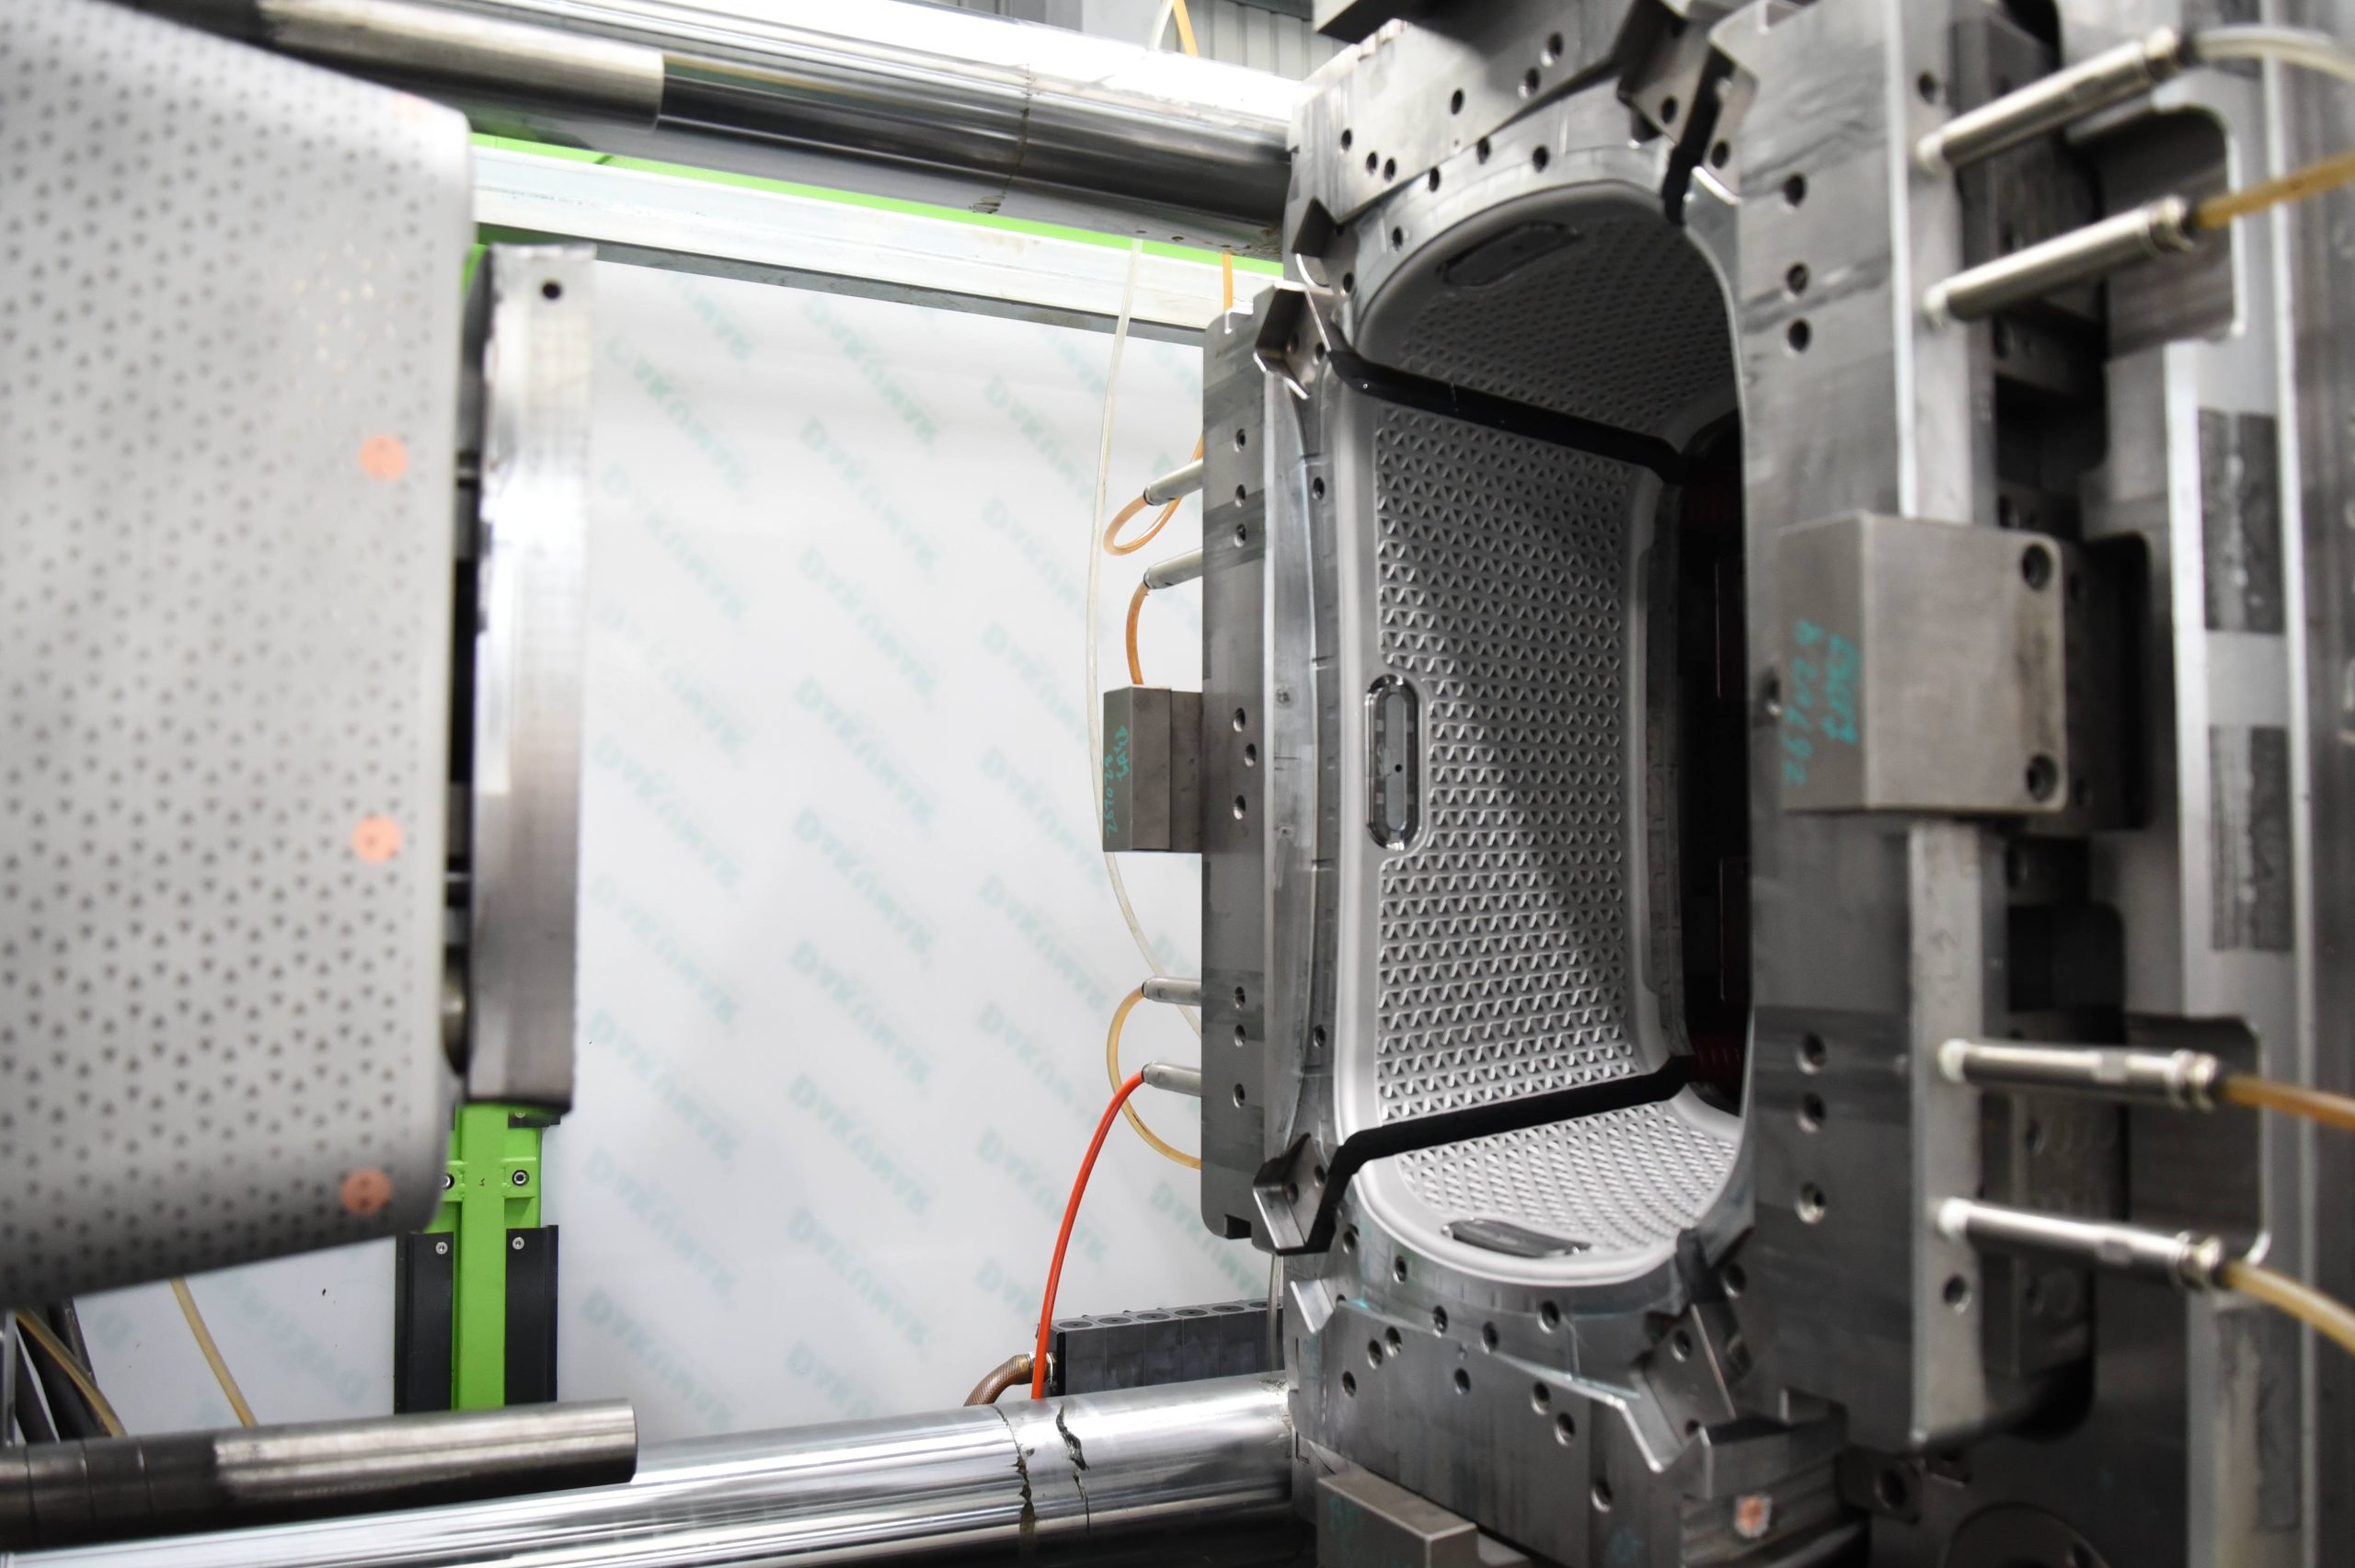
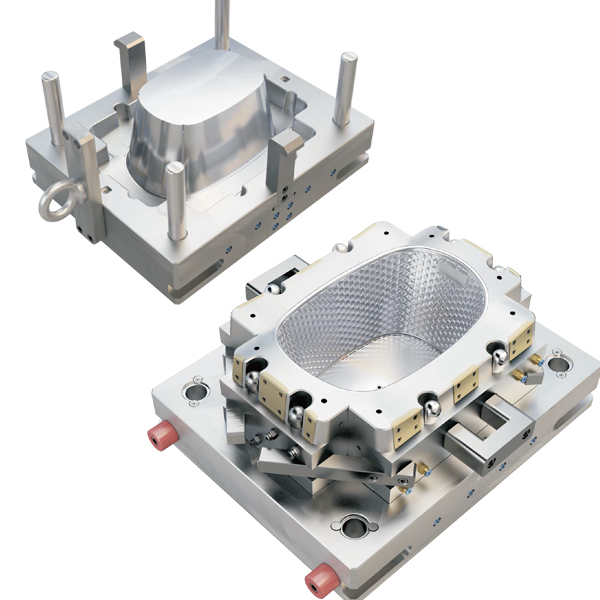
篮子模具图片
突出显示 西诺模具 篮子模具的结构细节和制造质量的图像
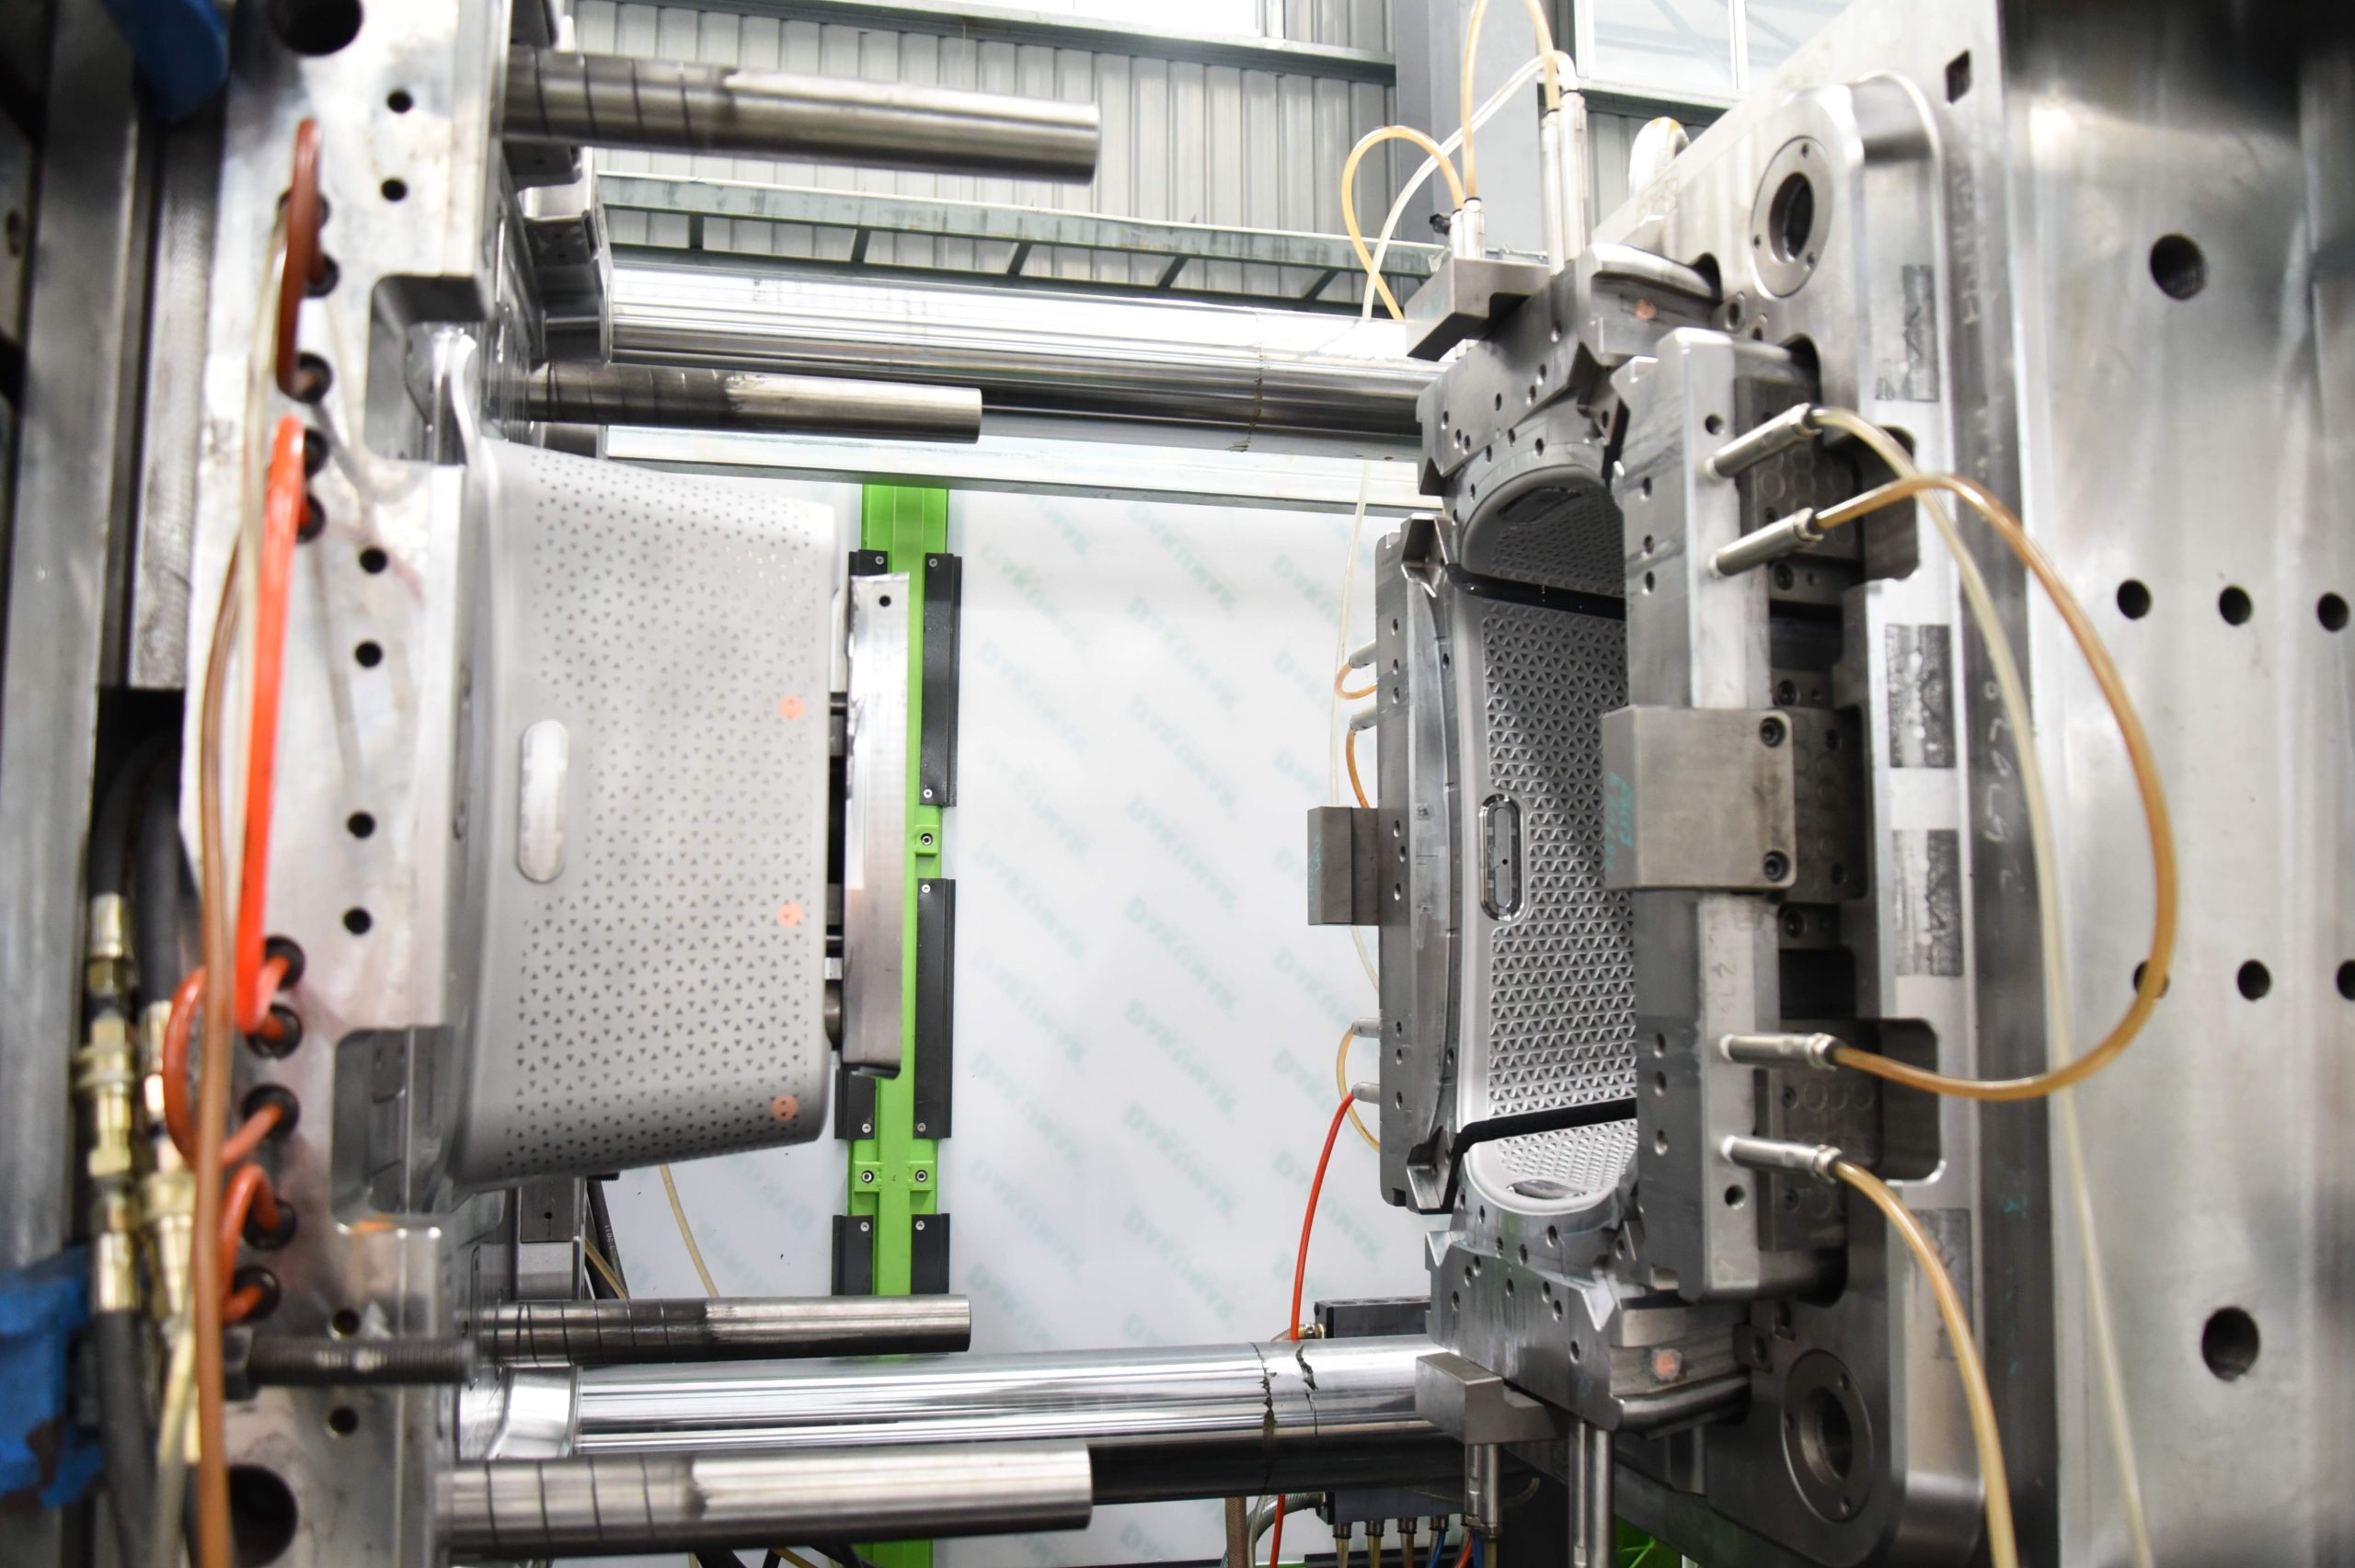
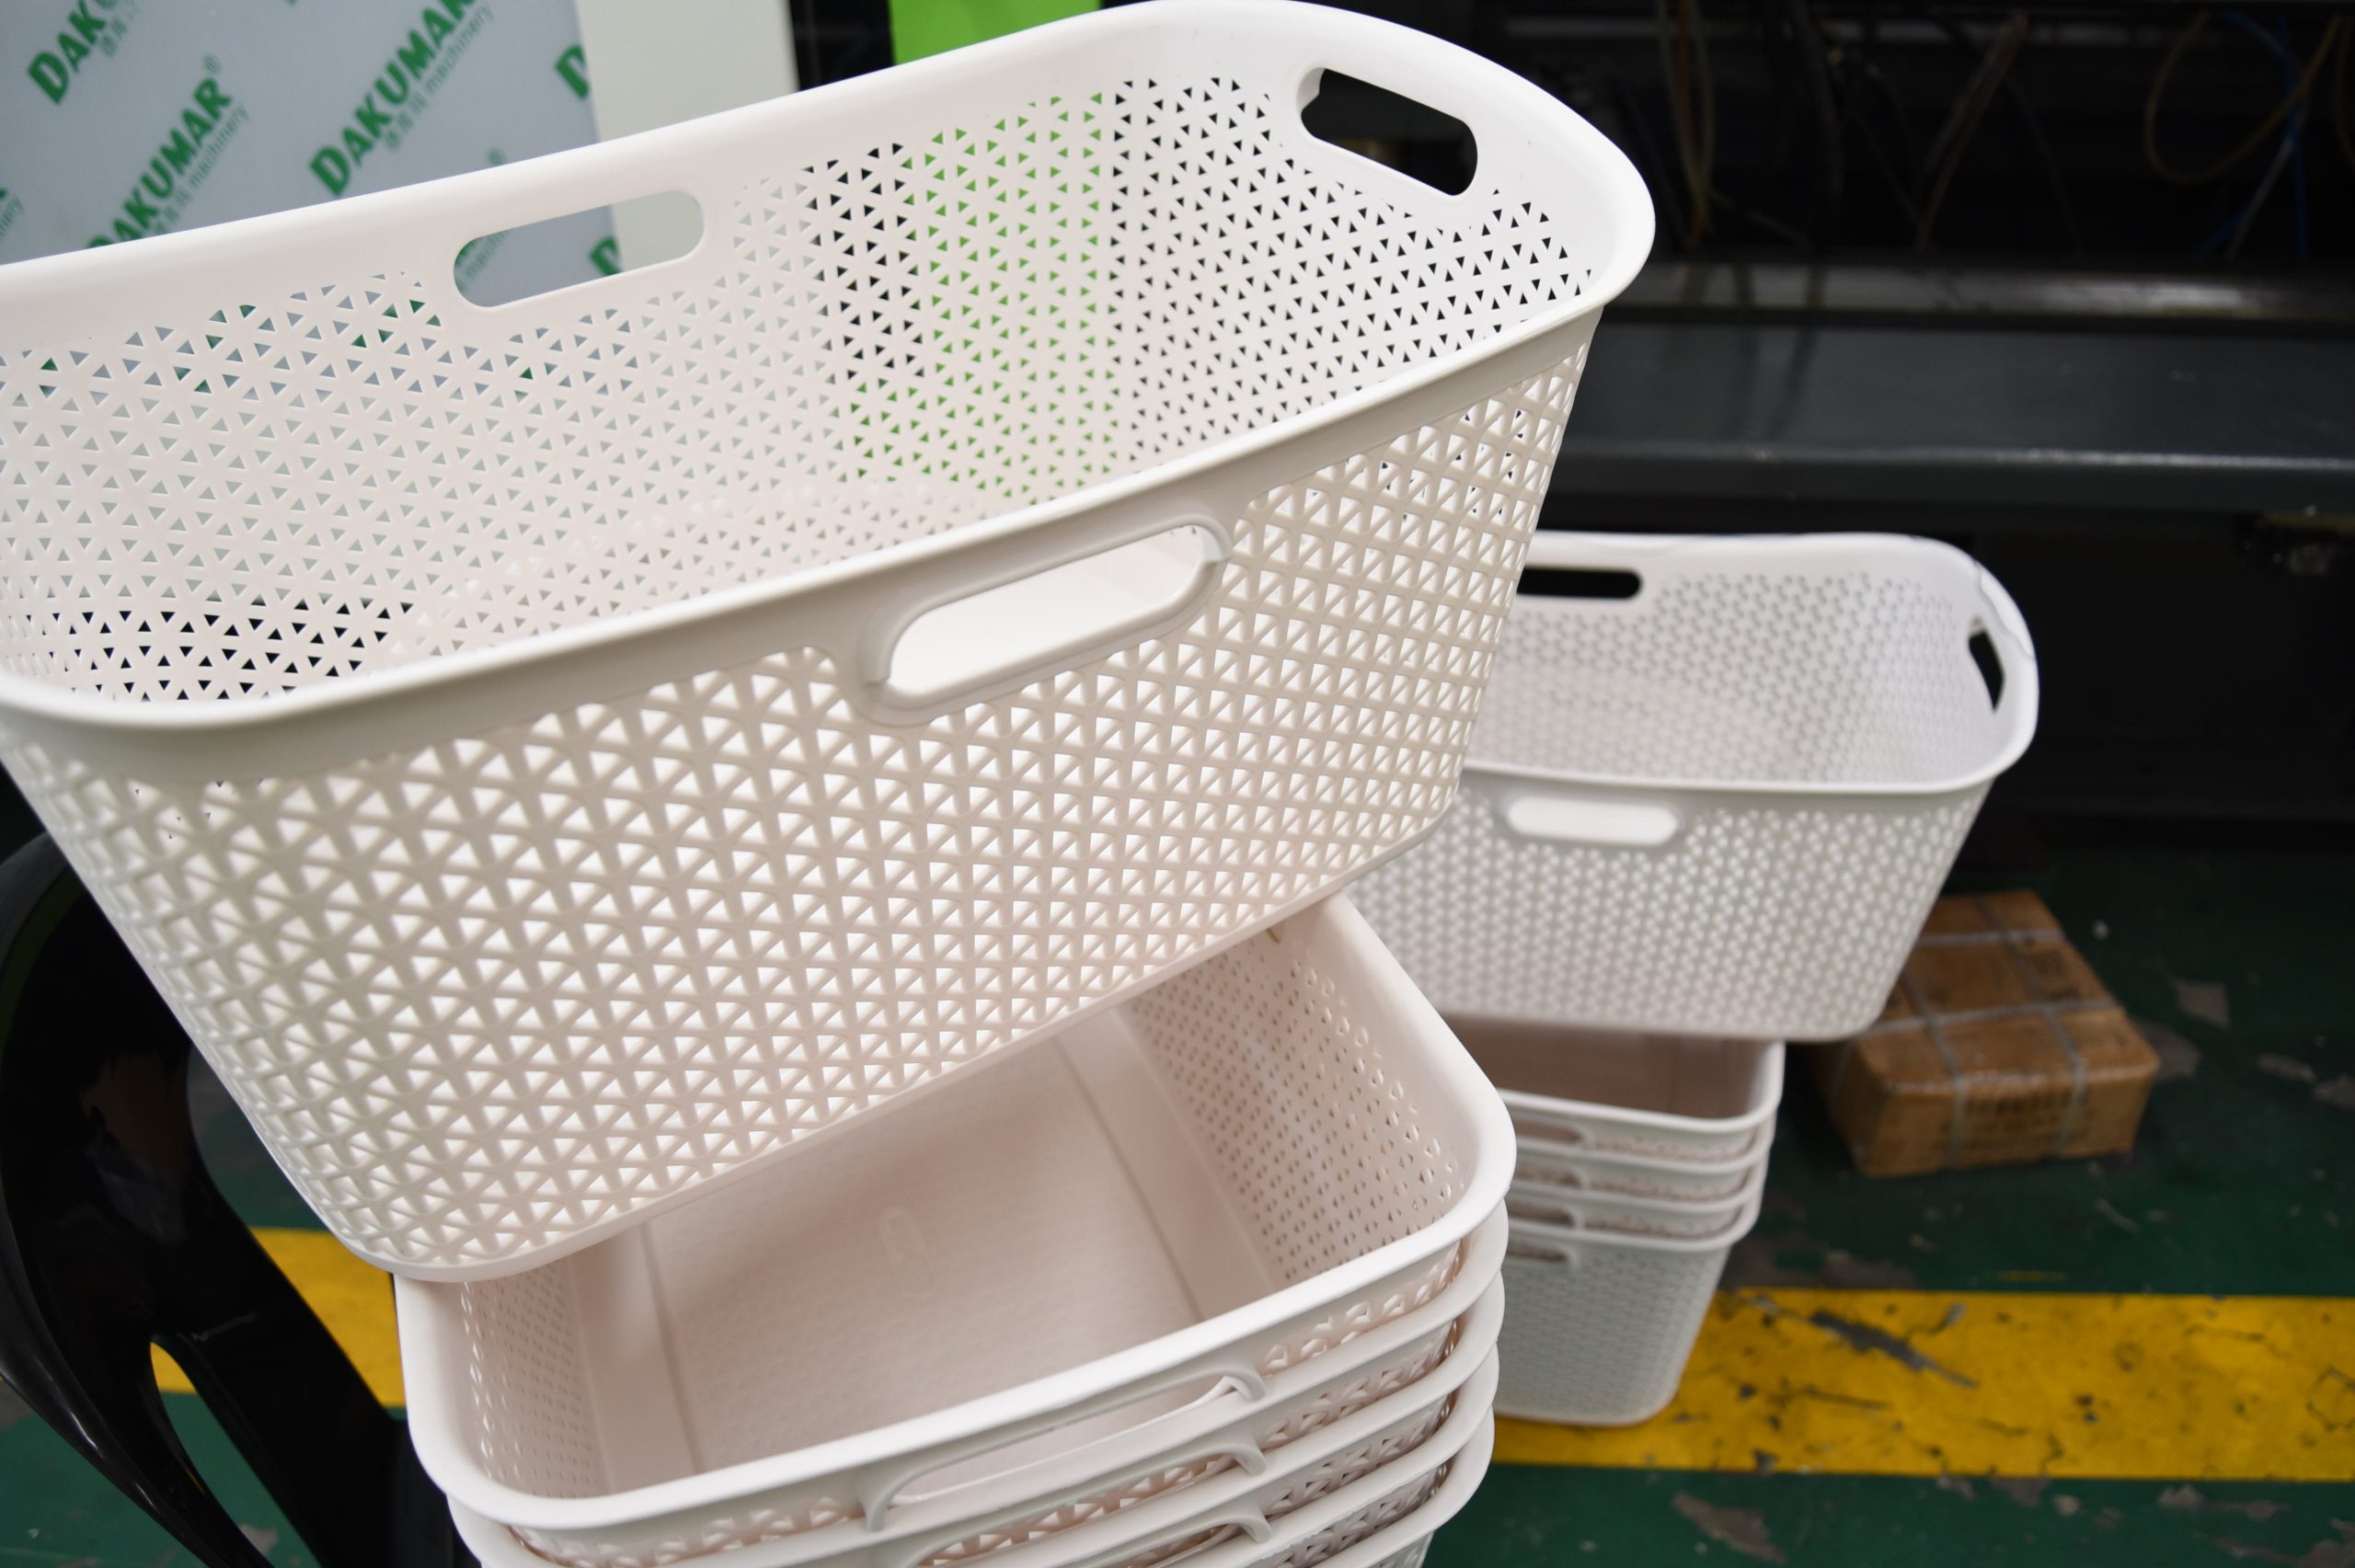
篮子零件示例图像
模具试验中的零件样品,展示表面光洁度和成型稳定性。