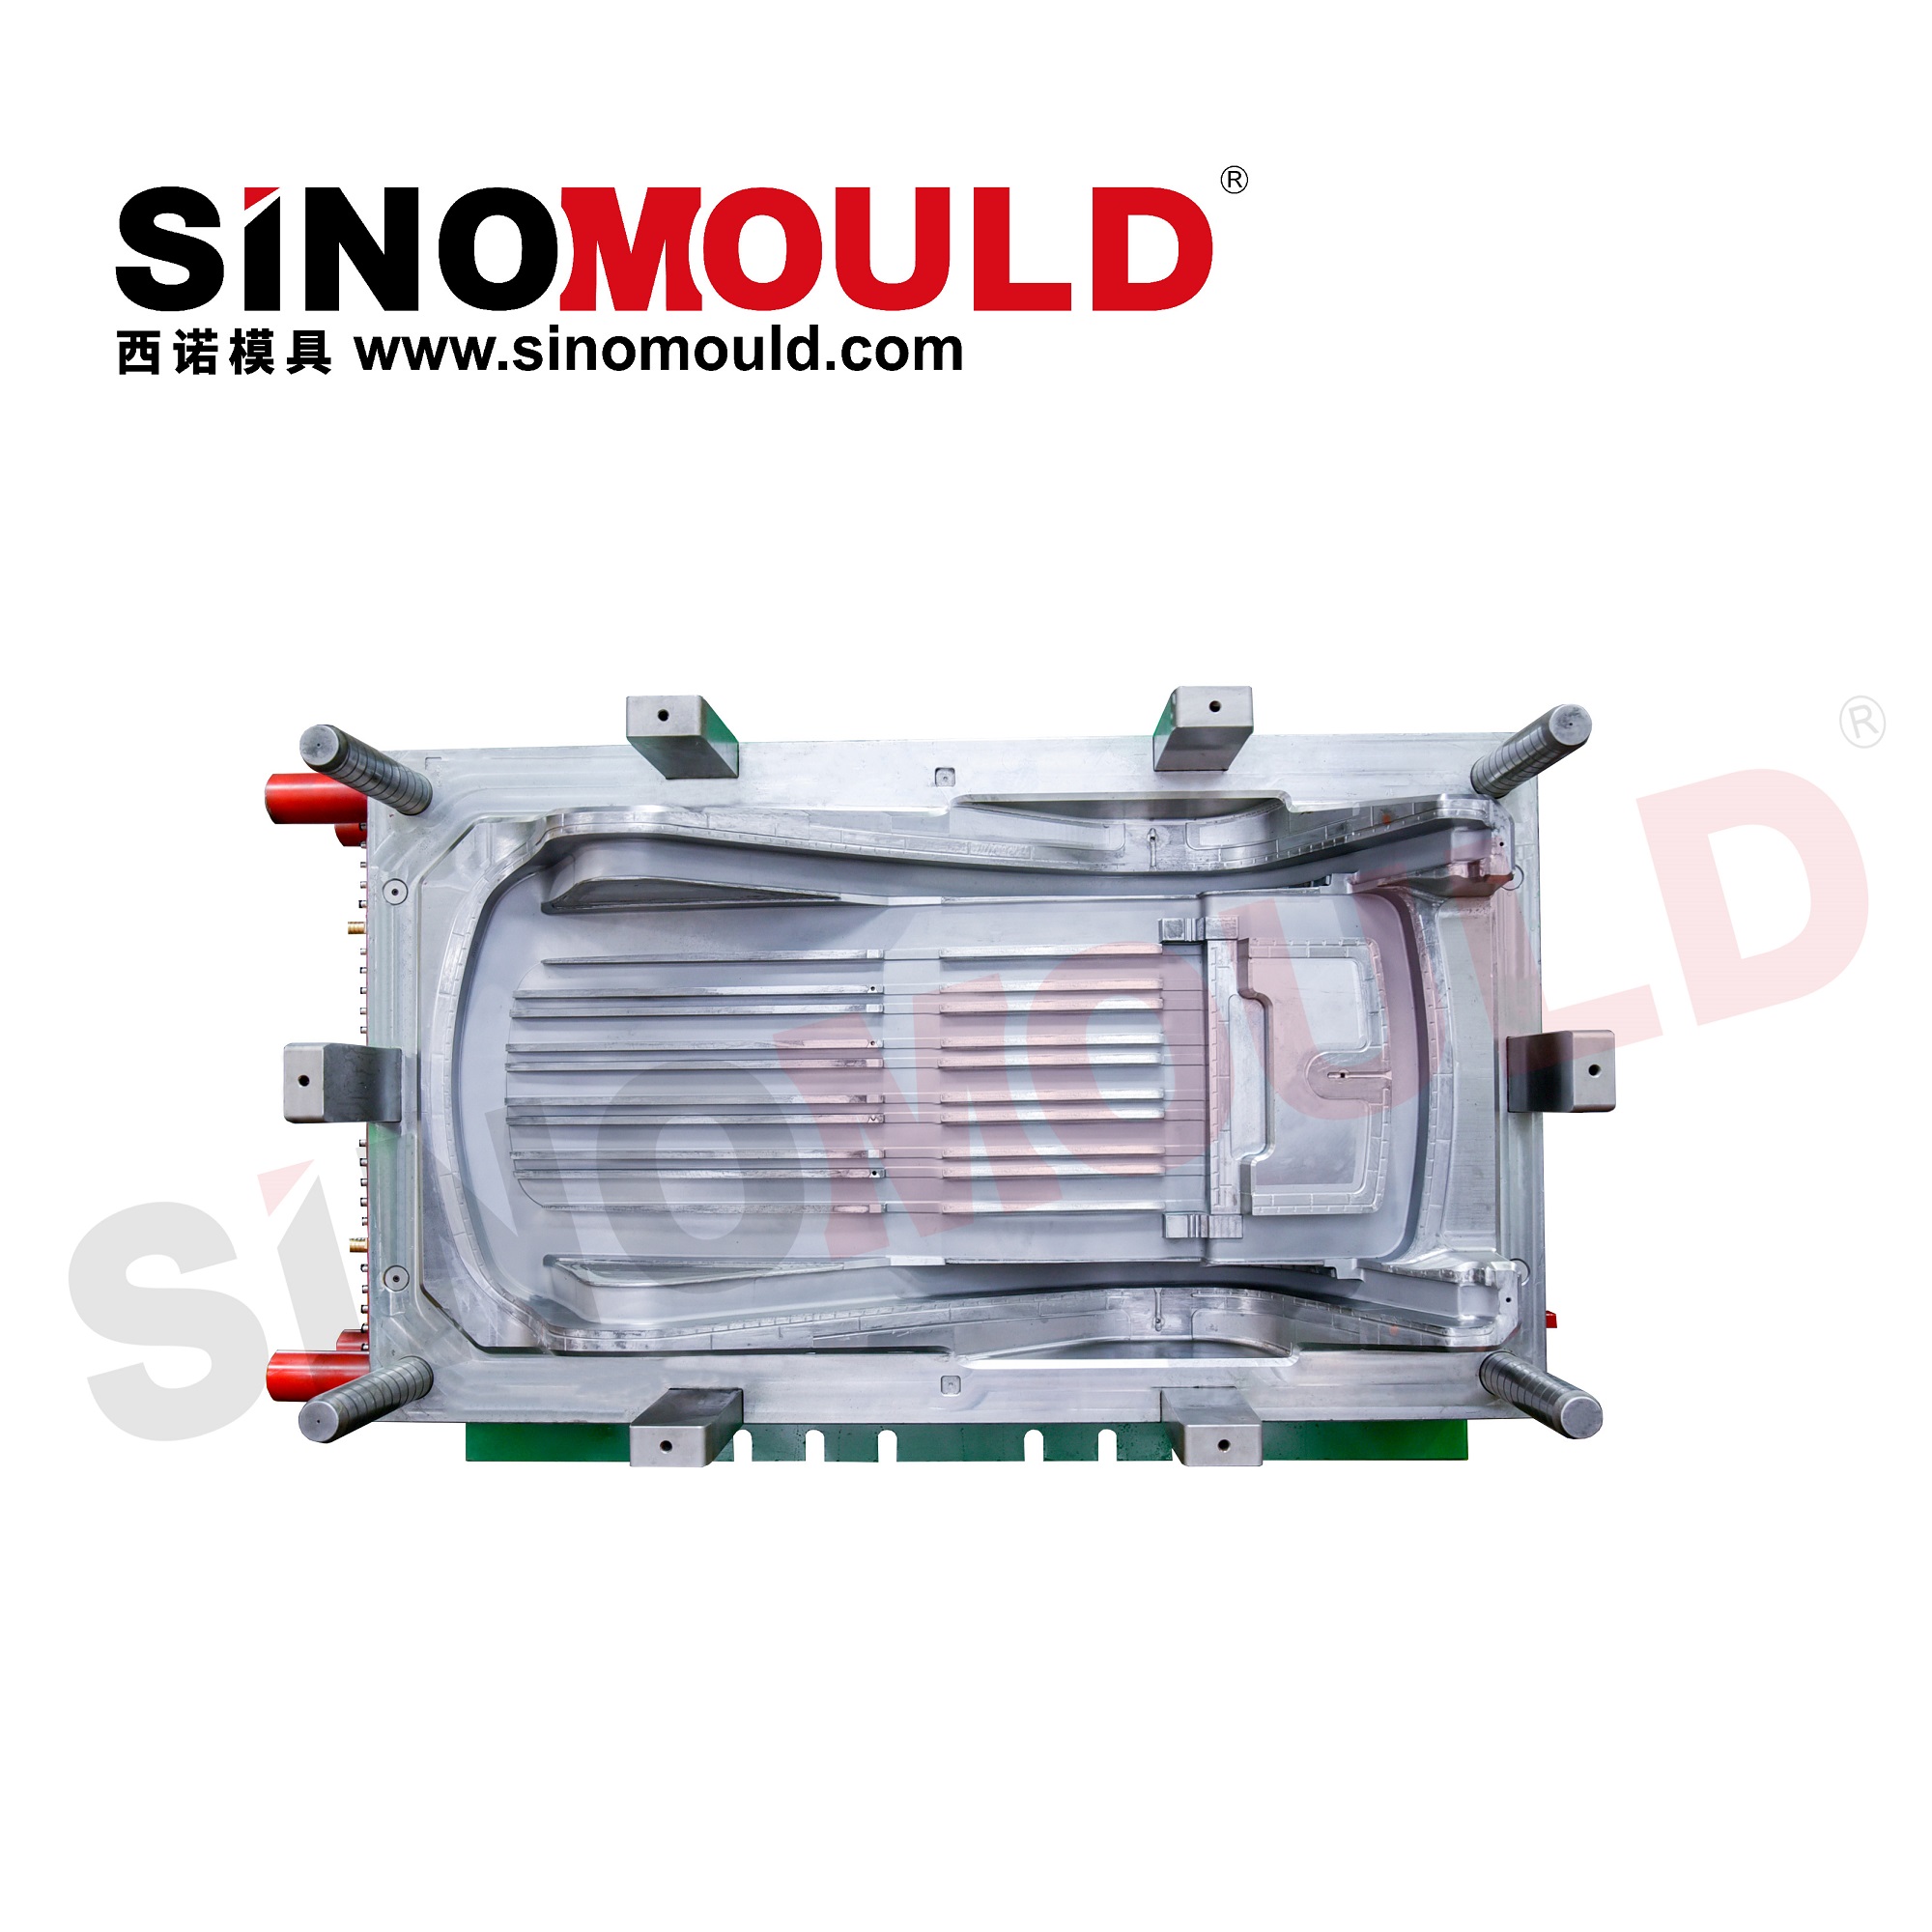
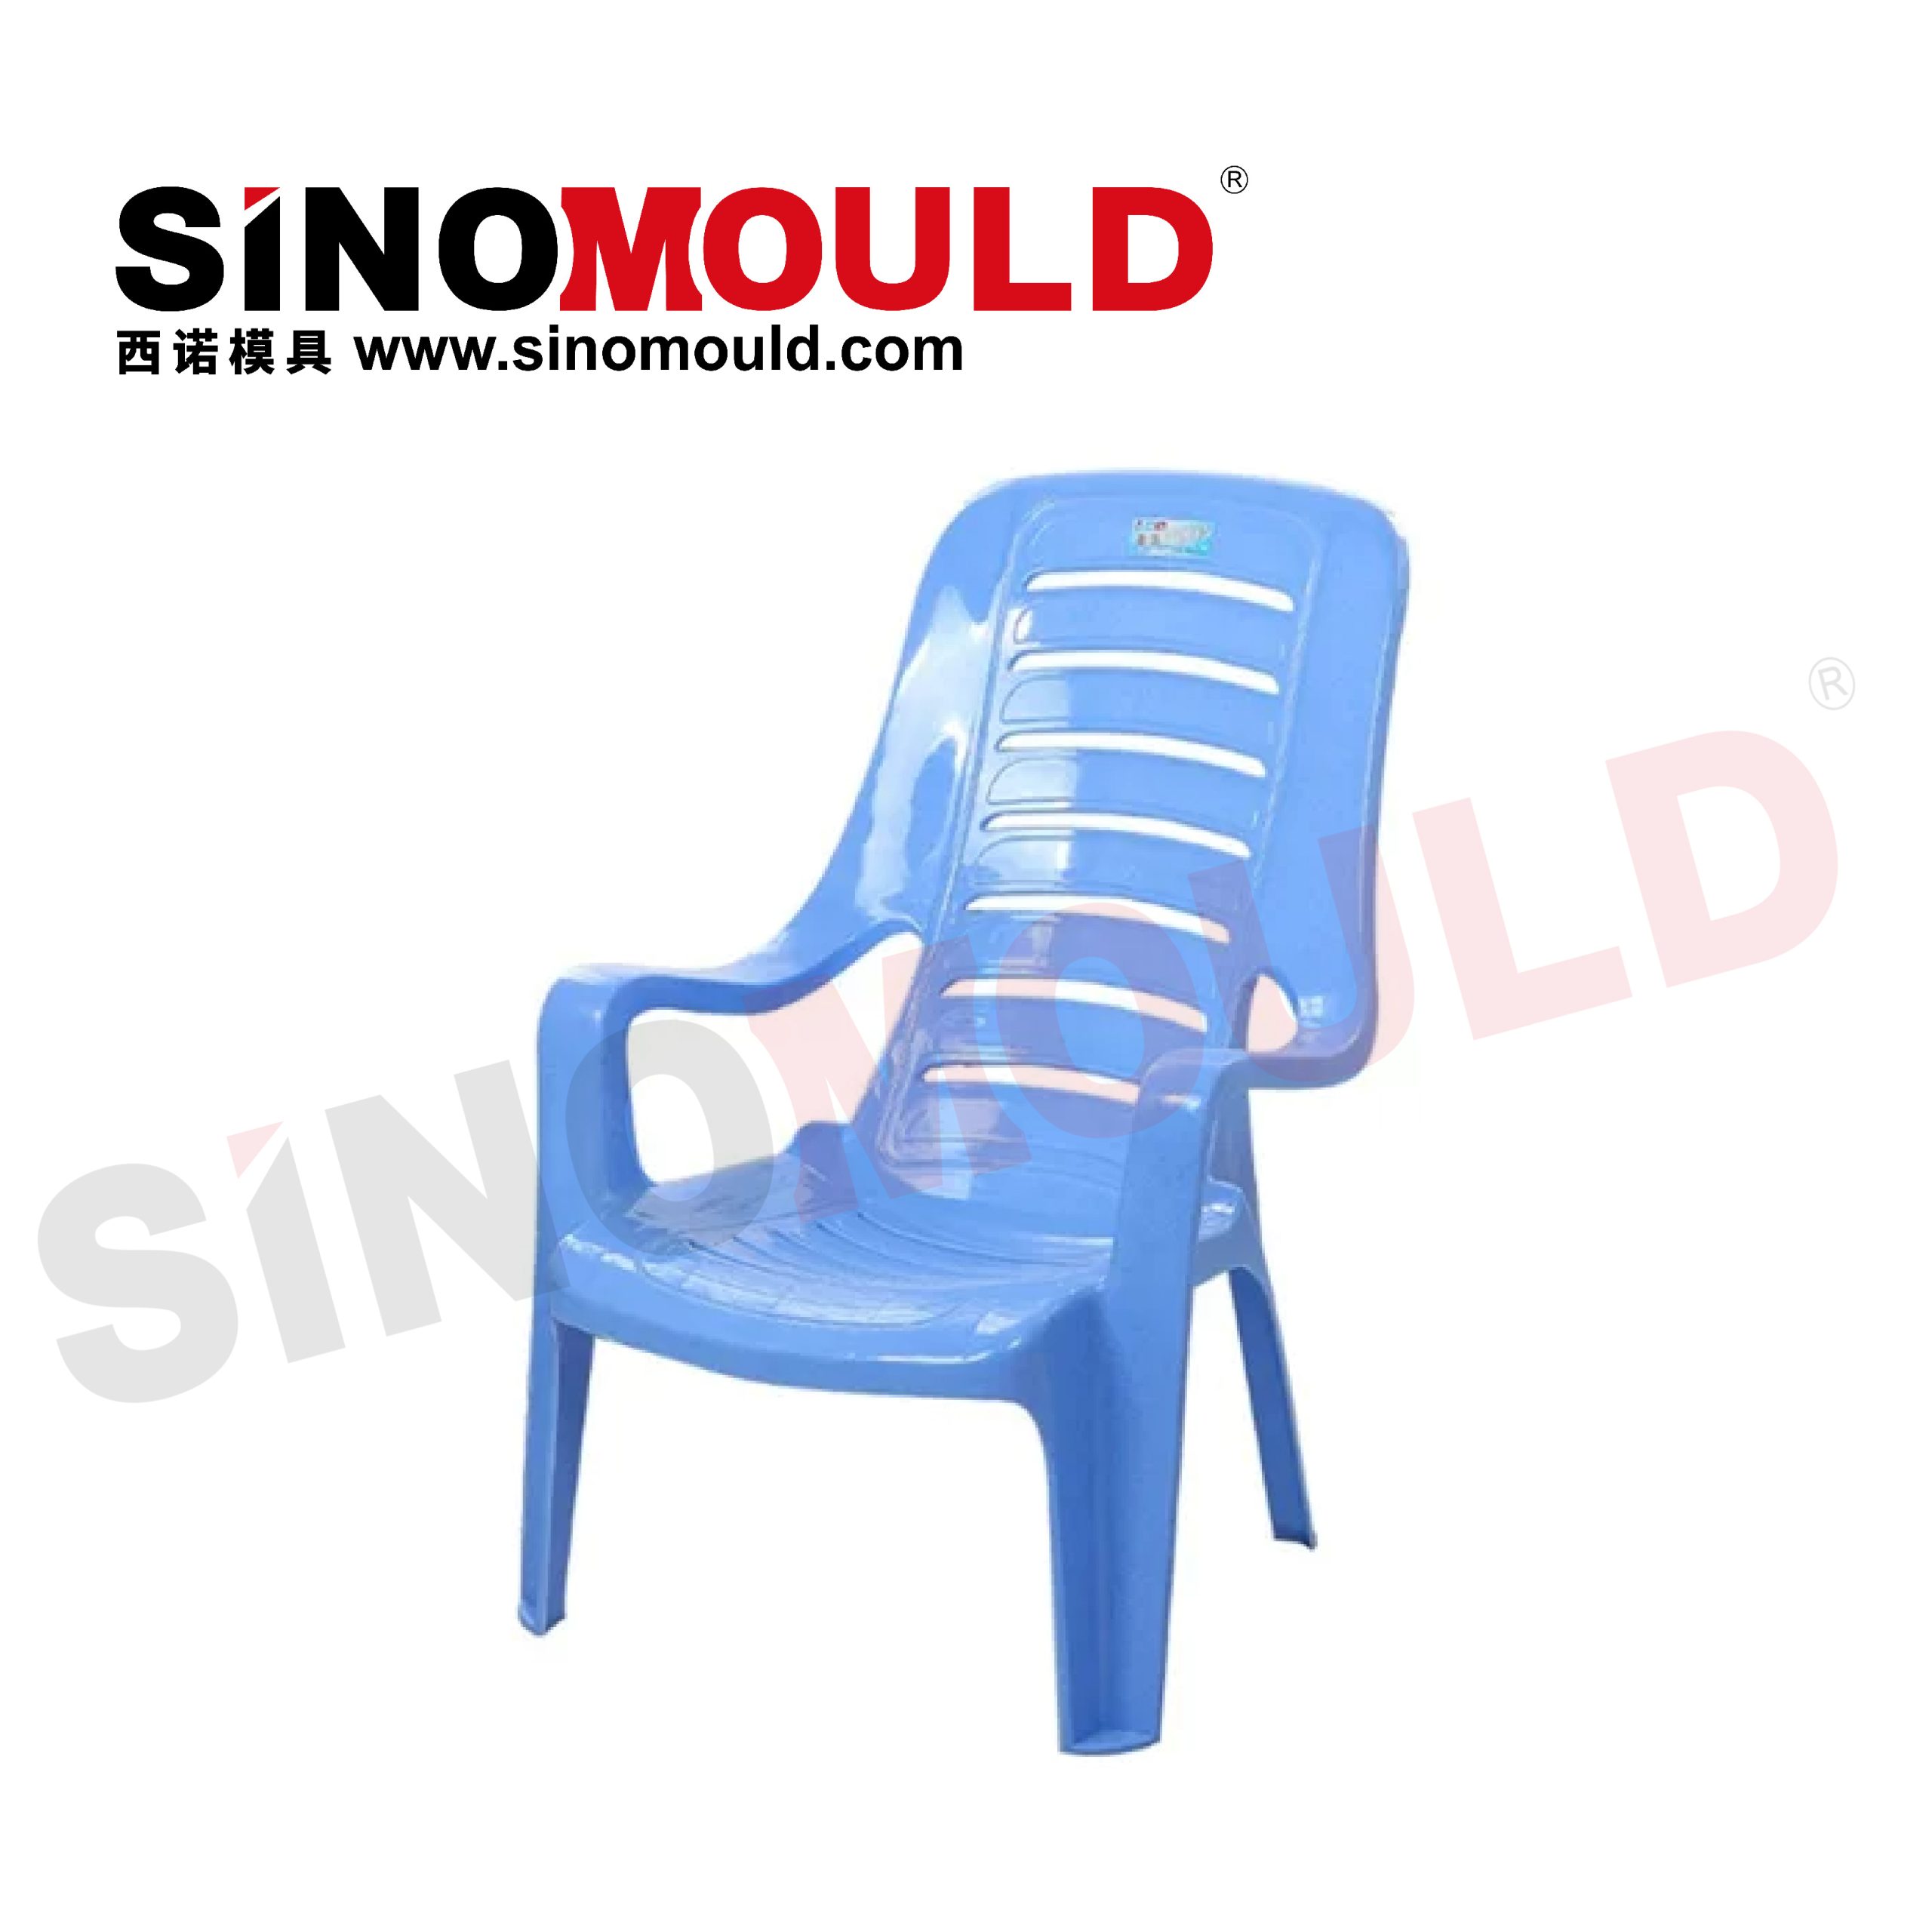
沙滩椅模具
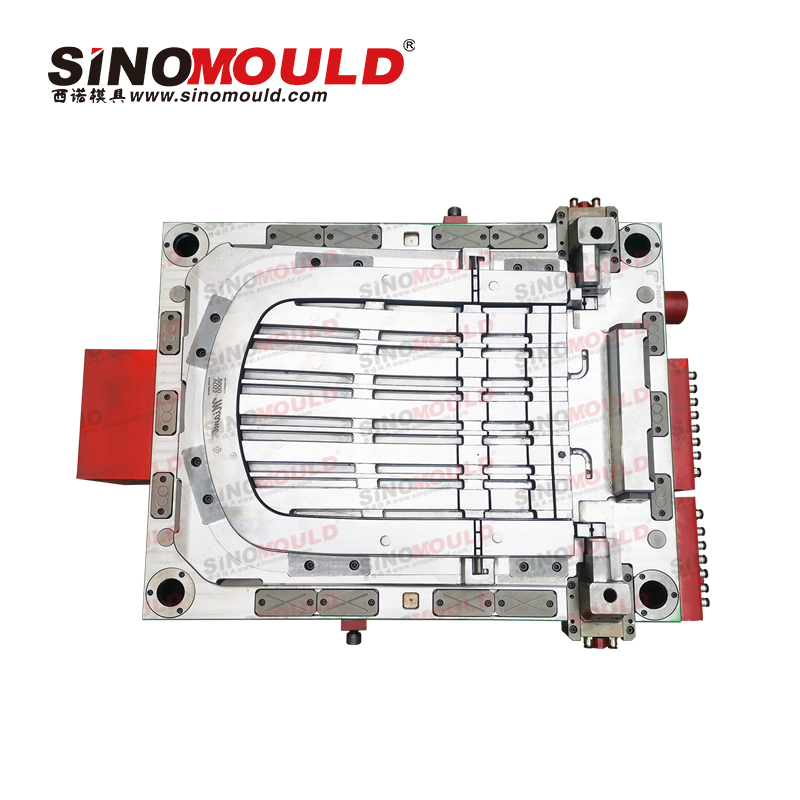
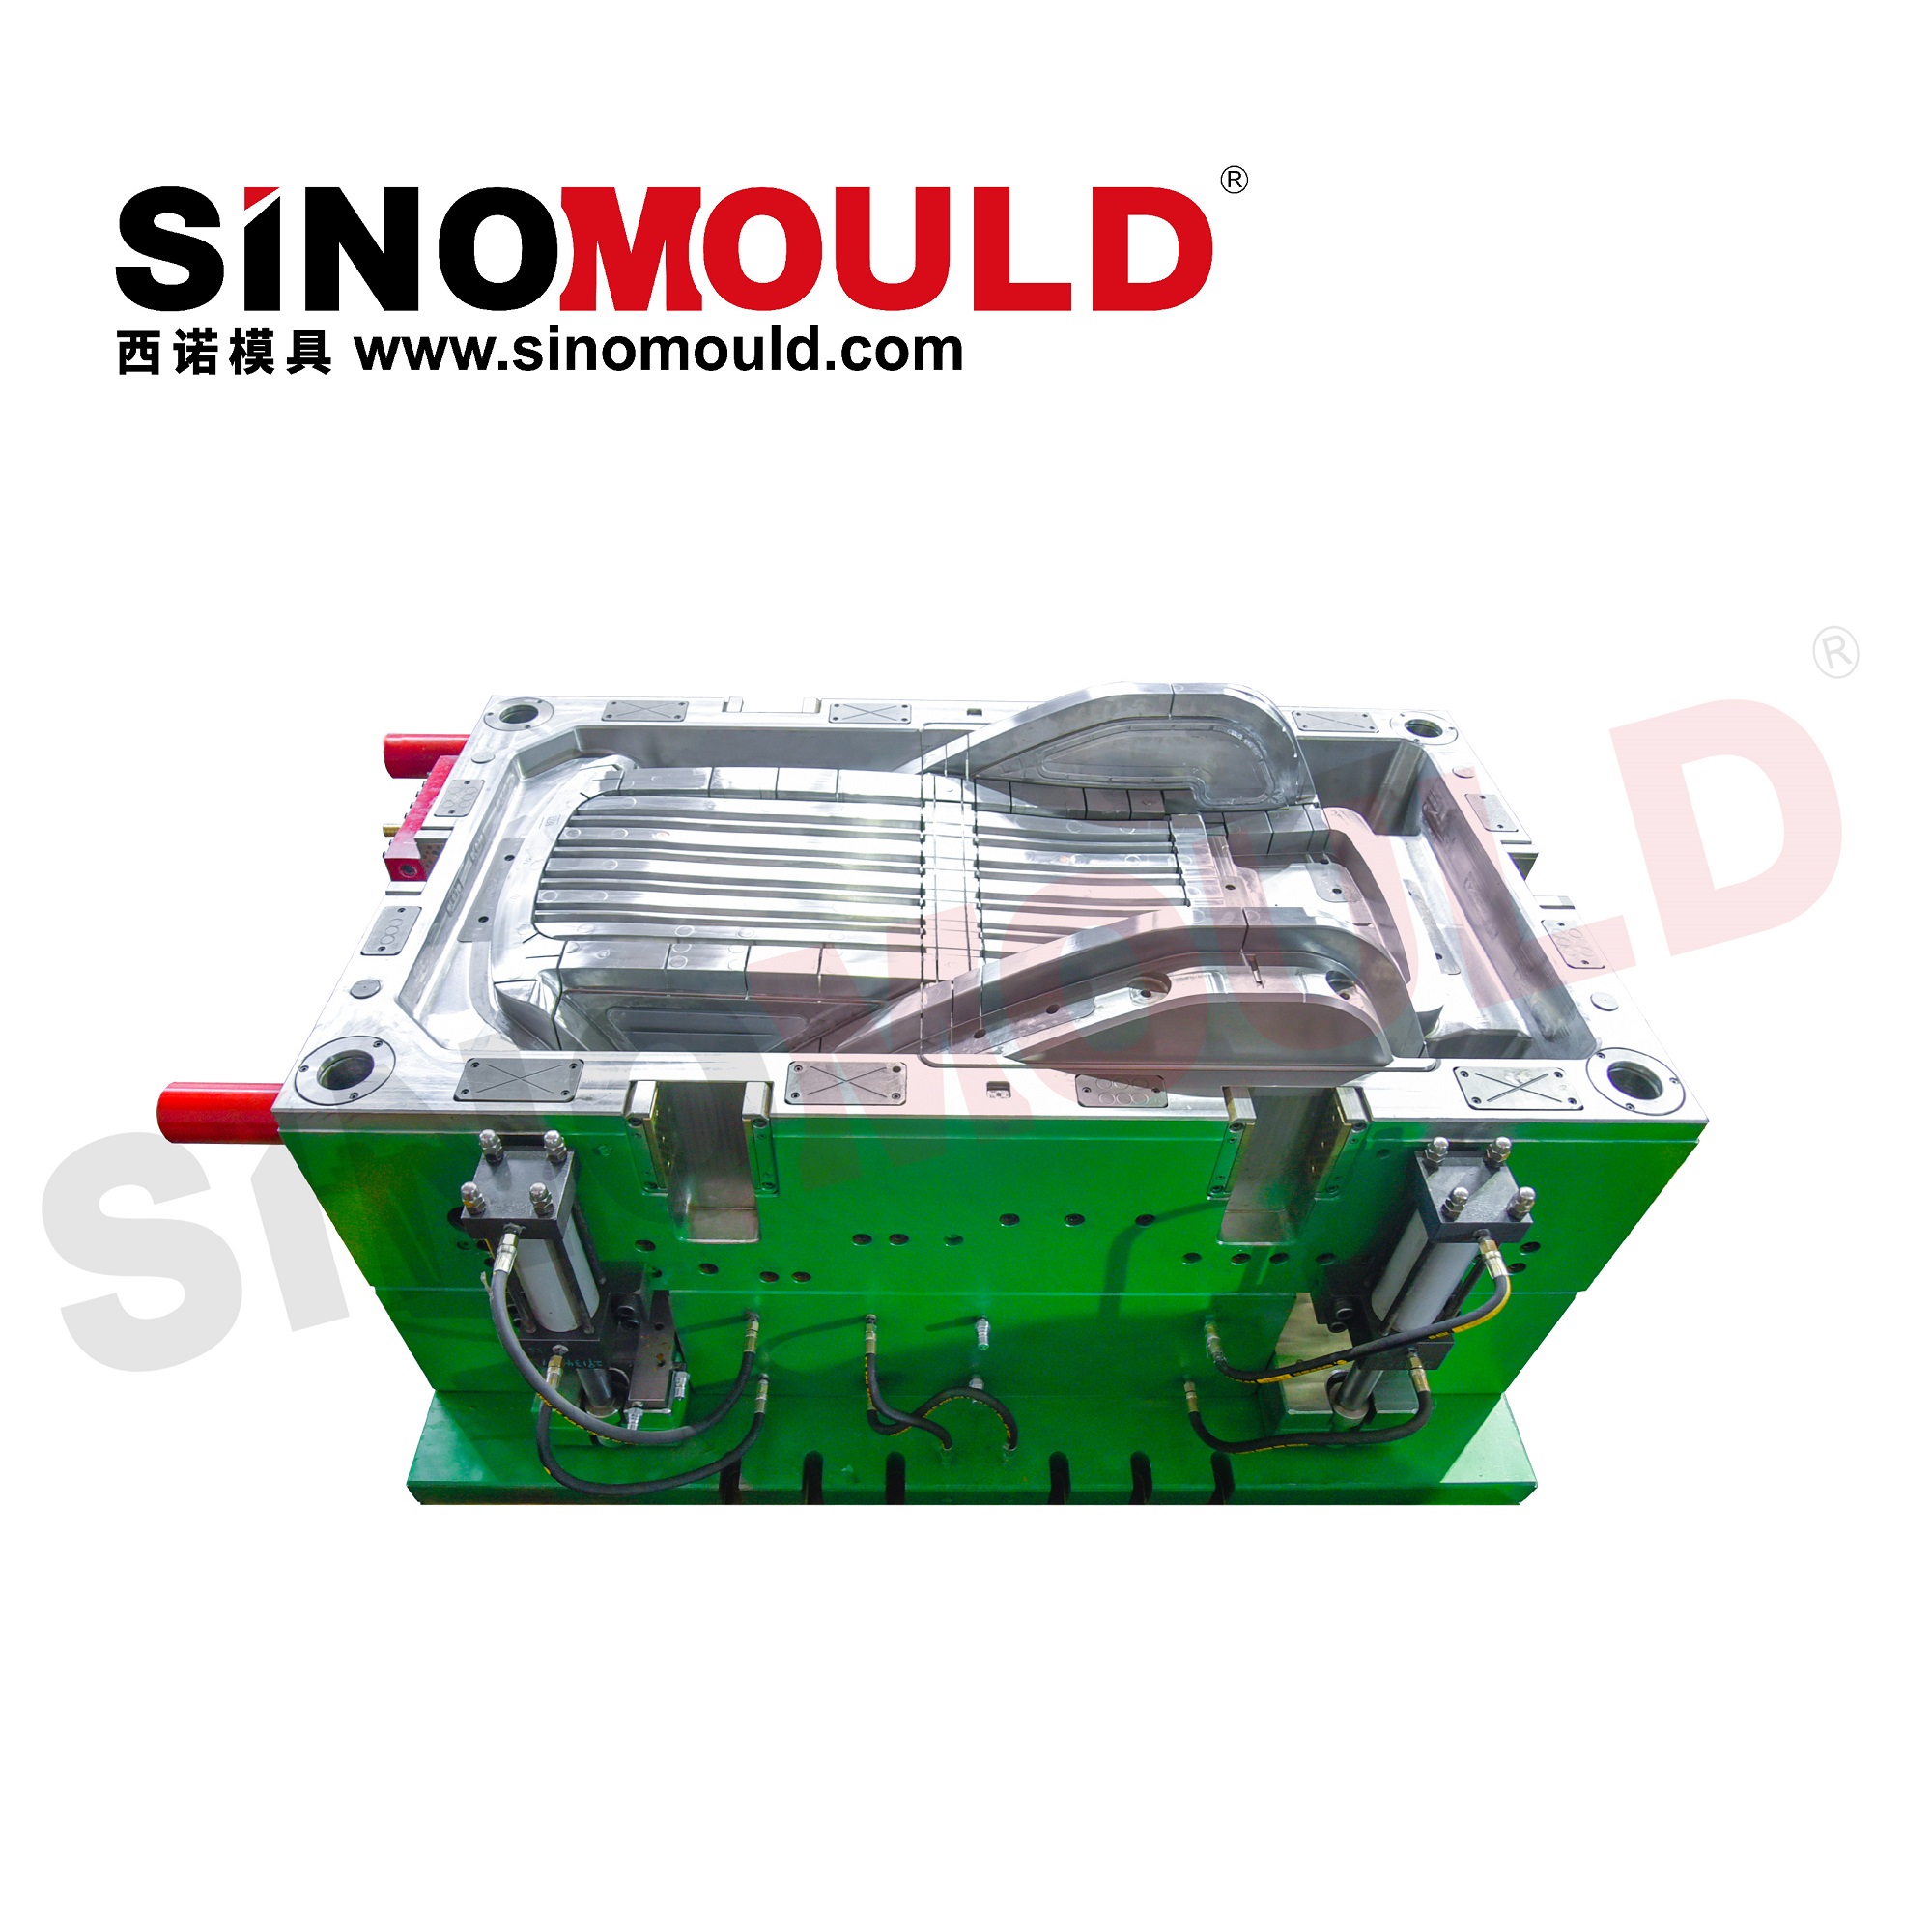
西诺模具拥有超过20多年的塑料沙滩椅模具开发经验,专业制造所有关键塑料沙滩椅部件的模具,包括座椅、椅腿、折叠铰链、带扣、防滑脚垫和扶手等塑料部件。 西诺模具 擅长根据每个部件的独特塑料材料和性能要求设计专门的模具解决方案。我们发明了塑料沙滩椅模具四腔全热流道系统,解决了沙滩椅折叠结构脱模难、户外耐候要求高的行业痛点,成为全球高端塑料沙滩椅模具制造商的首选。结合母公司DKM的户外专用全电动注塑机,我们提供交钥匙一体化塑料沙滩椅生产线解决方案,实现从模具到完整生产线的高效制造。
标准沙滩椅模具详细信息
以下是塑料沙滩椅模具最常见参数的示例。
| 沙滩椅模具型腔钢材 | P20、718H、2344 | 推荐注塑机 | DKM伺服系列注塑机 |
|---|---|---|---|
| 沙滩椅模具型芯钢材 | P20、718H、2344 | 塑料材料与MFI | 抗紫外线 PP、HDPE,典型 MFI 8–22 g/10 分钟 |
| 模架标准/钢材 | 4Cr13预硬不锈钢 | 顶出系统 | 脱料板弹出、角度弹出(仅适用于折叠型号) |
| 滑块、镶件、斜顶钢材 | 高强度工具钢,经过氮化或表面硬化处理,加上折叠版额外的防腐耐磨涂层,确保滑块运动顺畅、耐磨、耐老化。 | 注塑工艺 | 高速注射,周期短,控温精准,各型腔独立控温,增强抗紫外线原材料成型控制 |
| 型腔数量 | 2-8腔,根据客户产能确定,最多12腔 | 注塑周期时间 | 25–40 秒 |
| 热流道系统 | 全热流道,点浇口到潜入式浇口(可选) | 模具制造交付周期 | 50–80 天 |
沙滩椅模具的质量要点
西诺模具 对塑料沙滩椅模具实施严格的质量管理协议。从钢材选材到试模验证,每一步都确保高精度、稳定性,延长模具寿命,适应高温、高湿、紫外线照射的户外使用环境,保证产品的耐候性和结构强度。
标准化设计
- 根据塑料沙滩椅部件(座椅、椅腿、折叠铰链、卡扣、扶手)的结构特点,优化模具结构和流道布局。折叠接头及承重部位采用加固设计,避免户外使用时应力集中。利用模流分析软件模拟注射过程,确保多腔注射均衡、塑料分布均匀,提高产品承载性能。
- 专利全热流道设计,增强温度均匀性,减少变形和气孔风险,适应抗紫外线塑料原料的成型需求,确保产品表面无缺陷,符合耐候标准。
钢材选择
- 芯/腔:DIN 1.2316 或 S136 — 高度耐腐蚀和耐磨钢。高精度抛光保证了沙滩椅表面光滑,同时提高了模具的耐腐蚀性能,满足户外产品模具的需求。
- 模架:4Cr13防锈模架钢,强度和韧性好,耐腐蚀,耐老化,使用寿命长,维护成本低,适合大型沙滩椅模具的结构需求。
- 热流道部件:采用耐腐蚀、耐高温、耐老化的材料制成,确保热流道长期可靠运行,适应户外产品模具的长期使用需求。
加工精度控制
- CNC精密加工,关键尺寸公差控制在±0.01毫米以内,尤其是折叠铰链、卡扣等配套件,严格控制尺寸精度,确保折叠顺利,满足承重标准。
- 多级检验:通过多重检验程序验证平行度、垂直度、孔位、腔体尺寸,重点关注检测折叠结构和承重部件的精度,避免产品因尺寸偏差而无法正常使用。
- 关键区域进行镜面抛光,保证沙滩椅成型表面光滑、洁净,无划痕、凹痕,改善产品外观质感,增强表面抗紫外线能力。
组装及试模
- 滑轨、镶件、角度斜顶等关键部件的精密装配,尤其是折叠车型的铰链、卡扣模具部件,组装定位精准,确保闭合顺畅、承重平稳、不卡滞、不松动。
- 在试模过程中,采用科学优化的注塑工艺,准确识别细微问题,例如如翘曲、缩痕、空洞、尺寸偏差等,并及时、精准调整,确保尺寸稳定、外观一致、承载可靠、耐候性能合格。
验证和持续优化
为保证交付后的高可靠性,我们在发货前进行延长稳定性测试——通常不少于8小时——模拟户外产品的实际生产节奏和高强度操作,并增加耐候模拟测试,以确保模具长期稳定运行,确保产品适合户外使用环境。此过程不仅验证尺寸精度和注射一致性,还评估模具热流道系统、冷却系统和机械动作的整体稳定性。
沙滩椅模具的模流分析
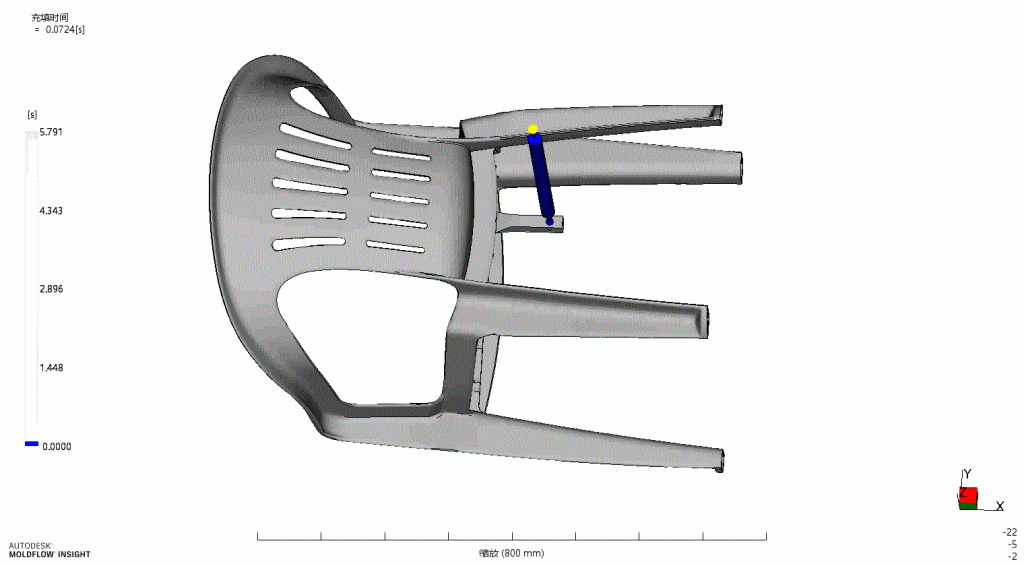
使用 Moldflow 分析软件对注射过程进行模拟,以优化型腔结构、流道布局和温度控制。针对抗紫外线塑料原材料的成型特点,保证精密塑料沙滩椅模具多模腔填充均衡、塑料分布均匀,降低气穴或翘曲风险,同时提高产品的承重性能和耐候性。
沙滩椅模具测试视频
视频演示高速注射条件下模具的性能和稳定性,展示折叠结构运动的精度和产品的承载性能。