瓶胚模具
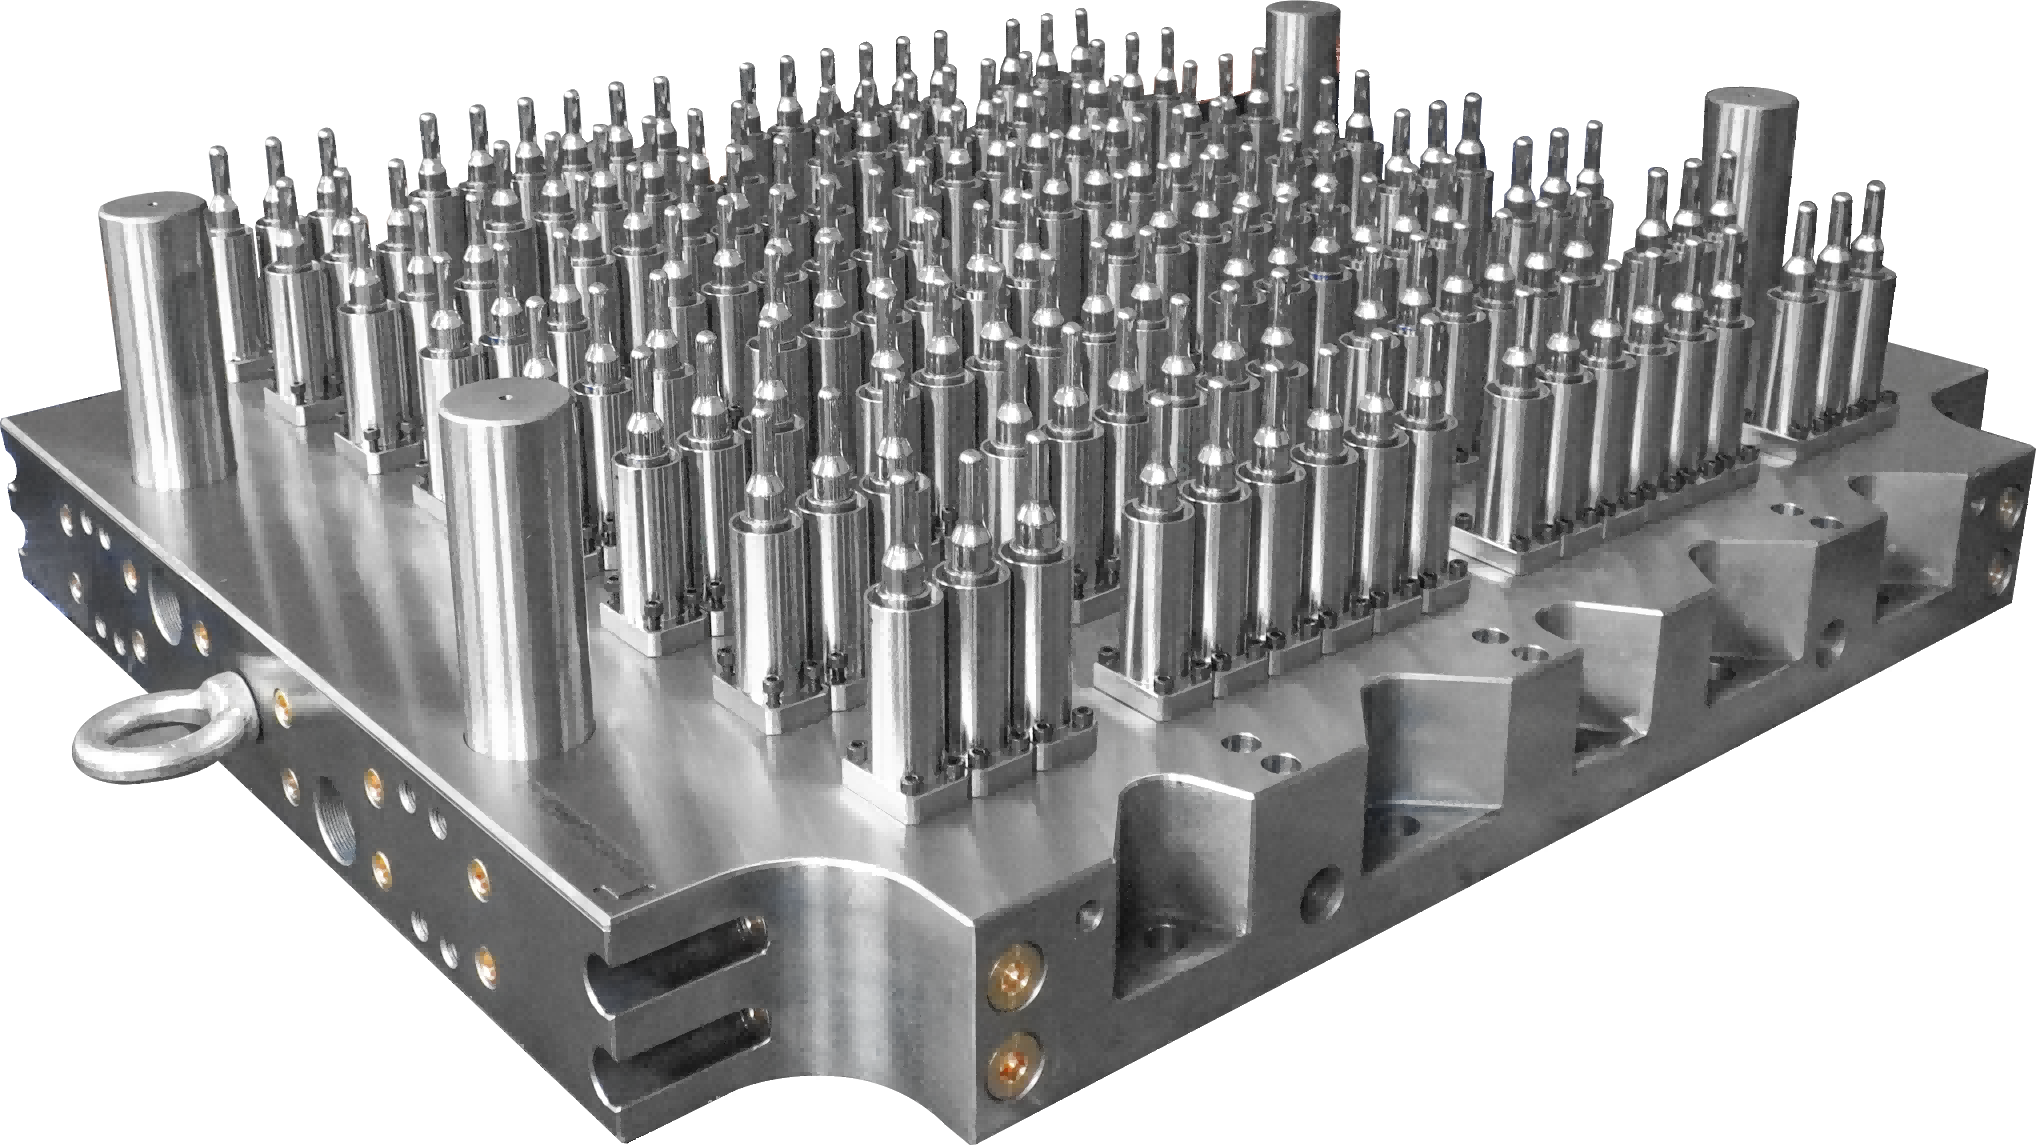
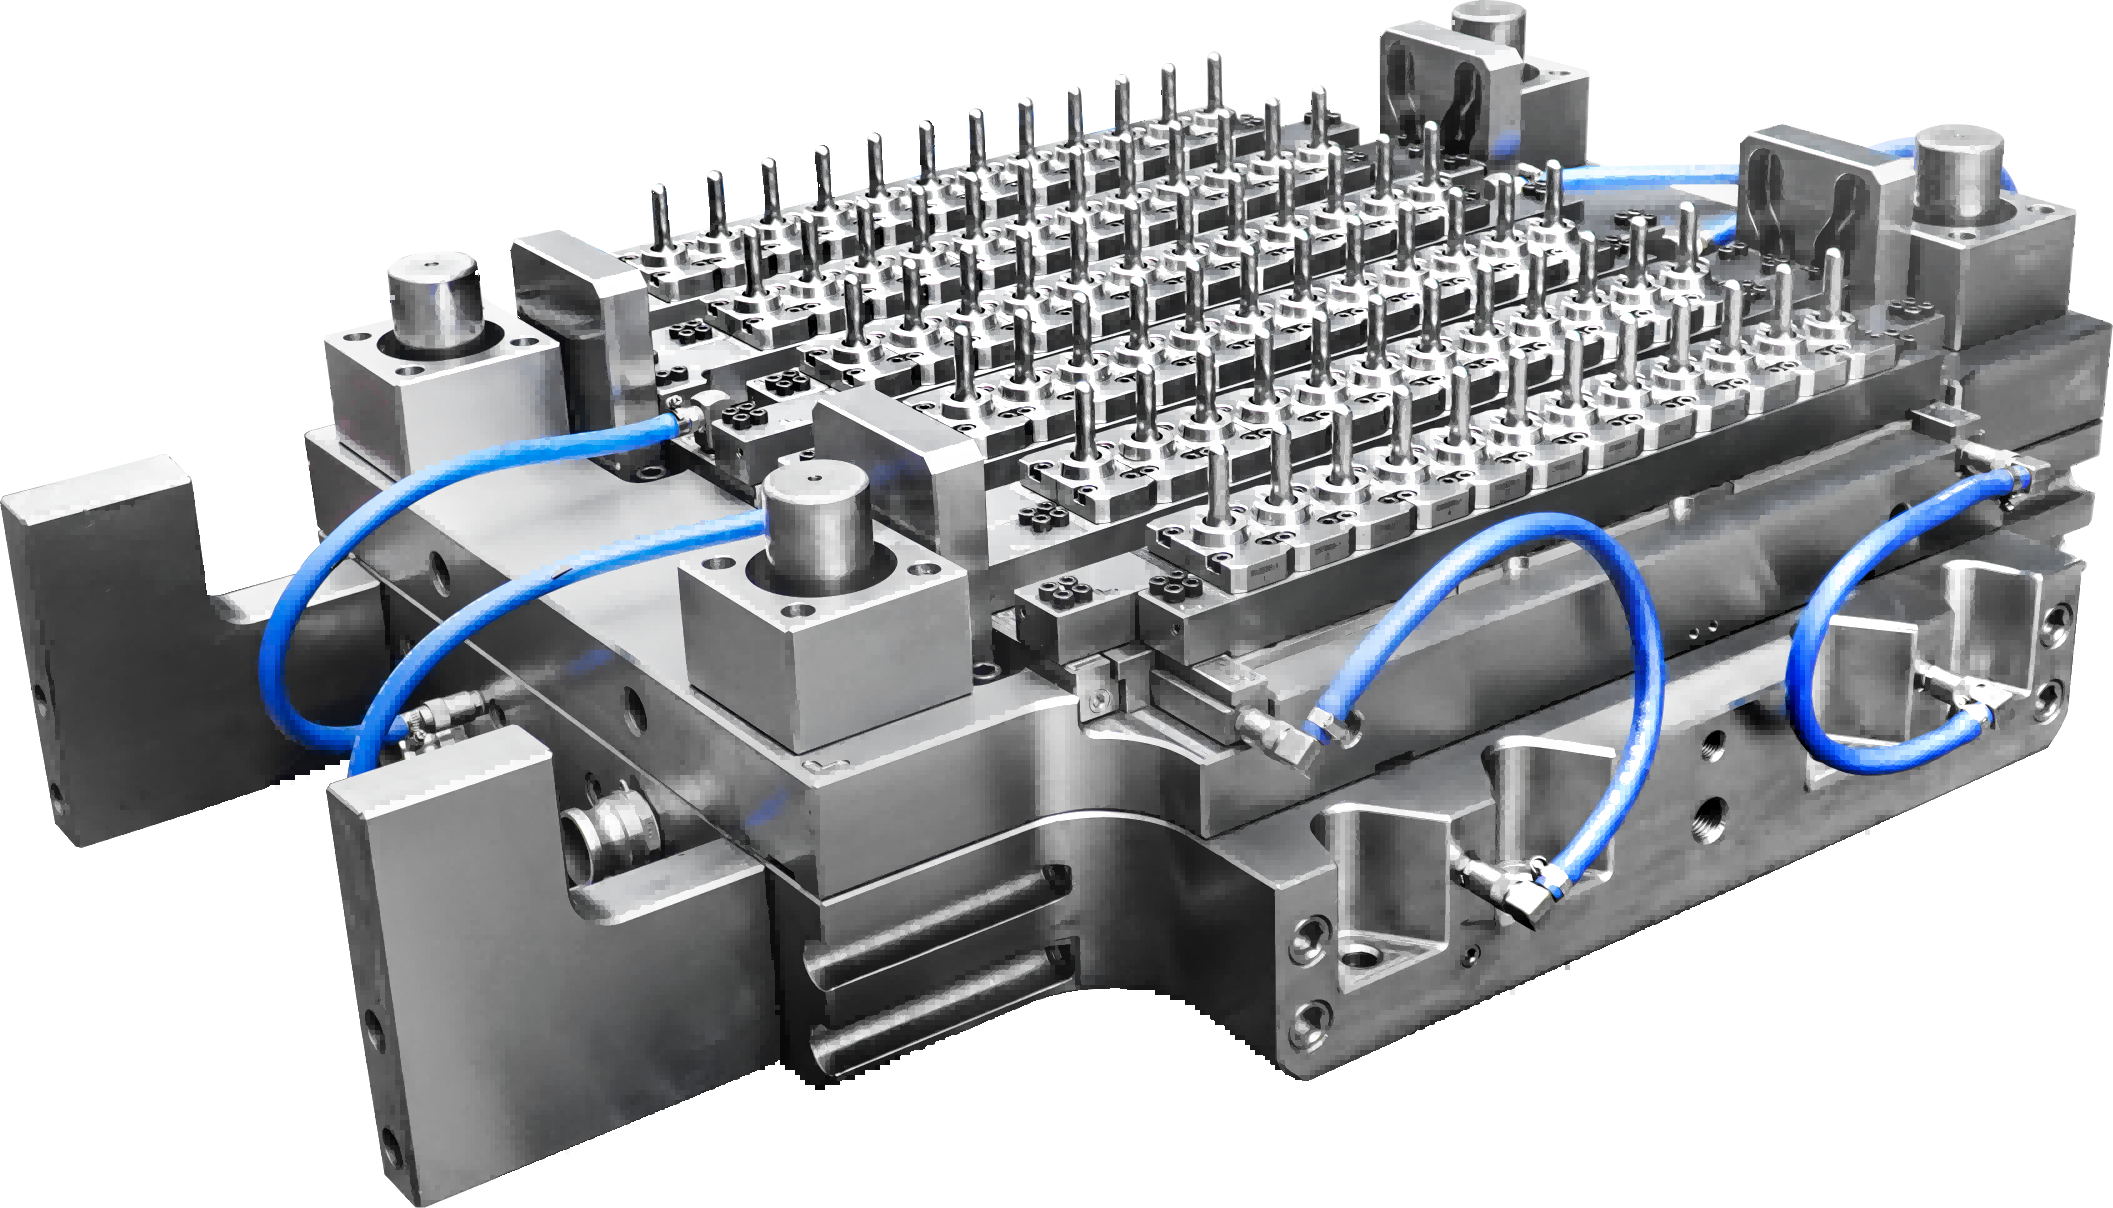
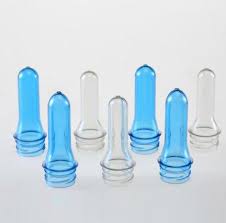
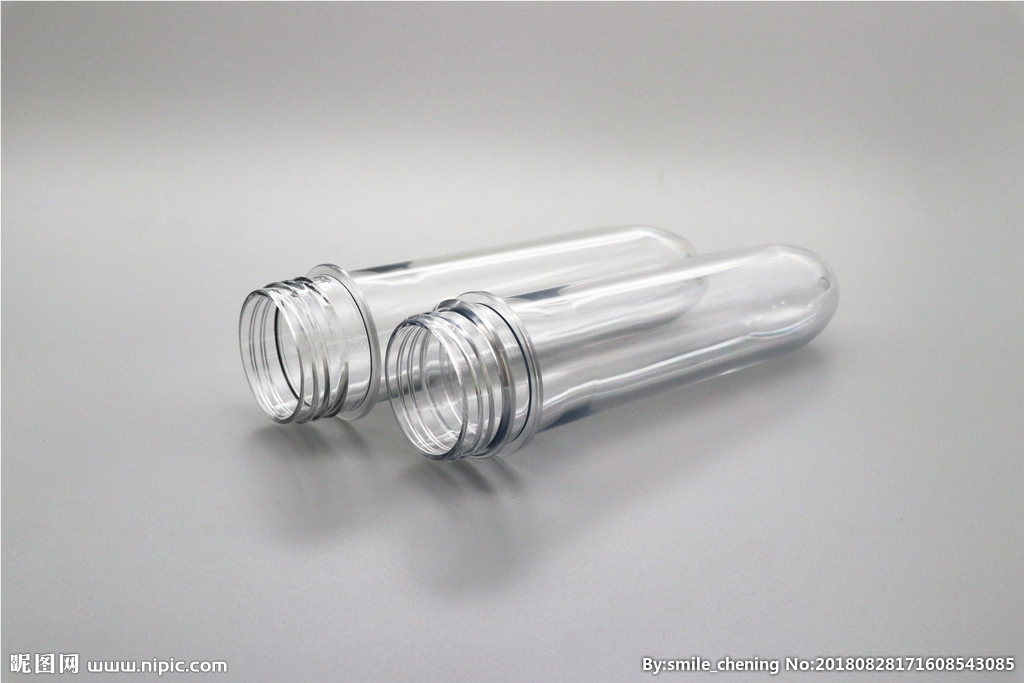
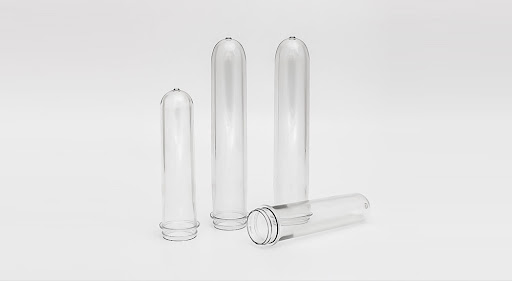
西诺模具是一家专业的瓶坯模具制造商,专注于PET瓶坯模具、塑料瓶坯模具、管坯模具和吹塑模具的研发和制造。拥有20多年经验,涵盖饮料、食品、日化、医药包装全系列瓶坯模具定制。标准颈部瓶胚模具(如28/38mm、48或72腔)可在1周内交付,非标瓶坯模具支持2周内快速交付。我公司将铍铜(Moldmax)应用于瓶坯模具的颈部核心和关键冷却区域,实现PET高速注射优异的均匀冷却。我们每年生产数千个 PET 瓶坯模具。结合母公司DKM高速注塑机,提供从模具到整条生产线的交钥匙解决方案,实现高效、稳定的批量生产。
标准瓶坯模具详细信息
以下是 PET 瓶胚模具的常用参数示例。
| 瓶胚模具型腔钢材 | P20、718H、S136、DIN 1.2316; Moldmax 铜铍合金用于颈部和关键冷却区域 | 瓶坯模芯钢 | P20、718H、S136、DIN 1.2316;用于颈芯增强冷却的 Moldmax 铜铍合金 |
|---|---|---|---|
| 标准模架/钢 | 标准模架,45#、P20、4Cr13预硬钢 | 滑块、刀片、挺杆用钢 | 高强度工具钢,氮化/表面强化,耐磨光滑 |
| 瓶胚模具型腔数量 | 8-144腔,按要求定制 | 瓶坯模具热流道类型 | 阀式浇口热流道/开放式热流道 |
| 瓶坯模具兼容注塑机 | DKM PET高速注塑机系列 | 瓶坯模具原材料 | PET,典型 IV 0.72–0.84 dL/g |
| 顶出系统 | 脱料板+顶针+颈部旋松 | 注塑工艺 | 高速注射、精准控温、闭环冷却、低AA控制 |
| 注塑周期时间 | 6–12 秒 | 模具制造交付周期 | 标准颈7天;非标准14-28天 |
瓶坯模具技术分析
壁厚不均、偏心度及颈部精度分析
- 如果冷却水道不均匀,颈部温度不同,就会造成PET熔体流动差异。较热的区域具有更好的流动性和更厚的预成型件;较冷的地区流动性较弱,瓶坯较薄。仅正常温差就会造成约0.05mm的壁厚公差,直接影响吹塑均匀性。
- 瓶坯模具零度定位及互锁高度建议为瓶坯高度的25%~35%:低腔25%左右,高腔(48腔以上)35%左右,保证
- 瓶坯模具型芯、型腔、颈部螺纹加工时,必须采用高精度数控和磨床,保证同心度、螺纹精度和尺寸一致性,从源头上避免偏心和颈部泄漏。
瓶胚模具的质量要点
西诺模具对PET瓶坯模具实行严格的全流程质量控制。从钢材选择、结构设计、精密加工到试模验证,整个过程确保了高精度、稳定性、长使用寿命和低乙醛产量。
瓶坯模具结构优化设计
- 根据PET瓶坯结构优化螺旋/直冷通道,结合Moldmax高导热系数,确保温度分布均匀,解决壁厚不均匀问题。
- 颈部独立温控冷却,提高螺纹精度和圆度,消除吹塑
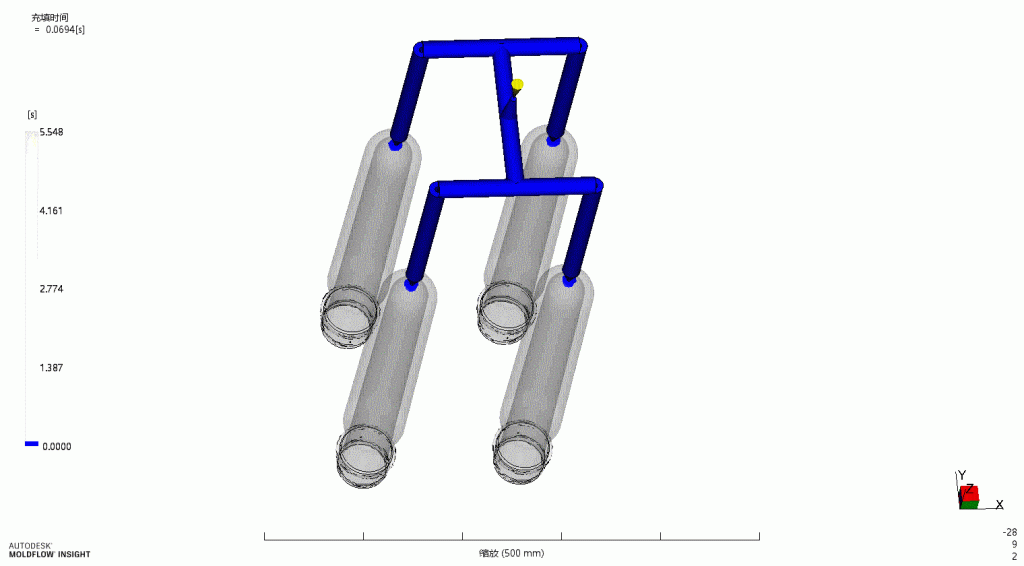
- 通过模流分析优化流道、浇口和热流道布局,以实现平衡的多型腔填充、减少缩痕、气穴和翘曲。
瓶胚模具钢材质选择
- 型芯、型腔采用高抛光、耐磨、耐腐蚀模具钢,关键颈部部位采用铜铍合金。
- 模架采用适合长期高速批量使用的高强度防锈钢材
- 热流道、颈部镶件和旋松机构均采用耐高温耐磨材料。
瓶坯模具加工精度控制
- 高精度5轴/CNC加工,关键尺寸公差±0.01mm。
- 平行度、垂直度、同心度、水封度和螺纹精度多级检测。
- 型腔镜面抛光(Ra≤0.025μm)确保瓶坯表面光滑、透明、无瑕疵。
瓶胚模具组装及试模
- 旋松机构、顶出系统和热流道的精密装配,运行平稳。
- 试用时注重壁厚均匀性、颈部尺寸、外观透明度、乙醛含量和重量一致性。
- 及时调整工艺和模具结构,确保稳定高速生产。
瓶坯模具验证和持续优化
- 出厂前72小时连续生产测试,模拟真实量产。
- 全面验证冷却系统、热流道、旋松、多腔平衡的可靠性。
- 根据现场数据不断优化模具结构、冷却方案和热流道参数。
预成型模具的模流分析
利用Moldflow分析软件,模拟整个PET注射过程,优化型腔结构、流道布局、热流道和冷却系统,确保多型腔填充平衡和PET分子分布均匀,降低偏心、缩痕、翘曲、气穴和乙醛超标的风险。