面包箱模具(面包蛋糕箱模具)
西诺模具专门为食品烘焙和冷链配送开发了面包箱模具
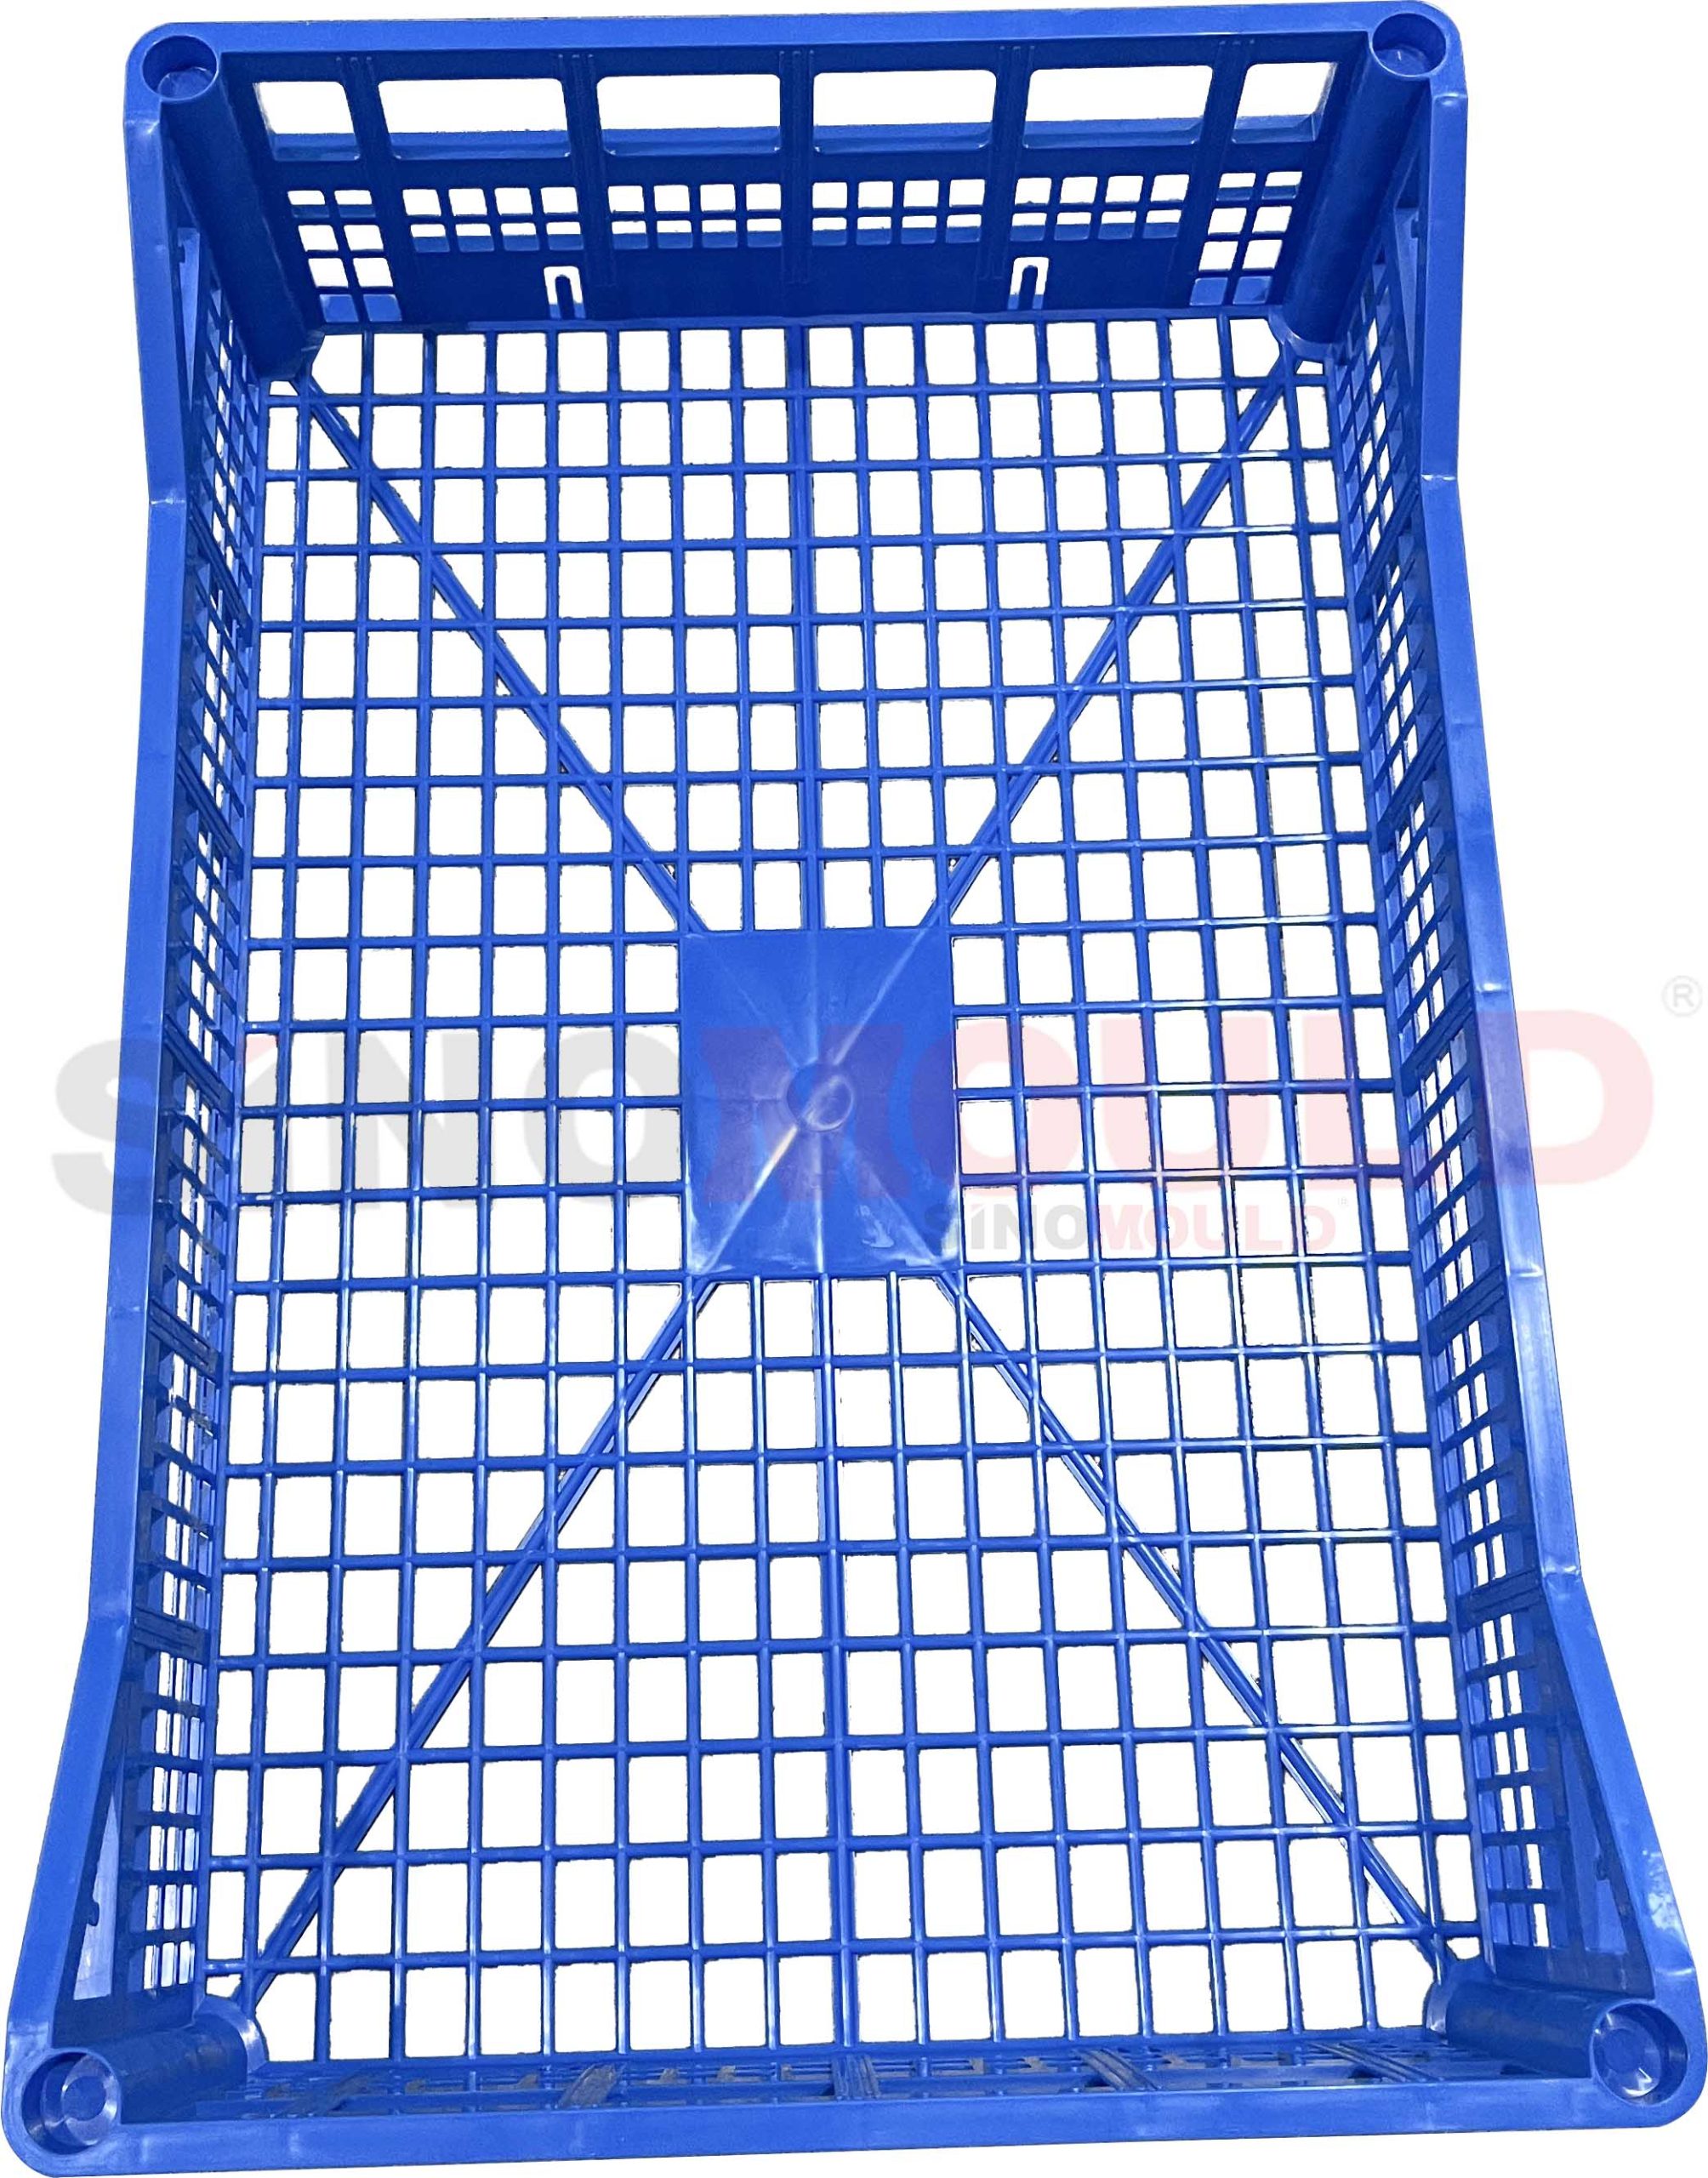
面包店周转箱通常具有复杂的通风网格和防撞隔板,以在堆叠运输过程中保护面包和蛋糕等精致产品。开发蛋糕箱模具和面包箱模具,西诺模具 专注于控制大型薄壁表面的平整度,设计圆形、非尖锐的接触区域,并为耐低温冲击的 HDPE/PP 材料建立工艺窗口。
我们提供的模具具有极具竞争力的周期时间、优化的流道设计,可实现防堆积粘附和易于清洁,使得西诺模具是大型烘焙连锁店和食品工业包装制造商的首选模具供应商。
面包箱模具规格
西诺模具 为标准烘焙周转箱定制模具。根据堆叠层数(一般为2-3层)和通风模式设计优化以下参数:
| 适用产品 | 标准600mm×400mm浅托盘或嵌套式多层堆垛箱 | 产品特点 | 大型防滑底部、圆形通风网格、符合人体工学的手柄、无障碍堆叠槽 |
|---|---|---|---|
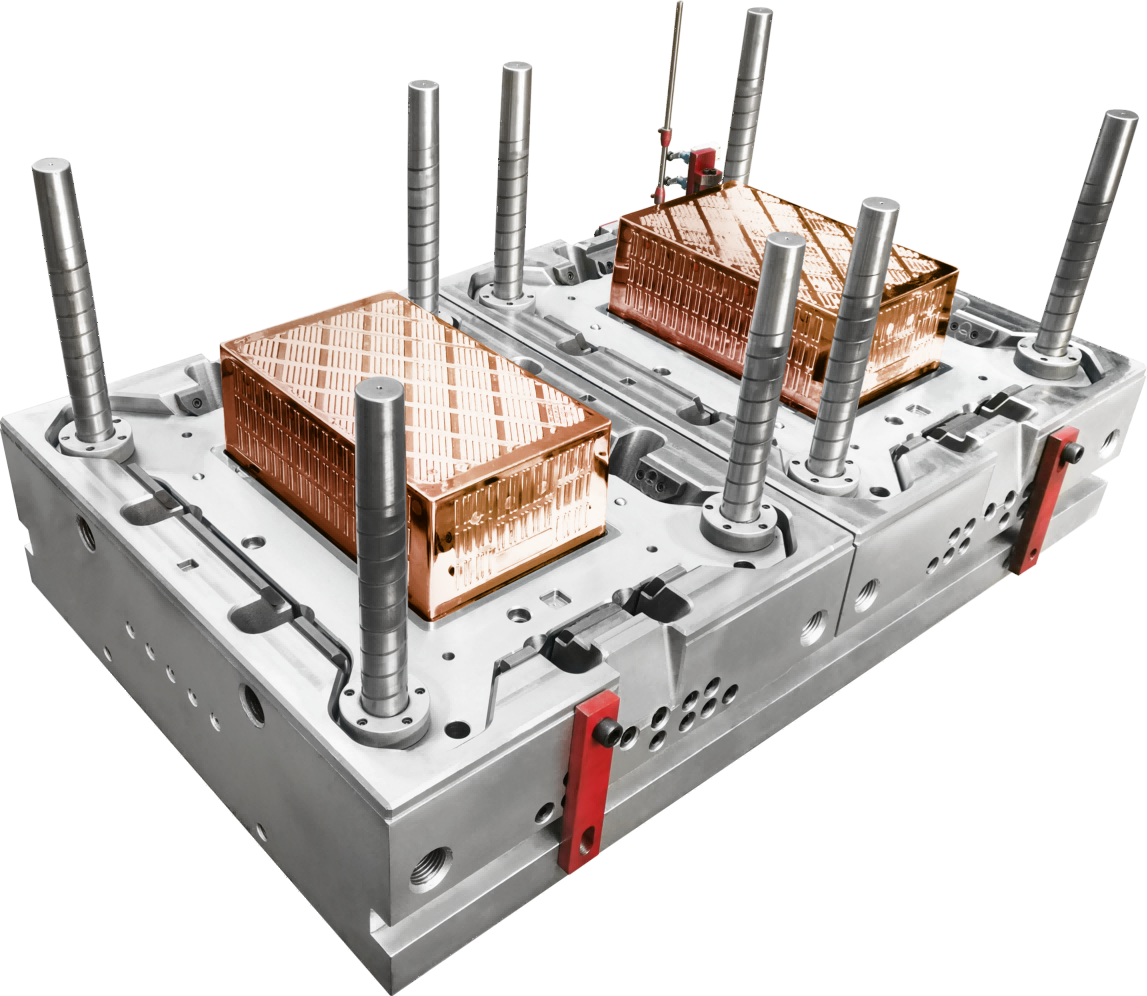
| 型腔数量 | 1 个空腔(大浅盘主体)或 2 个空腔(小蛋糕盒底座) | 模具外形尺寸 | 根据产品投影面积和腔数完全定制 |
| 兼容注塑机吨位 | 1200T – 2000T(按大平面面积和型腔深度计算) | 主模具钢 | 718H / 2738H(高抛光性、耐腐蚀性,适合食品级生产) |
| 注射系统 | 阀门浇口时序热流道(无浇口残留物,大平面上无熔接线) | 顶出系统 | 大面积平板顶出+直顶出块+辅助吹气组合顶出 |
| 周期时间 | 15–20 秒 | 模具设计寿命 | 超过 100 万次循环(加固模架适合长期高频操作) |
| 标准交付周期 | 60个工作日 | 核心工艺特点 | 大面积防翘曲控制、圆角无应力设计、易清洁镜面处理 |
面包箱模具质量要点
由于烘焙周转箱与食品直接接触或近距离存放,西诺模具 在以下方面制定了比一般周转箱更严格的质量标准食品级清洁度、防刮和光滑堆叠:
- 大表面刚性防翘曲和食品接触设计
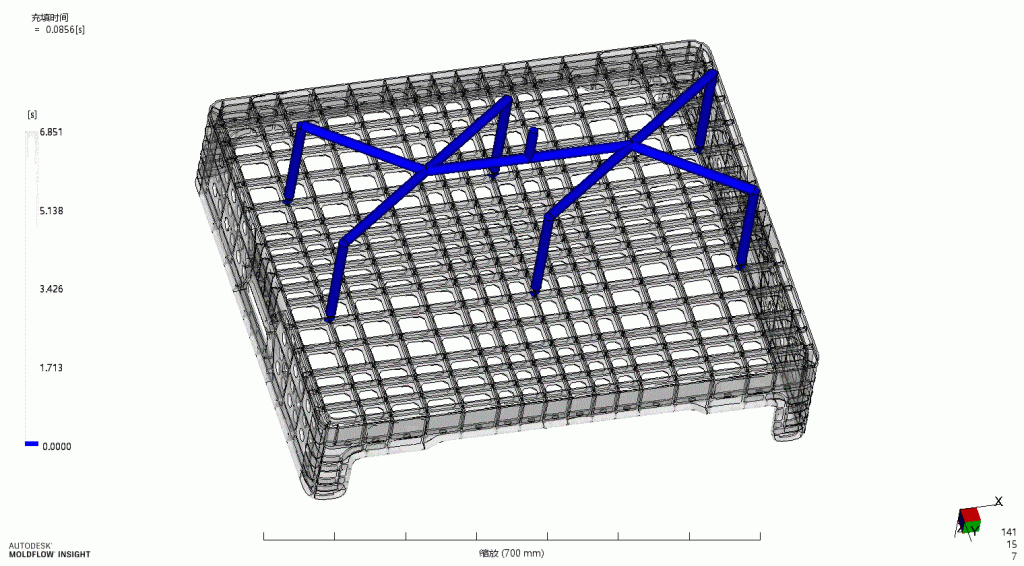
大平面脱模后蛋糕周转箱底部容易出现局部凹形翘曲。 西诺模具 在型腔背面采用多筋加固,并根据 Moldflow 分析应用针对大平面收缩的预变形补偿。同时,产品的所有成型表面均采用圆角过渡设计,消除了模具中的任何锋利毛刺,确保了光滑的成品表面,不会划伤软面包皮或残留食物残渣。
- 防堆积附着力和精确的间隙控制
面包箱通常堆叠起来进行存储或运输。牵伸不足或收缩不均匀会导致卡纸。我们对公/母堆叠特征进行激光干涉扫描基于摩擦学,将脱模拔模角优化至3°–5°。这确保了高频次的顺利自动堆垛和卸垛,消除了堵塞和底部掉落的风险。
- 无毛边通风网格形成和平衡弹出验证
板条箱的侧面通常是布满密集的通风孔或图案。 西诺模具采用锥形四面精密联锁和微通风钢嵌件。在确保完整且开放的网格形成的同时,腔体气体立即通过排气系统排出,消除网格根部的毛边。顶出过程中,分布式平面顶出器确保墙面零应力集中,防止局部泛白或刺穿。
- HDPE 韧性和残余应力消除,耐冷链
针对烘烤冷链环境(低至-20°C)和频繁的叉车冲击,我们的模具使用扩展冷却/保温设置 和动态模具温度平衡系统完全释放 HDPE残余应力。采用该工艺生产的周转箱在低温跌落试验中不会脆化或破裂,显着延长冷库抗冲击使用寿命。
面包箱模具加工要点
高质量的面包箱模具需要在大表面上具有出色的平整度,并有效去除大量网格特征。 西诺模具的制造工艺包括:
- 大平面高速高精度龙门铣及过程中检测
针对蛋糕箱的平腔底部, 大型龙门高速铣床配备精密刀具路径,可实现 Ra ≤ 0.8μm 的一步铣削平面度。该机器配备了雷尼绍在线测头实时监控加工厚度,确保600毫米长度上的平面度误差低于0.05毫米——为表面进行抛光和轻松达到食品级做好准备
- 通风网格数控钻铣复合加工
对于数千个侧壁网格孔,我们放弃低效的电火花加工,而是使用5 轴钻铣复合中心用于同时钻孔和埋头孔。这保证了每个通风孔的 R 半径边缘光滑,美观且无应力集中。这种方法大大缩短了制造周期,同时确保脱模顺利。
- 无死区易清洁表面抛光和纹理
食品安全要求模具上不存在抛光死区空腔。西诺模具的抛光团队对所有接触表面进行全区域高光抛光(Ra ≤ 0.1μm),消除可能残留食物残渣的微孔。对于隐藏划痕的要求,可以采用 Mould-Tech 哑光喷砂处理,它不仅看起来高档,而且还能有效掩盖轻微的使用划痕。
面包箱模具的模流分析