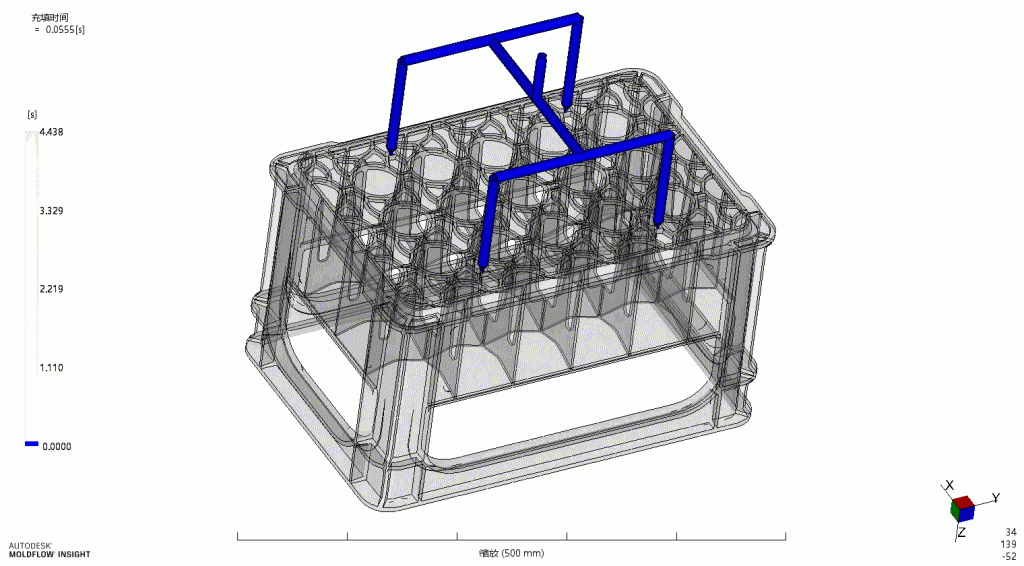
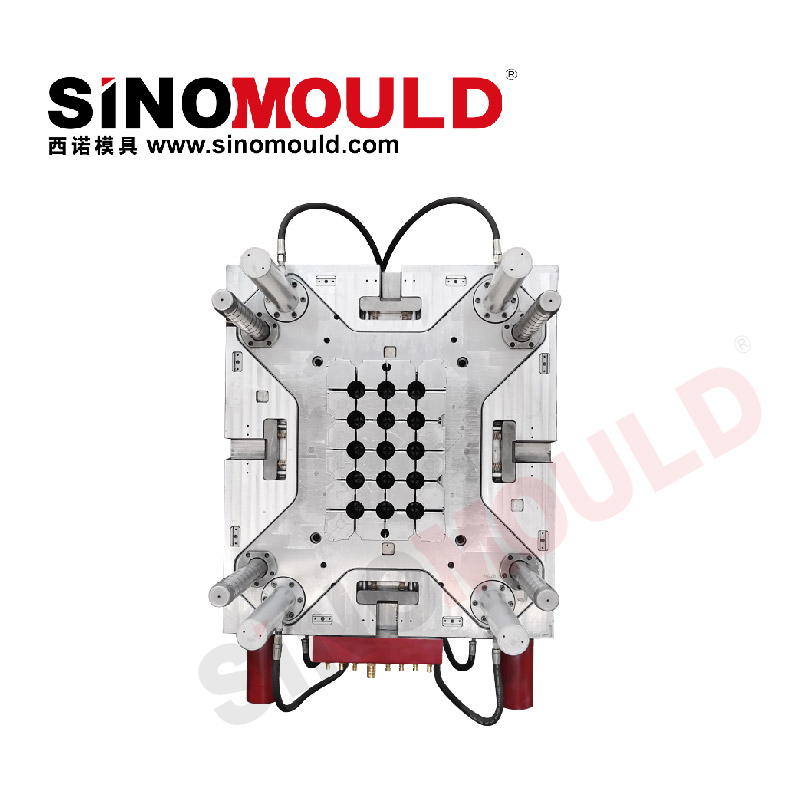
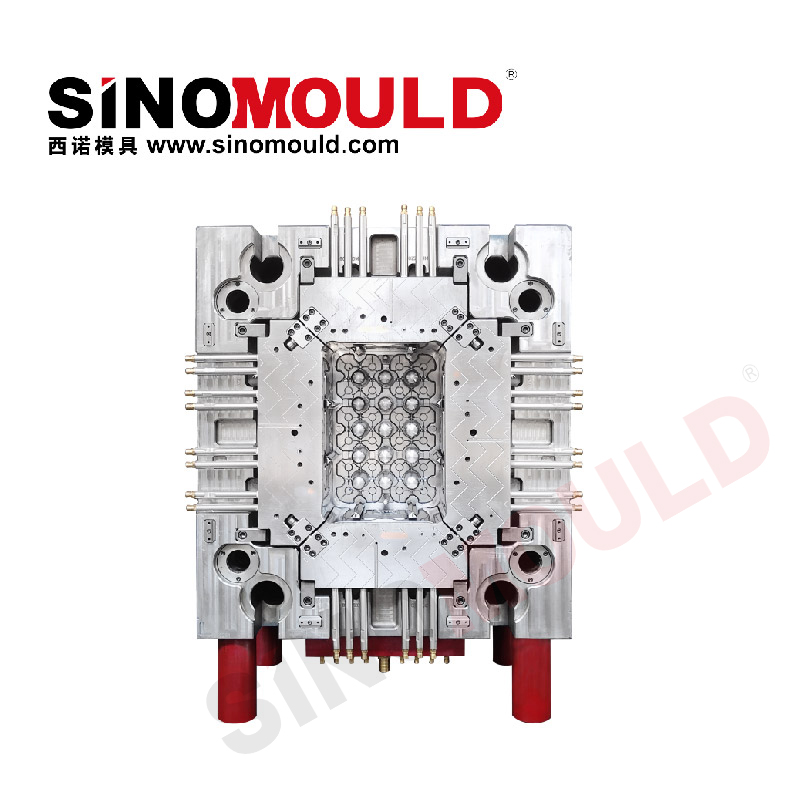
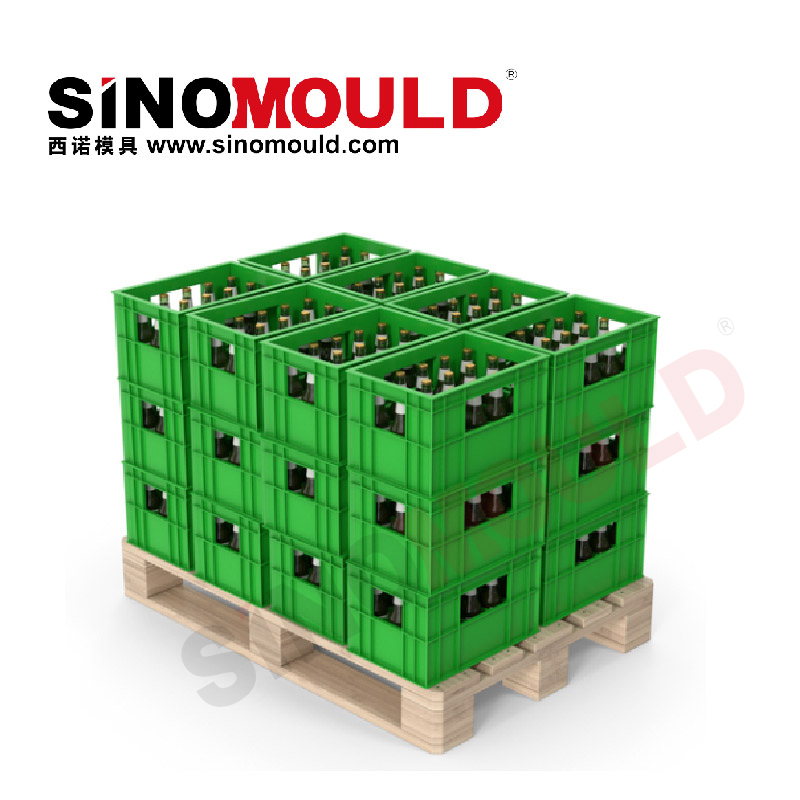
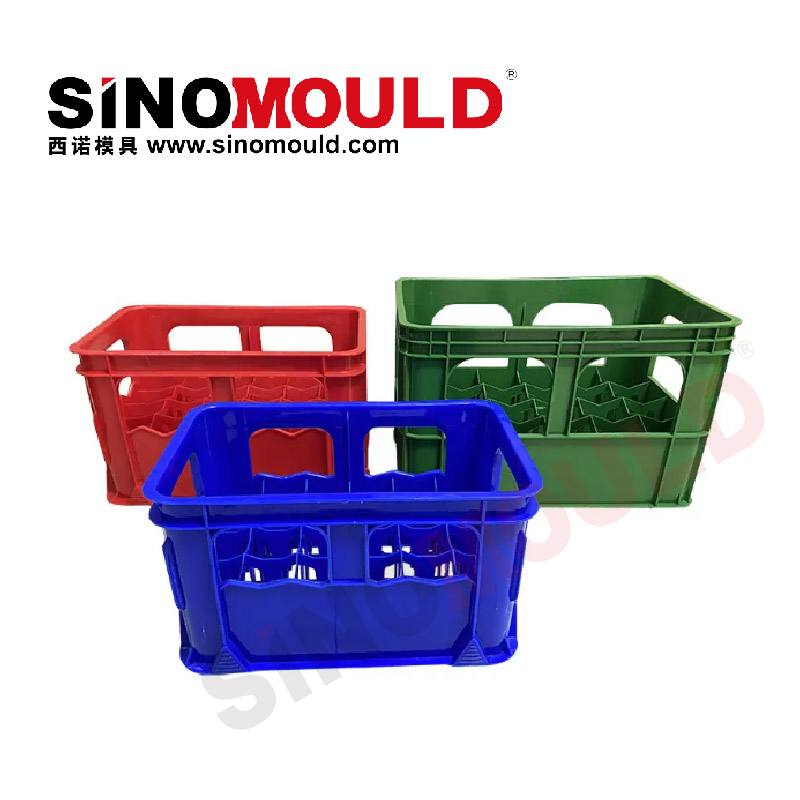
瓶箱模具设计最新创新,优秀的瓶箱模具结构4内角升降,实现自动顶出,mouldmax应用高速注射。
在饮料和包装物流行业,瓶箱模具是生产高品质塑料瓶箱的核心,广泛用于运输啤酒瓶、可乐瓶及各种塑料瓶。作为一家专业的高科技塑料模具制造商,西诺模具专注于创新瓶箱模具技术,将先进设计与高精度加工融为一体,为企业提供高效可靠的解决方案,帮助提高生产效率、降低运营成本。
以下是瓶箱模具最常见参数的示例。
1.材料及热处理质量:选用高级模具钢(例如DIN 1.2344),以确保良好的抛光性、抗热疲劳性和耐磨性。需要充分的热处理和应力消除。
2.冷却系统效率:优化冷却通道布局;在关键区域使用铍铜嵌件,提高冷却均匀性和效率,缩短周期时间。
3.热流道和浇口设计:采用带有过滤系统(例如ANOLE)和针点浇口的热流道,以适应高速注射和回收材料,减少流道废料并确保平衡填充。
1.高精度型腔加工:采用高速铣削或五轴加工中心加工复杂型腔,确保尺寸精度和网格结构一致,减少手工抛光。
2.铜铍刀片加工:使用铍铜专用刀具和切削参数(低速、高进给);加工后设计可靠的定位和夹紧,防止松动。
3.冷却通道深孔钻:采用深孔钻床或深孔钻床,保证通道的直线度、位置精度和表面光洁度;消除交叉孔处的毛刺和泄漏。
4.顶出系统安装:铰孔或夹具研磨顶出销孔和顶出块的导向表面,以确保适当的间隙和平滑的运动。行程开关的安装表面必须平坦且定位准确。