电视注塑模具
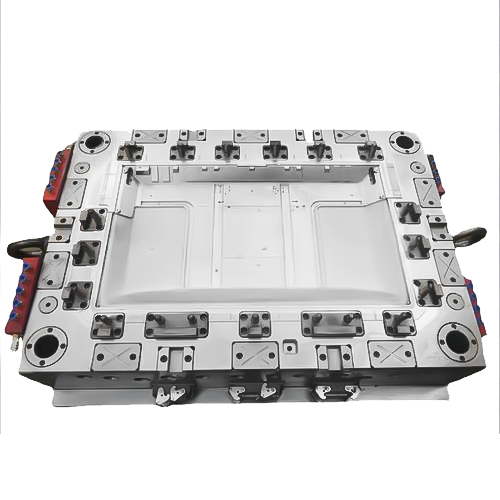
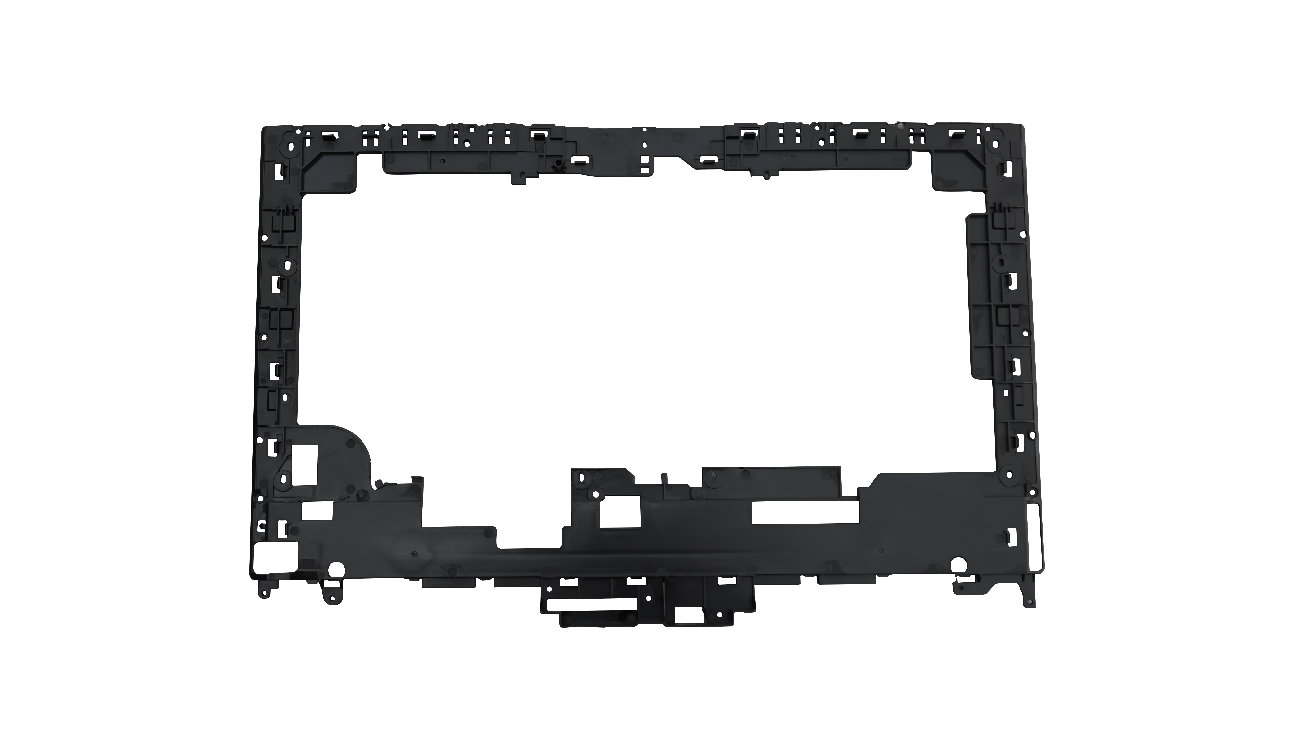
西诺模具拥有20多年精密家电模具研发和制造经验,涵盖智能家电和显示设备的核心结构件。我们专注于电视机前框、后盖、底座、精密组装件模具的研发和生产。西诺模具擅长根据不同的电视产品外观要求、壁厚分布、装配精度等提供定制化的专业模具解决方案。凭借高效、稳定的生产表现,我们已成为显示设备行业值得信赖的模具供应商。
标准电视模具细节
以下是电视组件模具最常见参数的示例。
| 电视模具型腔钢材 | DIN1.2316、S136、2083 | 推荐注塑机 | DKM DH系列电动充电/高速系列 |
|---|---|---|---|
| 电视模具型芯钢材 | DIN1.2316、S136、P20 | 塑料原料 | ABS、HIPS、PC/ABS、PC MFI:8-25g/10min |
| 模架标准/钢材 | 华标/50C、P20、718H | 顶出系统 | 顶针+脱料板+空气辅助(可选) |
| 滑块、镶件、斜顶钢材 | 高强度工具钢,经过氮化或表面强化处理 | 注塑工艺 | 高精度、短周期、精确的温度控制,采用顺序阀浇口控制 |
| 型腔数量 | 1腔体用于大型零件,或根据产量和电视尺寸进行设计 | 注塑周期时间 | 60–120 秒 |
| 热流道系统 | 阀式浇口/顺序阀式浇口 | 模具制造交付周期 | 50–90 天 |
电视机模具的质量要点
西诺模具 对电视模具有严格的质量控制流程。从钢材选材到试模验证,每一步都确保高精度、高稳定性和长使用寿命,满足电视部件大尺寸平整度、窄边框外观和装配一致性的严格要求。
材料选择:常用ABS、 HIPS、PC/ABS、PC,要求良好的流动性、低翘曲、高光泽、尺寸稳定性。
模具结构设计:
- 强化模架(加厚 20%-30% 的 A/B 板)和密集支撑柱,可防止高压注射下的变形。
- 精密导柱和锁紧系统,定位精度≤0.02mm。
- 顺序阀浇口热流道系统,可消除窄边框设计的熔接线(≤5mm)。
- 可靠的滑块和升降机构,用于后盖上的底切和卡扣配合。
- 随形冷却(3D 打印或铍铜嵌件)可减少翘曲;55 英寸及以上前框平整度≤0.5mm。
注射过程控制:
- ABS、HIPS、PC/ABS严格干燥,防止银纹
- 多级注射速度(低→高→低)避免喷射和困气。
- 基于材料收缩率的精确保压压力(ABS 为 0.4%-0.7%,0.5%-0.8%)
- 区域温度控制(前框高光表面为 60-80°C)±2°C 以内。
关键质量要求:
- 关键配合面和卡扣配合的尺寸公差≤±0.05mm; 55英寸前框对角线公差≤0.3mm。
- 无熔接线、流痕、凹陷或飞边;光泽均匀,高光产品可实现镜面效果。
- 前框平整度≤0.5mm,后盖翘曲度≤1.0mm。
- 凸台和卡扣完好无损;后盖通过跌落测试,无破裂。