滴水模具
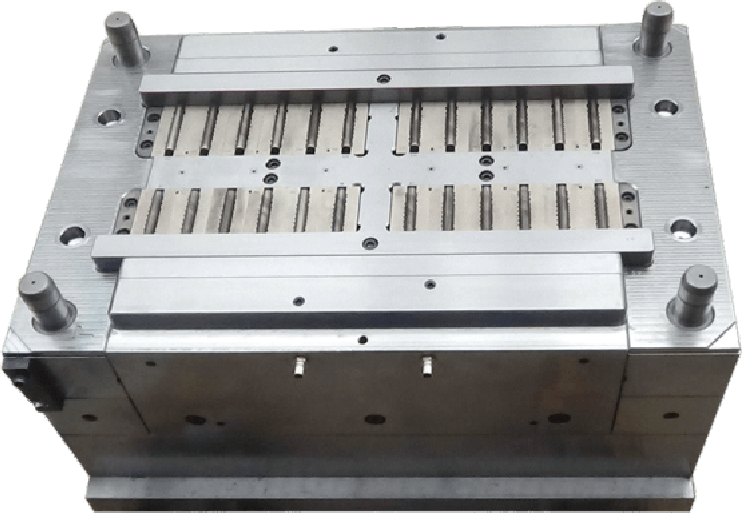
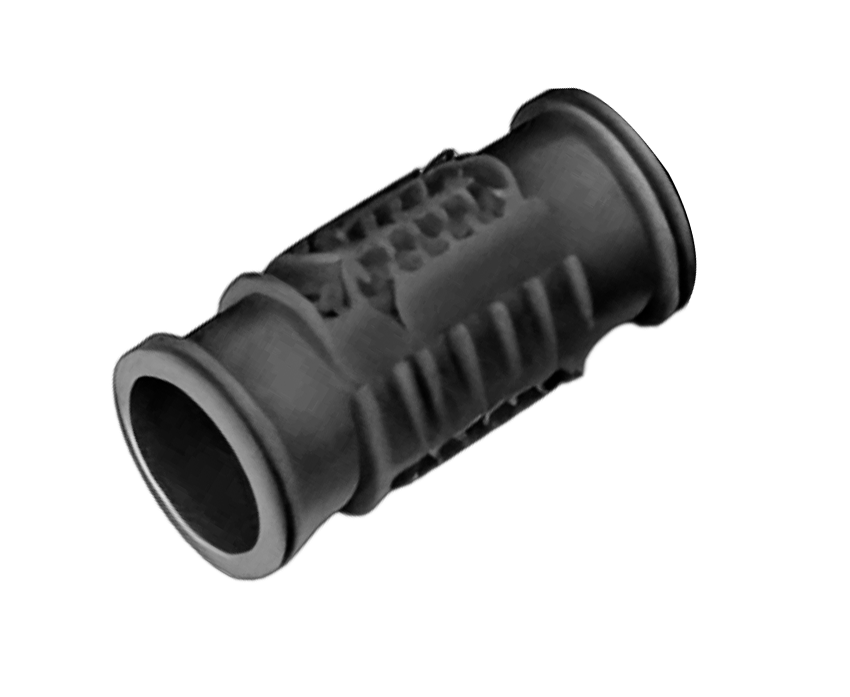
西诺模具 滴水器模具(包括倒刺滴水器模具)专为高流动性材料(例如 POM、 LDPE、工程塑料。采用多腔全热流道和亚微米级精密加工,确保每个成型滴头的流量偏差控制在极窄的公差范围内。
我们的高效滴灌组件模具实现 8-12 秒的快速循环时间。凭借长使用寿命、零飞边、自清洁流道设计,我们为全球节水灌溉设备制造商提供可靠的注塑解决方案。
滴水器模具规格
西诺模具创新开发全腔可互换精密滴水模具满足节水灌溉滴头高精度和超长寿命的要求。以下是该专利模具的核心技术规格:
| 产品规格 | 6L/h额定流量 | 产品说明 | 压力补偿滴灌滴头 |
|---|---|---|---|
| 型腔数量 | 24腔或48腔(可选) | 模具外形尺寸 | 450毫米×650毫米×500毫米 |
| 兼容注塑机吨位 | DKM‑350 Ton(350T精密注塑机) | 主模具钢 | DIN 1.2316 高耐磨耐腐蚀模具钢(硬化 HRC 48-52) |
| 注射系统 | 24 滴/48 滴全热流道系统(独立温度控制、洁净浇口) | 顶出系统 | 西诺模具专利顶出系统 |
| 周期时间 | 8秒 | 模具设计寿命 | 1000万次循环(比传统滴头模具长5-6倍) |
| 标准交付周期 | 75个工作日 | 核心专利功能 | 完全型腔可互换设计:每个型腔单元和每个滴头流窗都可以在注塑机上快速、独立地更换;模具使用寿命是传统滴水模具的5-6倍。 |
滴水器模具质量要点
滴头的流量均匀性决定了整个灌溉系统的节水效率。为保证微米级成型精度,新模建立了微成型专用的质量保证体系:
- 迷宫流道尺寸的亚纳米复制
模具的核心滴水模具为极细的迷宫流道(宽0.3~0.8毫米)。 西诺模具 采用超高精度电铸镍壳或线切割一体机加工流道嵌件,将流道截面轮廓公差控制在±0.005 mm。再加上精确的模具温度控制和保压/保压切换,可确保 PP/POM 熔体完美复制微腔内设计的流动模式。
- 零毛刺和自清洁脱模设计
微型迷宫齿不得有任何拖痕或飞边。所有腔体表面均经过流体抛光至 Ra 0.025μm液体抛光至 Ra 0.025μm。对于迷宫底部,我们采用反向空气喷射结合微脱板复合脱模,彻底消除齿根的粘连和毛刺残留,确保滴头在复杂的田水条件下不堵塞条件。
滴水器模具加工要点
高产量的滴水器模具依赖于超越传统塑料模具的精密加工方法。 西诺模具 的制造工艺侧重于:
- 亚微米线切割和微切割
迷宫流道主要采用以下材料加工而成高端油切线切割放电加工一次加工,无台阶痕迹,表面光洁度达到 Ra 0.1μm 以下。对于硅胶隔膜凹槽等特殊形状,微型石墨电极数控电火花加工用于精确控制放电间隙和电极磨损,产生锋利的非圆形密封表面。
- 精密微孔钻孔和皮米级抛光
飞秒激光钻孔或微型钻头用于加工水的微型通孔网点。去毛刺是在显微镜下手动进行的。成型区域采用高压磨料流加工 (AFM)进行交叉抛光,以确保迷宫内熔体的剪切阻力一致,并消除通道表面上的停滞区。