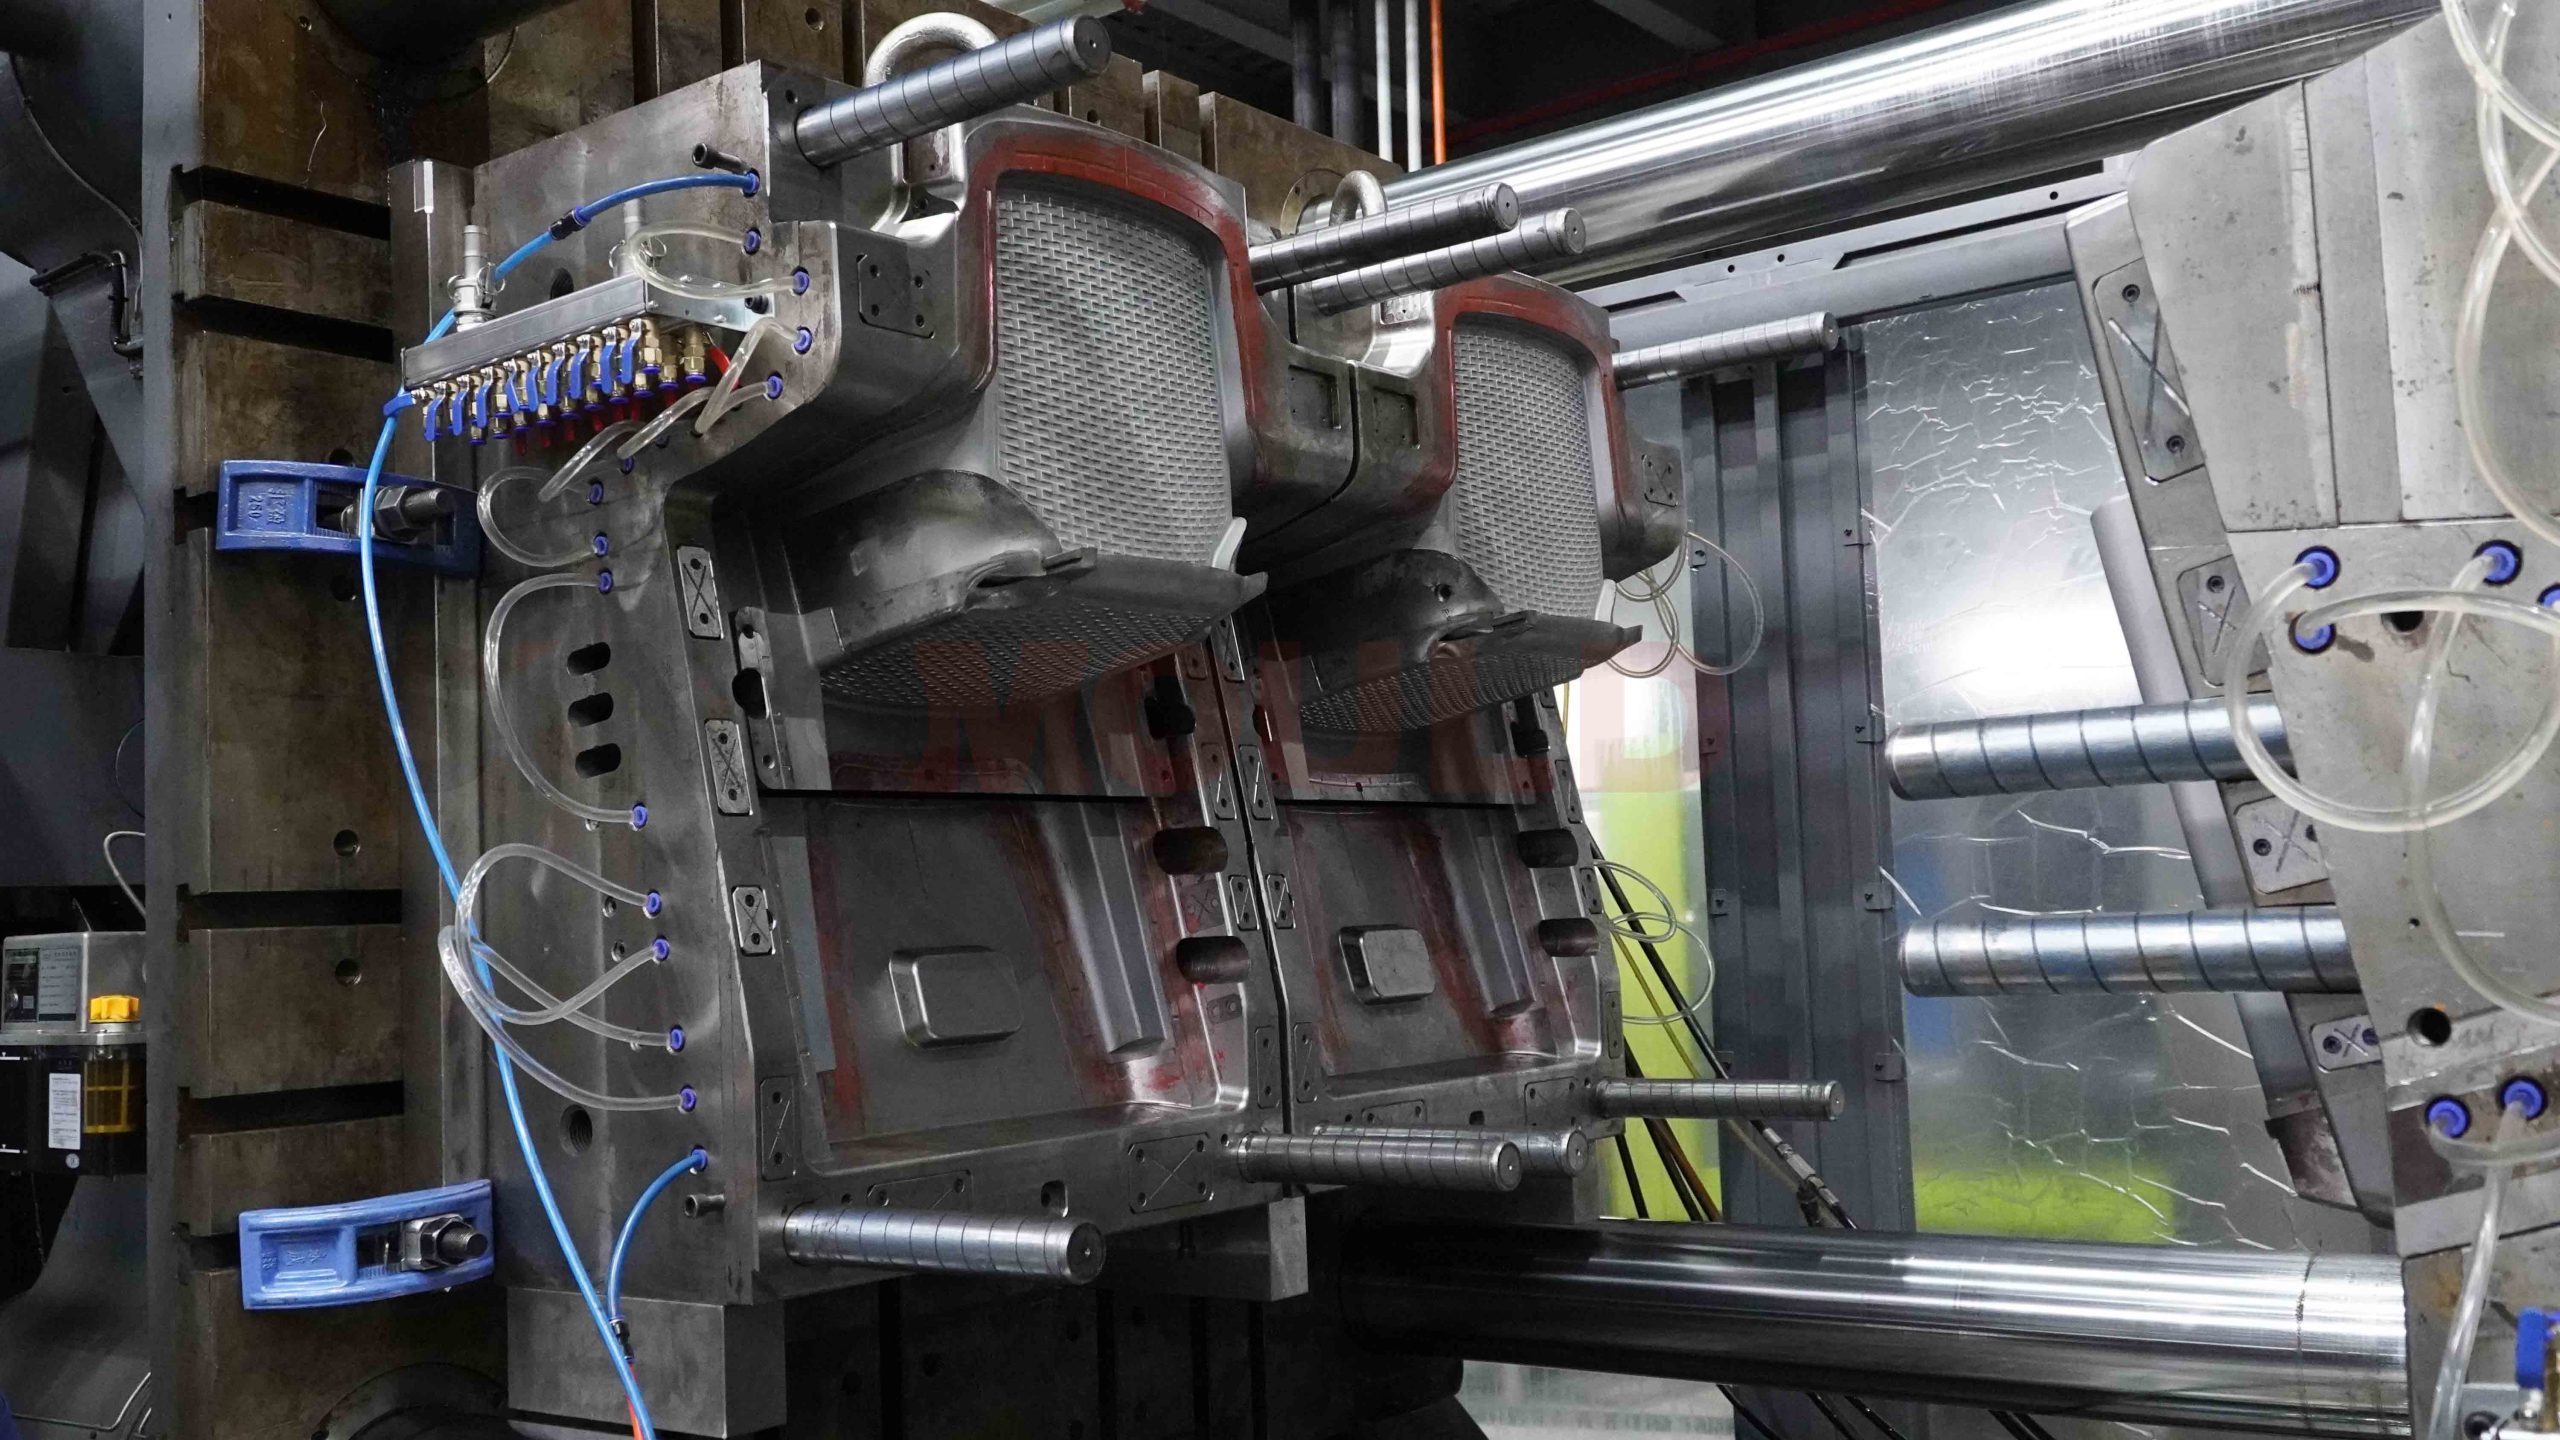
气体辅助注塑模具

拥有20多年的气体辅助注塑模具研发和制造经验气体辅助注塑模具掌握了这项技术。气体辅助注塑通过向熔融塑料中注入高压氮气,形成中空的气体通道,同时实现厚壁结构的高刚性和轻量化,同时从根本上消除传统注塑难以避免的缩痕和翘曲。西诺模具气辅模具广泛应用于椅子、汽车把手、大型家电面板、物流托盘等产品。其核心优势包括精确的气道设计、毫秒级氮气压力控制以及防漏气针密封系统。这些功能显着降低了锁模力要求,帮助客户节省 15-30% 的原材料成本,并缩短周期时间。

气体辅助注塑模具规格

以下西诺模具经典出口产品——气辅椅子模具——说明了气辅注塑模具的核心技术规格:

产品尺寸500mm×550mm×850mm(长×宽×高)型腔数量1 个空腔
模具外形尺寸 1400毫米×900毫米×850毫米 兼容注塑机吨位 DKM‑1150 吨(气体辅助工艺显着降低锁模力要求)
主模具钢 2738H预硬塑料模具钢(型腔/型芯,平衡抛光性和强度) 注射系统 ANOLE 阀控热流道系统
气体辅助系统 高压氮气发生器和闭环压力控制单元;气道压力精度 ±0.5 bar 顶出系统 组合顶针和平面顶出器
周期时间 大约。 55秒(包括保压和溢流控制阶段) 设计寿命 超过 100 万次循环
标准交付周期 60个工作日 核心工艺特点 精确控制气体渗透路径、Mould-Tech 藤条纹理、轻质中空结构

气体辅助注塑模具质量要点

气辅模具的成功运行取决于气体通道网络设计、气体渗透控制和模具密封的完美结合。 西诺模具从以下几个维度保证质量:

  1. 气道网络和壁厚比的优化

利用Moldflow的气体辅助模块,精确模拟氮气在模具内部的渗透路径。熔化的核心,在所有肋交叉处应用逐渐的横截面过渡和半径。通过优化气体通道和实心蒙皮之间的壁厚比,我们严格避免气体突破薄壁区域的“手指效应”,形成均匀的空心芯皮结构,最大限度地提高弯曲刚度,同时最大限度地减少零件重量。

  1. 耐高压模架和无飞边夹紧设计

气体辅助注射通常涉及高型腔背压。 西诺模具 加强了动模和定模的定位系统。大直径锥形精密锁块与加厚型腔板相结合,严格抵消二次气体渗透阶段的开模力,确保分型线紧密接触,并确保气道区域零气体相关飞边。


气体辅助注塑模具加工要点

高质量的气体辅助模具需要将传统模具加工与特殊气体通道和气针系统精确集成。西诺模具的制造重点在于以下几点:

  1. 长气体通道的精密深孔钻削和磨料流抛光

内部气体通道通常是长而弯曲的。我们采用数控深孔钻结合五轴联动钻,实现一步无偏心加工,确保内壁刀痕光滑。钻孔后,我们采用磨料流加工(AFM)对内表面进行流体抛光,显着降低气路流动阻力,使氮气渗透更快、更均匀。

  1. 气针安装座夹具磨削和手工研磨配合

气针安装孔采用数控夹具磨床加工,确保气针与模板绝对垂直。每个气针及其安装座都经过手工研磨,达到零间隙配合,并在模拟高温条件下进行热循环测试,保证在任何工作条件下都不会漏气。

  1. 腔体五轴边角清洁和高光抛光

由于气体辅助零件大大减少了填充,因此型腔表面光洁度必须非常高。我们使用5轴高速铣削直接完成肋骨相交和轮廓。 A 级表面镜面抛光至 A1 级(Ra ≤0.025μm),即使没有包装辅助也能提供致密、有光泽的表皮。
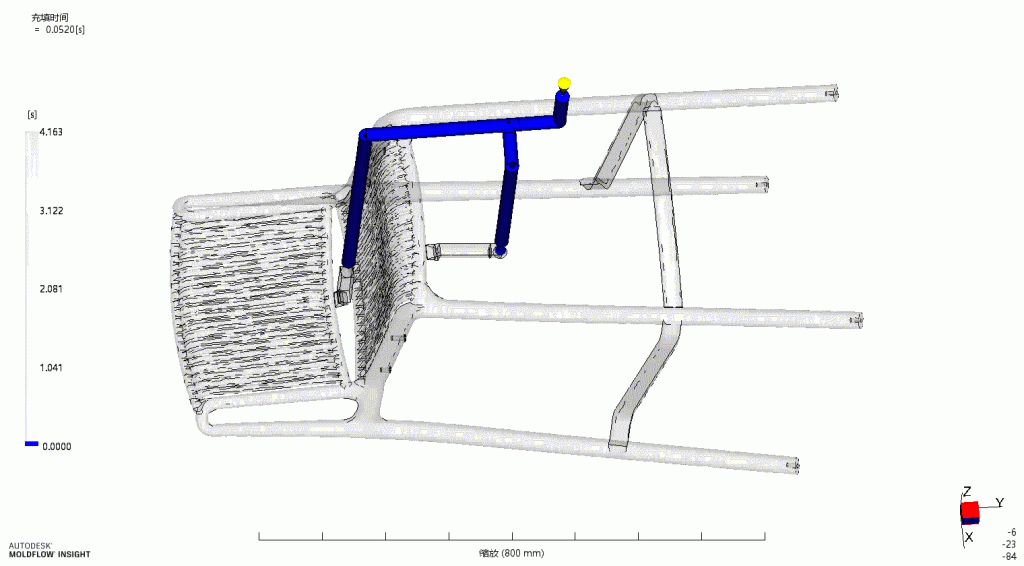
气体辅助注射模流分析

气体辅助注塑模具图像

气体辅助注塑模具测试视频