叠层模具
西诺模具是高精度、高速注塑技术的领导者,在叠层模具(串联模具)方面拥有丰富的工业应用经验叠层模具(串联模具).
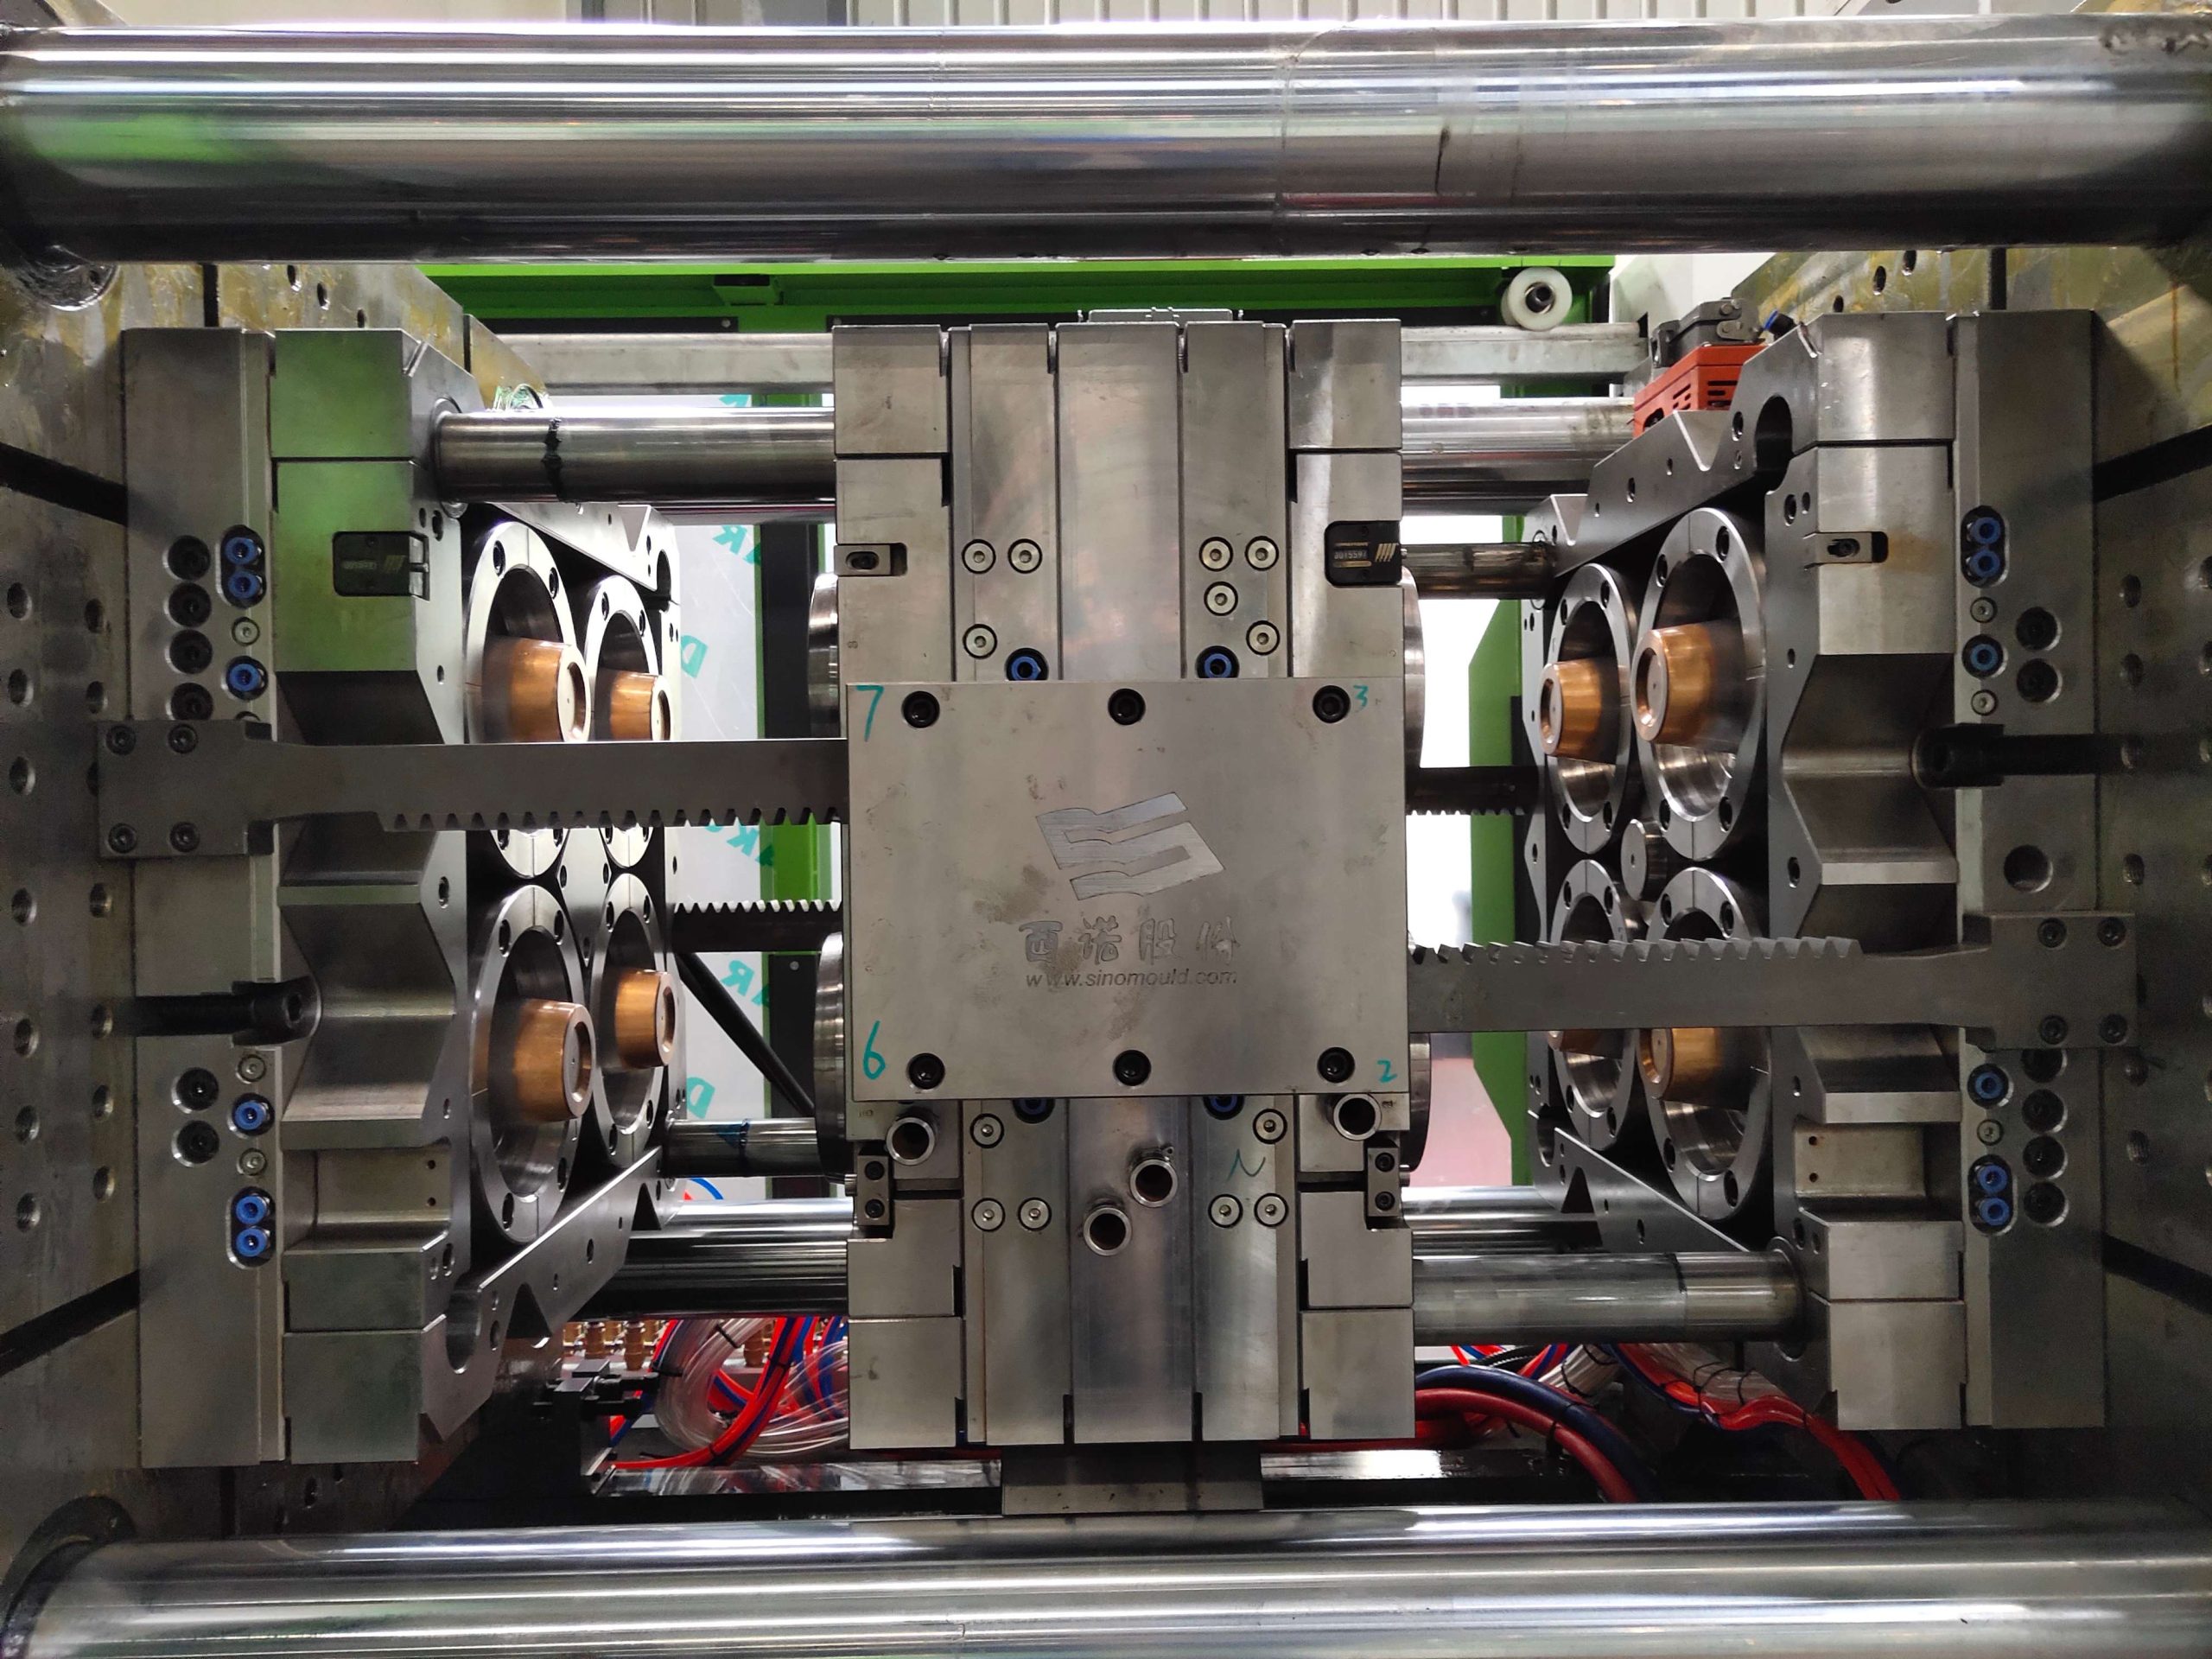
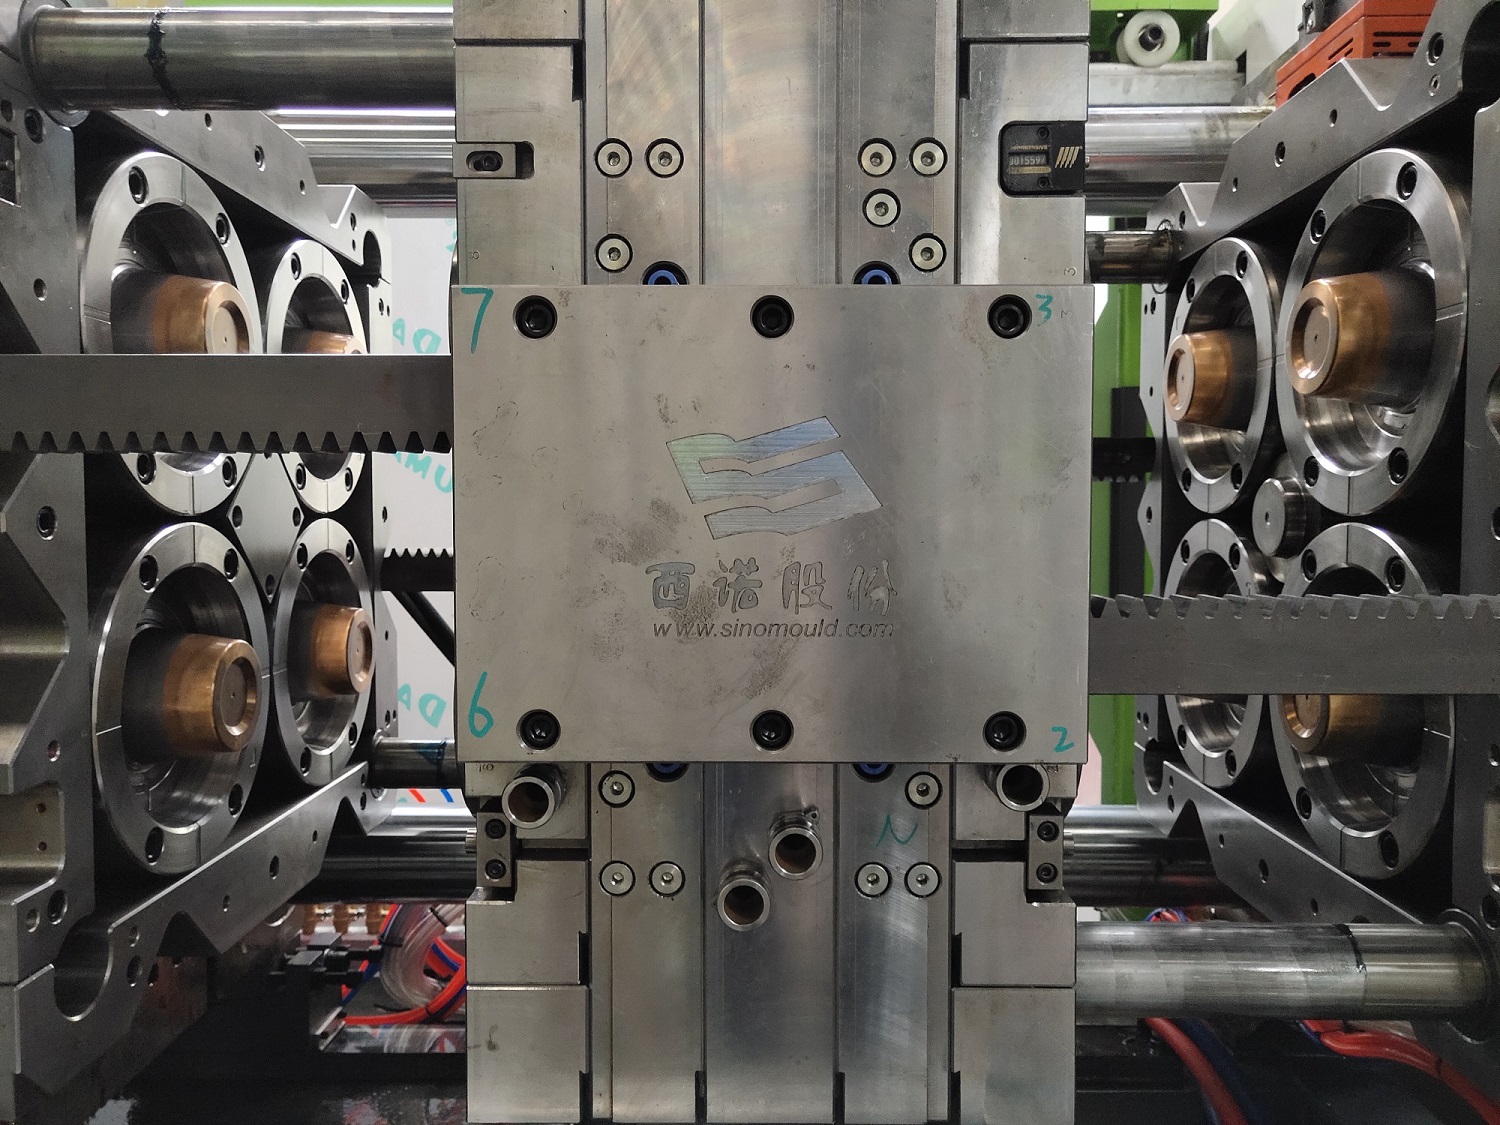
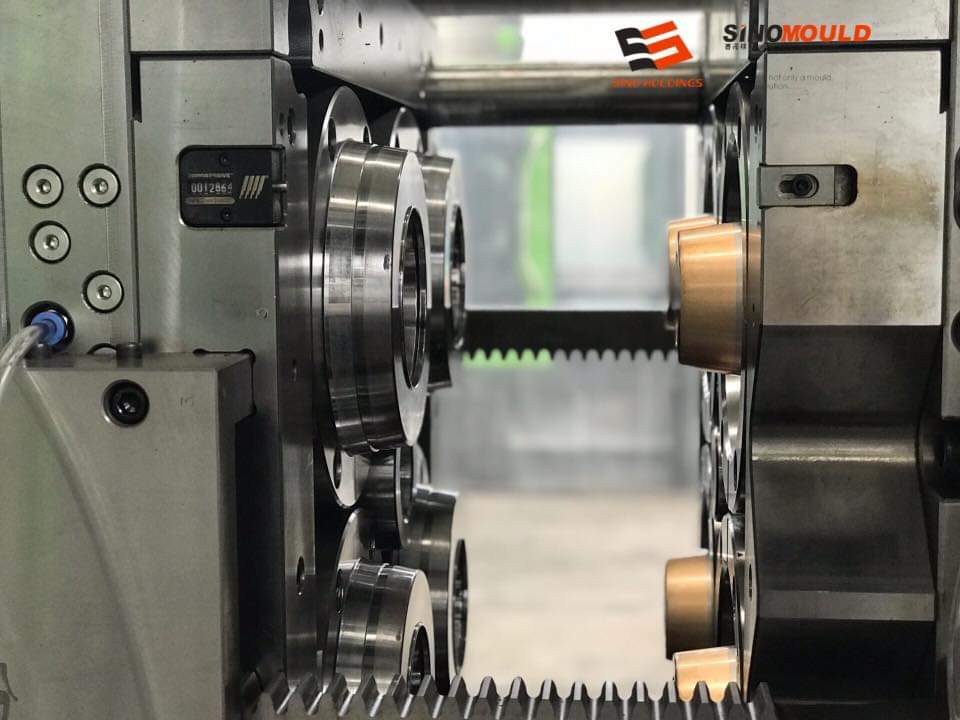
通过沿着注塑机的开模方向布置两条或更多条分型线,叠层模具技术在相同的锁模力和占地面积下使型腔数量增加一倍(或更多)。它是快速消费品、医疗耗材和包装容器等大批量行业降低成本和提高效率的终极工具。西模的叠层模具采用高刚性多层模架、同步联动开合机构和精密热流道分配系统。他们可以在200HH高速注塑机上以5秒的超短周期实现24+24腔注射。凭借产量翻倍、每个零件能耗降低 40%、实现近乎完美的型腔间一致性工程交付标准,西诺模具 为全球追求最高生产效率的客户重塑成本竞争力。
叠层模具规格
以下定制的高精度、高速叠层模具示例说明了其核心工程参数:
| 代表产品 | 16 厘米一次性餐具、瓶盖或其他扁平、大容量部件 | 型腔数量 | 24+24腔(双层堆叠结构,共48腔) |
|---|---|---|---|
| 模具外形尺寸 | 550毫米×550毫米×700毫米 | 兼容注塑机吨位 | DKM 200HH(200吨高速肘杆机,叠层模具的理想选择) |
| 主模具钢 | S136 ESR镜面不锈钢(HRC 50-54,优异的耐腐蚀性和耐磨性) | 注射系统 | 双层桥式阀浇口热流道(跨分型线精确熔体输送) |
| 顶出系统 | 双平面联动精密顶针系统 | 周期时间 | 5秒(包括两层同步开合弹射) |
| 模具设计寿命 | 超过 300 万次循环 | 标准交付周期 | 60个工作日 |
| 核心工艺特点 | 高速叠层成型、无飞边精密开合、双层全热流道联动 |
叠层模具质量要点
堆栈模具解决了高效率和极端一致性之间的核心矛盾。西诺模具建立了专门针对多层模具系统的高可靠性质量管理体系:
- 双层几何精度和模架刚性的超稳定设计
在上层冲击下每分钟 12 次模具打开/关闭,必须保持双层型腔的绝对居中。 西诺模具 采用超刚性盒式模架带有加长滚珠导销和精密方形导轨。定心后,激光干涉仪校准可确保两条分型线的平行度误差在整个运动过程中锁定在公差带内,消除因肘节磨损引起的不对中和飞边。
- 分型线之间精确的熔体分布和温度场平衡
熔体通过穿过第一分型线的桥式歧管输送到第二层型腔。该路径较长且散热复杂。 西诺模具在每层流道上提供独立的多区PID温度控制每层流道均采用隔热垫和气隙将第一层和第二层熔体温差降低到±1°C,确保各流道的浇口压力和温度48 个腔体完全相同。
- 每层独立冷却回路和收缩控制
每个型腔层均配有自己的变频冷冻水+高压湍流挡板型水井让每个部件得到充分冷却并在短时间内凝固5秒。 西诺模具采用分级温控设计,使两层零件的收缩特性完全同步,确保24+24零件跨层堆叠时尺寸无缝配合。
- 平衡同步顶出和零干扰监控
两顶顶板采用同步连杆(摇臂)或齿轮齿条机械同步机构保证双层动作时脱模力的绝对平衡。所有弹射机构均配备非接触式接近传感器。如果任何部件未能脱模,系统会立即发出信号让机器停止,从而保护模具免受因压缩而造成的意外损坏。
叠层模具加工要点
超越时间的叠层模具源自精密加工与流水线装配的完美结合。 西诺模具 的核心加工工艺包括:
- 大型精密龙门铣削和线切割
叠层模具的所有板均在大型、高刚性数控机床可确保多层孔的定位精度。刀片安装孔采用电火花线切割多道次修整加工,确保所有 48 个刀片的配合间隙高度一致。
- 多层板的精密研磨和直接组装
这两个中间移动板经过研磨和磨削,达到微米级的平面度和平行度。所有密封表面均经过热膨胀补偿,并在不同温度下进行精加工,在高速打开和关闭过程中提供低摩擦、高密封的配合界面。