薄壁模具
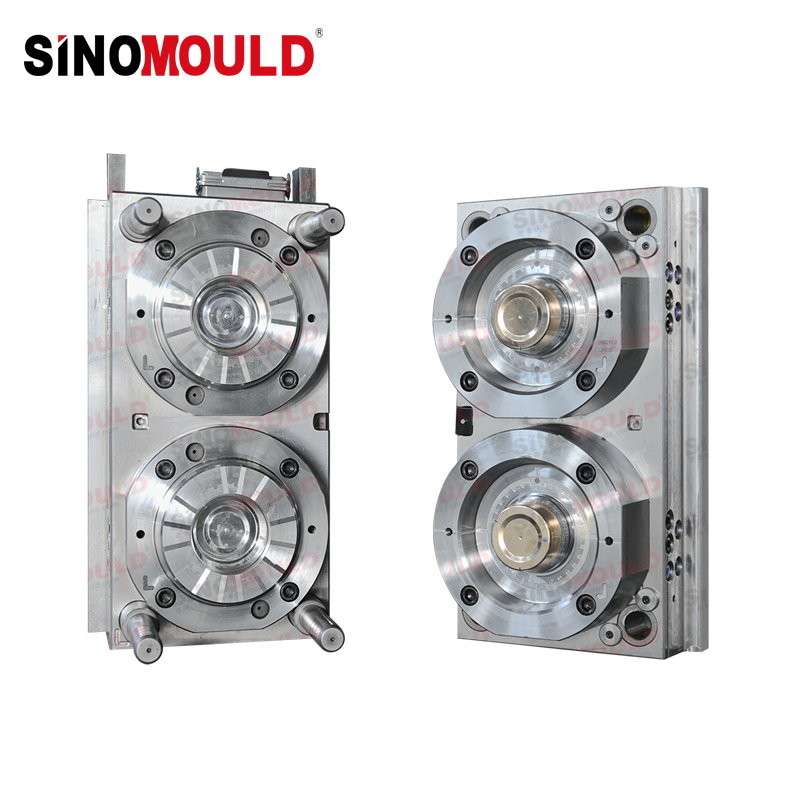
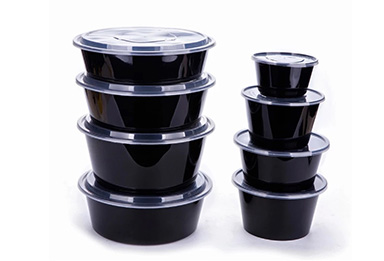
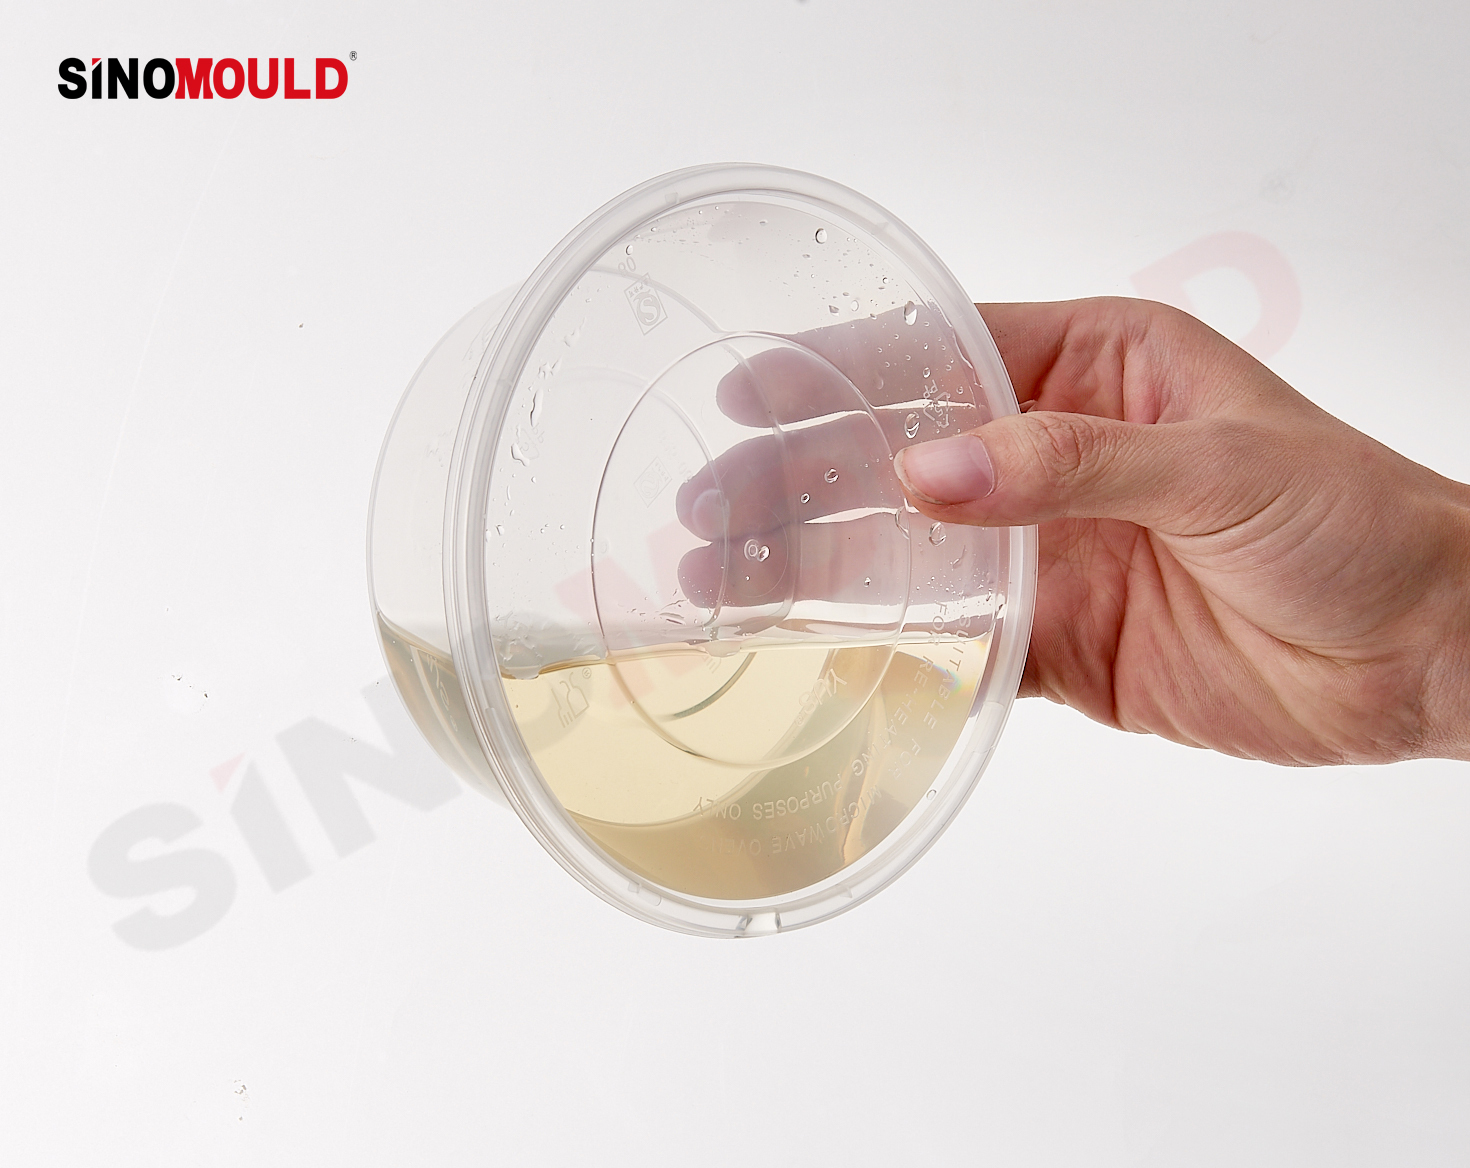
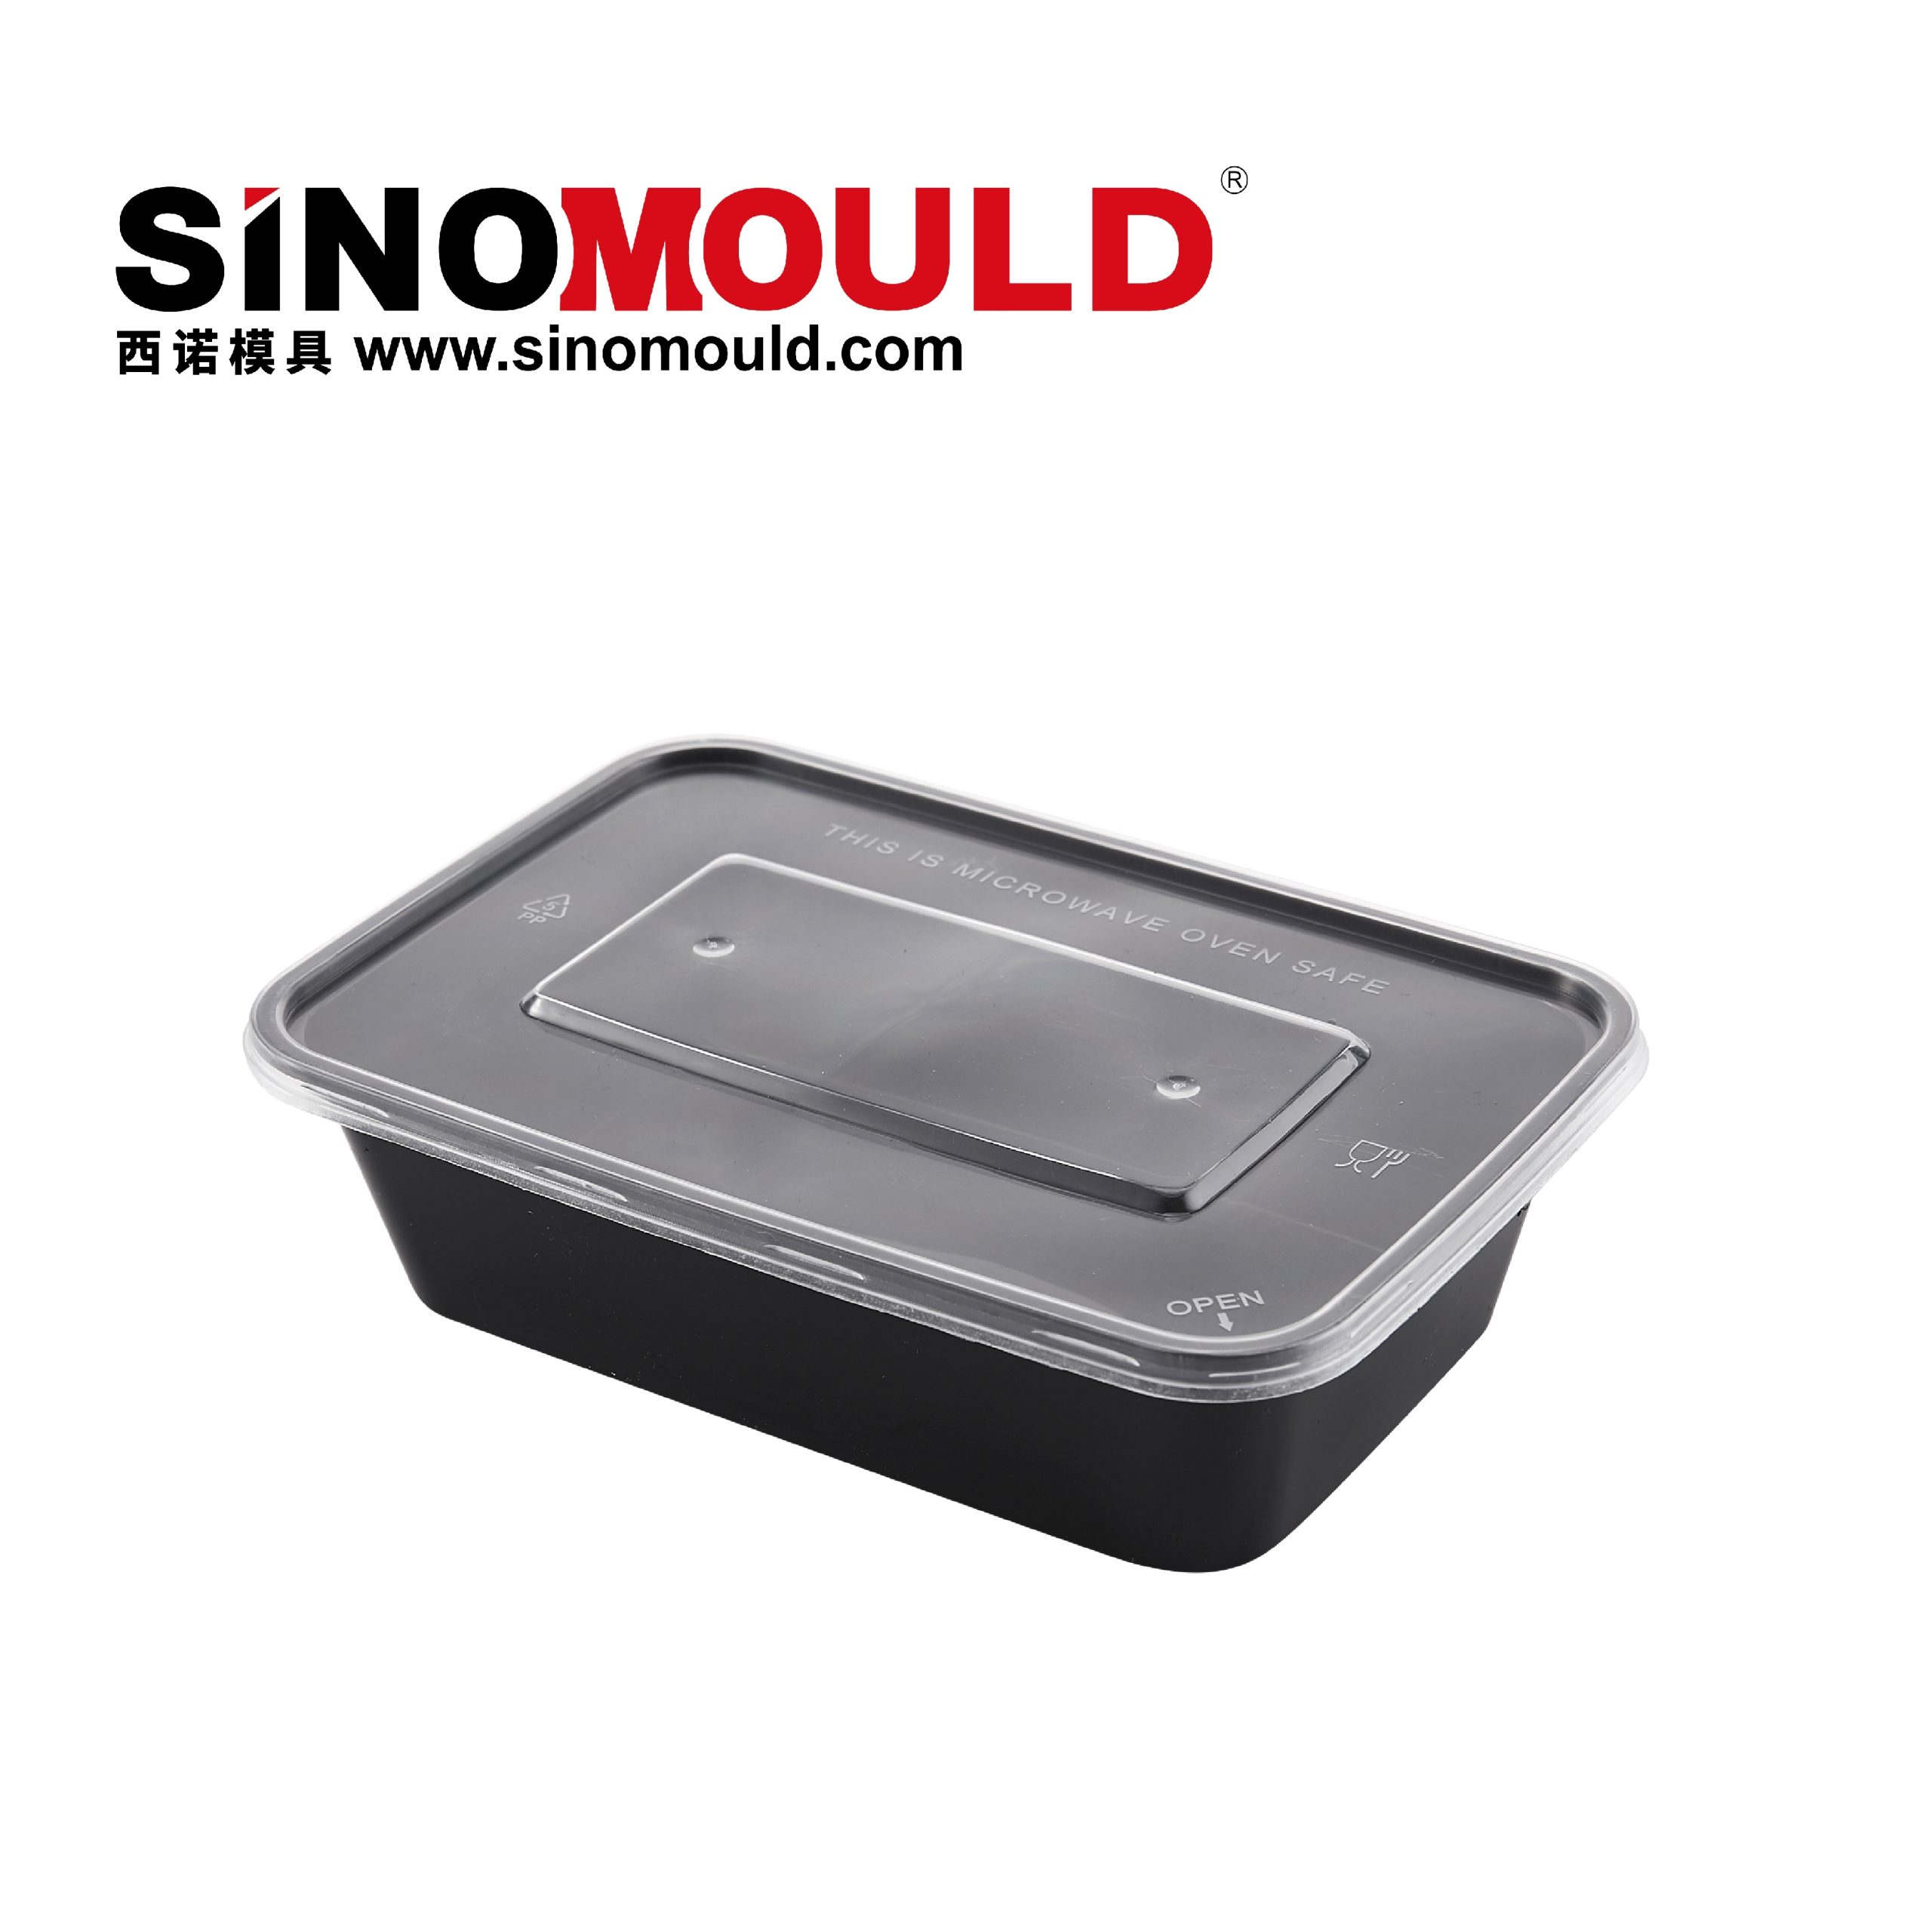
西诺模具专注于高速薄壁模具的研发和制造,尤其擅长薄壁食品容器模具,涵盖500ml盒模具、1L盒模具、薄壁IML盒模具等核心产品。 500ml盒模具、1L盒模具、薄壁IML盒模具等薄壁食品容器模具是成本极低的塑料制品;因此,必须高度控制生产成本才能实现利润。通过针对性的技术设计和优化,西诺模具不仅保证了模具的高精度和稳定性,还大大提高了生产效率,降低了生产成本,成为全球薄壁食品容器模具领域的首选合作伙伴。结合母公司DKM的低惯量高速注塑机,我们为薄壁食品容器提供从模具设计、制造到整线生产的一体化交钥匙解决方案,实现高效、低成本的批量生产。
标准薄壁模具详细信息
以下是薄壁模具最常见参数的示例。
| 薄壁模具型腔钢材 | S136 / DIN 1.2316 / M340 | 推荐注塑机 | DKM DFS系列注塑机 |
|---|---|---|---|
| 薄壁模具型芯钢 | S136 / DIN 1.2316 / M340 | 塑料原料 | 食品级 PP/PS,典型 MFI 20–35 g/10 分钟 |
| 模架标准/钢材 | 4Cr13预硬不锈钢 | 顶出系统 | 推板 |
| 滑块、镶件、斜顶钢材 | 高强度工具钢,表面硬化处理 | 注塑工艺 | 高速注射、周期短、控温精确 |
| 型腔数量 | 4-8腔 | 注塑周期时间 | 8–12 秒 |
| 热流道系统 | 高速热流道系统,适合薄壁快速填充 | 模具制造交付周期 | 40–65 天 |
西诺薄壁模具关键技术点
针对薄壁食品容器模具低成本、高效率的量产需求,西诺模具打造了专属技术解决方案。通过六大核心技术的优化,实现模具性能和生产效率的双重提升,有效控制生产成本,保证产品质量稳定。
薄壁模具精密加工亮点
-
专为薄壁注塑模具设计的零度铍铜系统
独家零度BeCu系统,有效提高模具导热效率和结构稳定性,适应薄壁件快速冷却需求,缩短成型周期,避免薄壁件成型过程中出现翘曲、变形等问题,保证产品尺寸精度。
-
专为薄壁模具设计的冷却系统
针对薄壁食品容器成型速度快、冷却要求高的特点,设计定制冷却水道,布局密集均匀,保证模具各区域温度均衡,快速带走成型热量,缩短冷却时间,提高生产效率,并保证产品表面光洁度,减少缩痕、气穴等缺陷。
-
高精度加工工艺
采用CNC精密加工、五轴联动加工等先进工艺,严格控制模具关键尺寸,公差精度±0.005mm,保证模具型腔、型芯的尺寸精度和表面光洁度,适应薄壁件精密成型需求,保证多腔生产的一致性。
-
为每个模具部件选择的钢材
根据薄壁模具高速运转、高磨损的工作特点,为型腔、型芯、模架、滑块等各部件精心挑选合适的钢材:型腔、型芯采用高耐腐蚀、耐磨的DIN 1.2316或S136钢材,经高精度抛光加工而成;模架采用4Cr13防锈钢,强度高,使用寿命长;关键运动部件采用高强度工具钢,经过特殊表面处理,提高耐磨性和抗疲劳性,延长模具使用寿命,降低维护成本。
-
专为薄壁模具设计的排气系统
根据薄壁模具高速注射、快速填充的特点,专门设计了高效排气系统,采用微间隙排气结构,精确布置在型腔末端和容易出现熔接线的区域。可快速排出注射过程中产生的气体,避免薄壁件出现气穴、明显熔接线、缺料等缺陷,保证制品表面平整光滑,提高填充效率,进一步缩短成型周期。
-
高速注射系统
配备母公司DKM低惯量高速注塑机,打造专属高速注射系统,优化注射参数和模具适应性,实现高速、高压、快速填充。它适应薄壁制件壁厚薄、成型难度高的特点,保证塑料熔体快速均匀地充满整个型腔,减少成型缺陷,大大提高生产效率,满足薄壁食品容器大规模批量生产的需求。
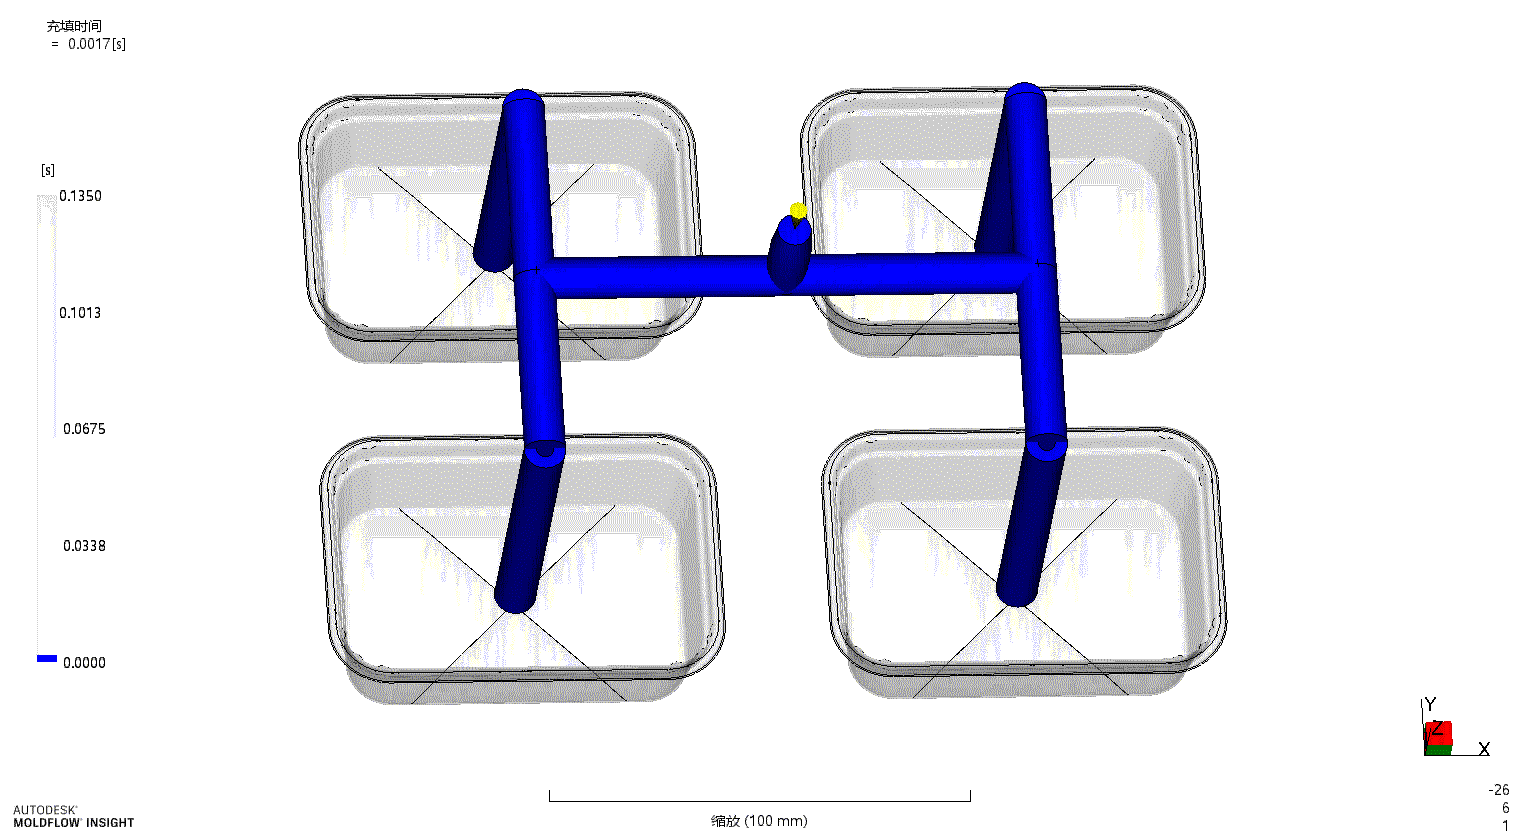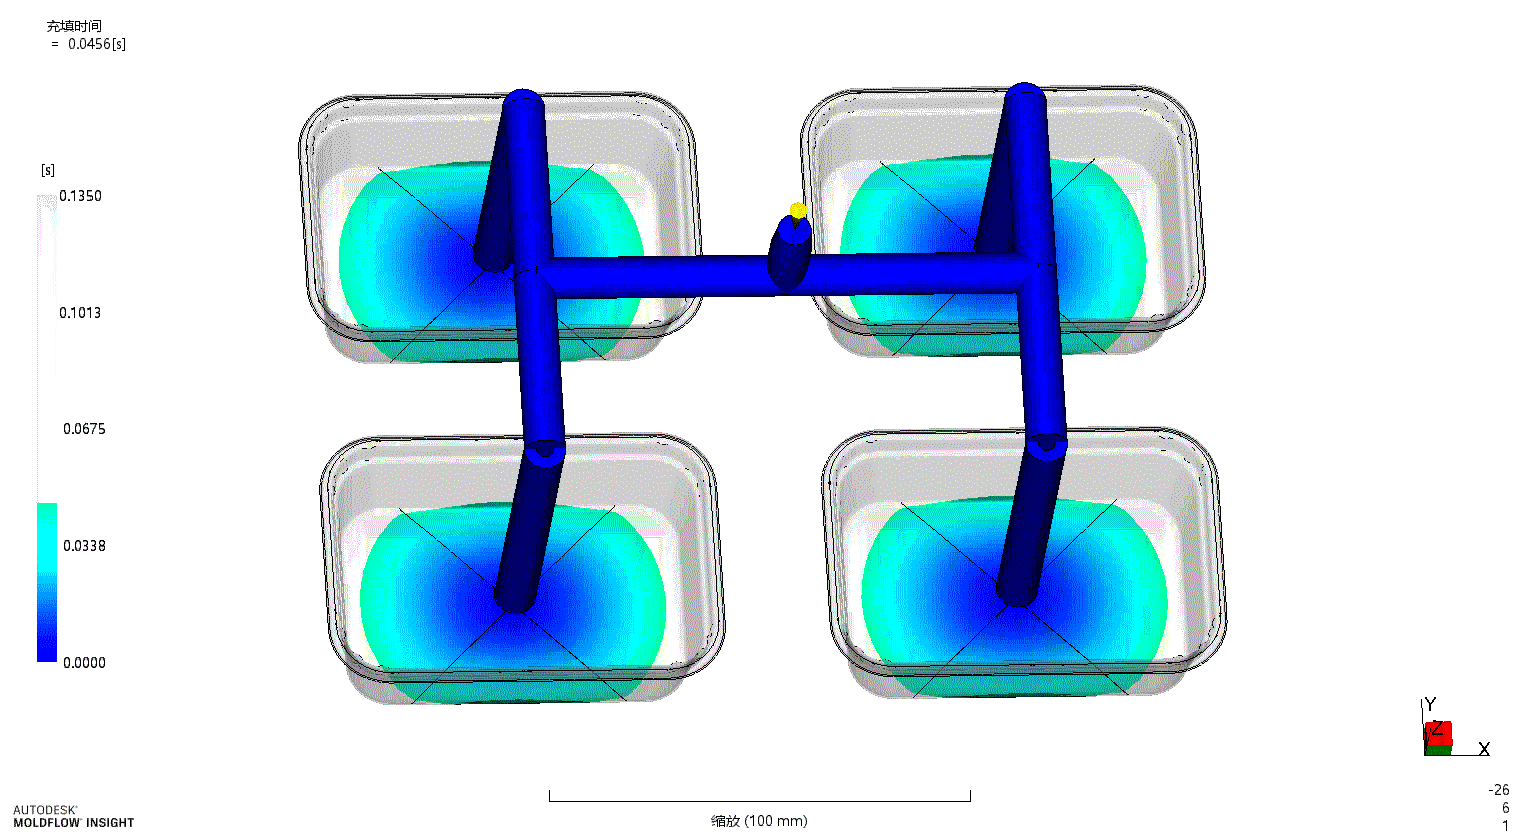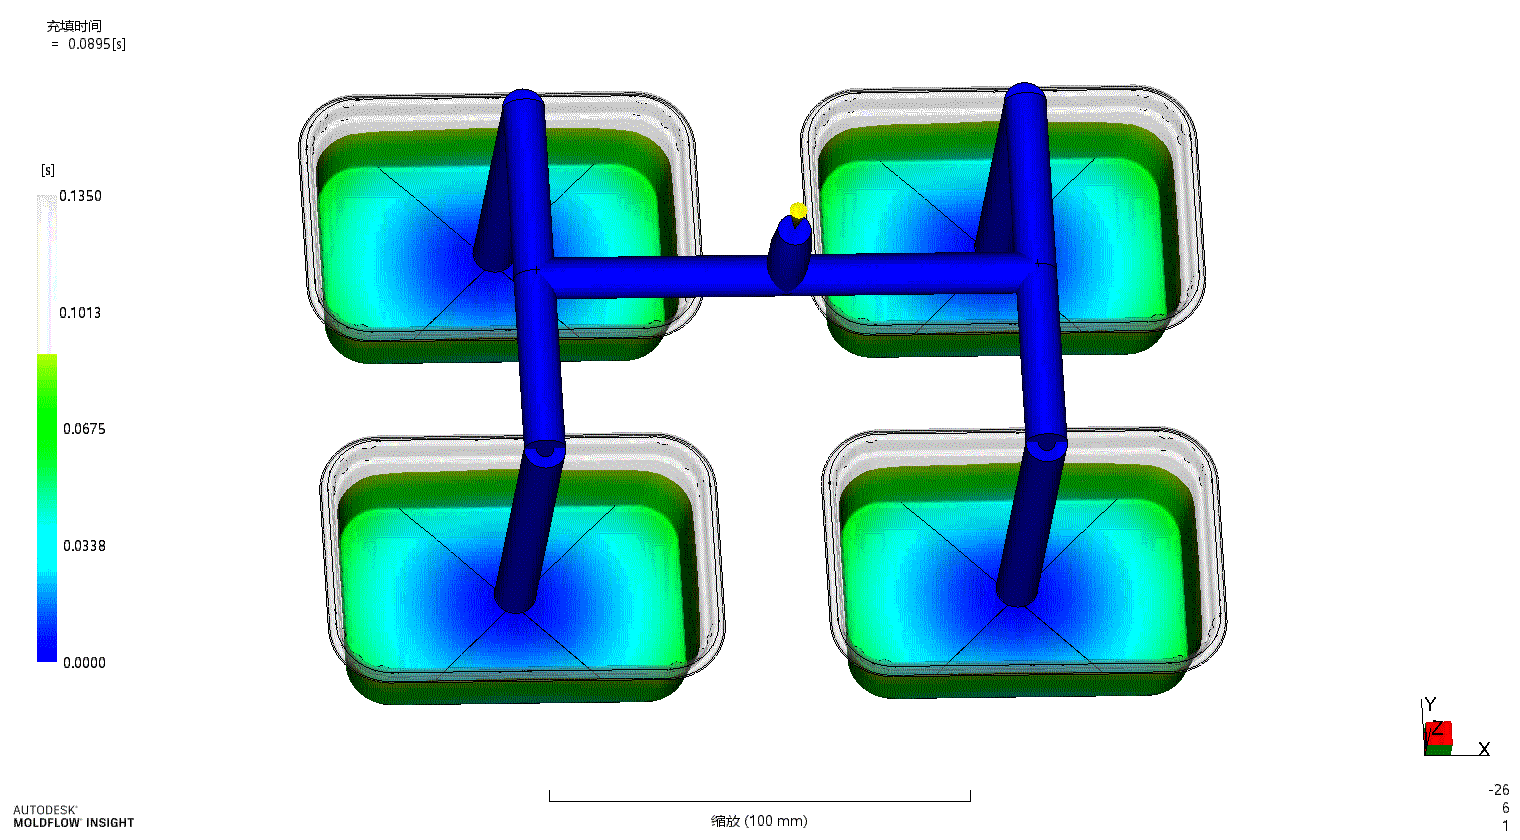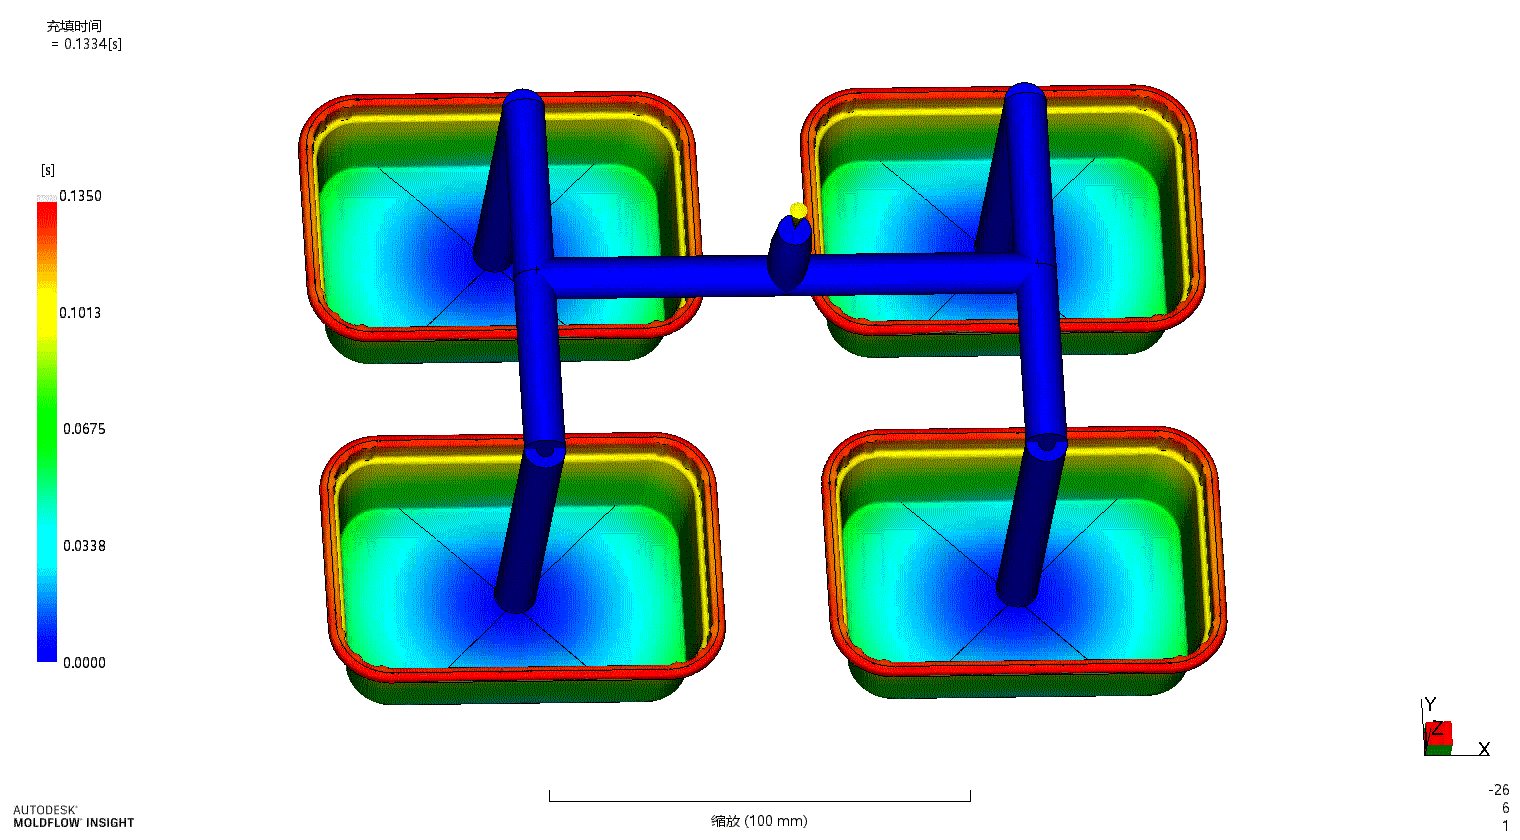
薄壁模具测试视频
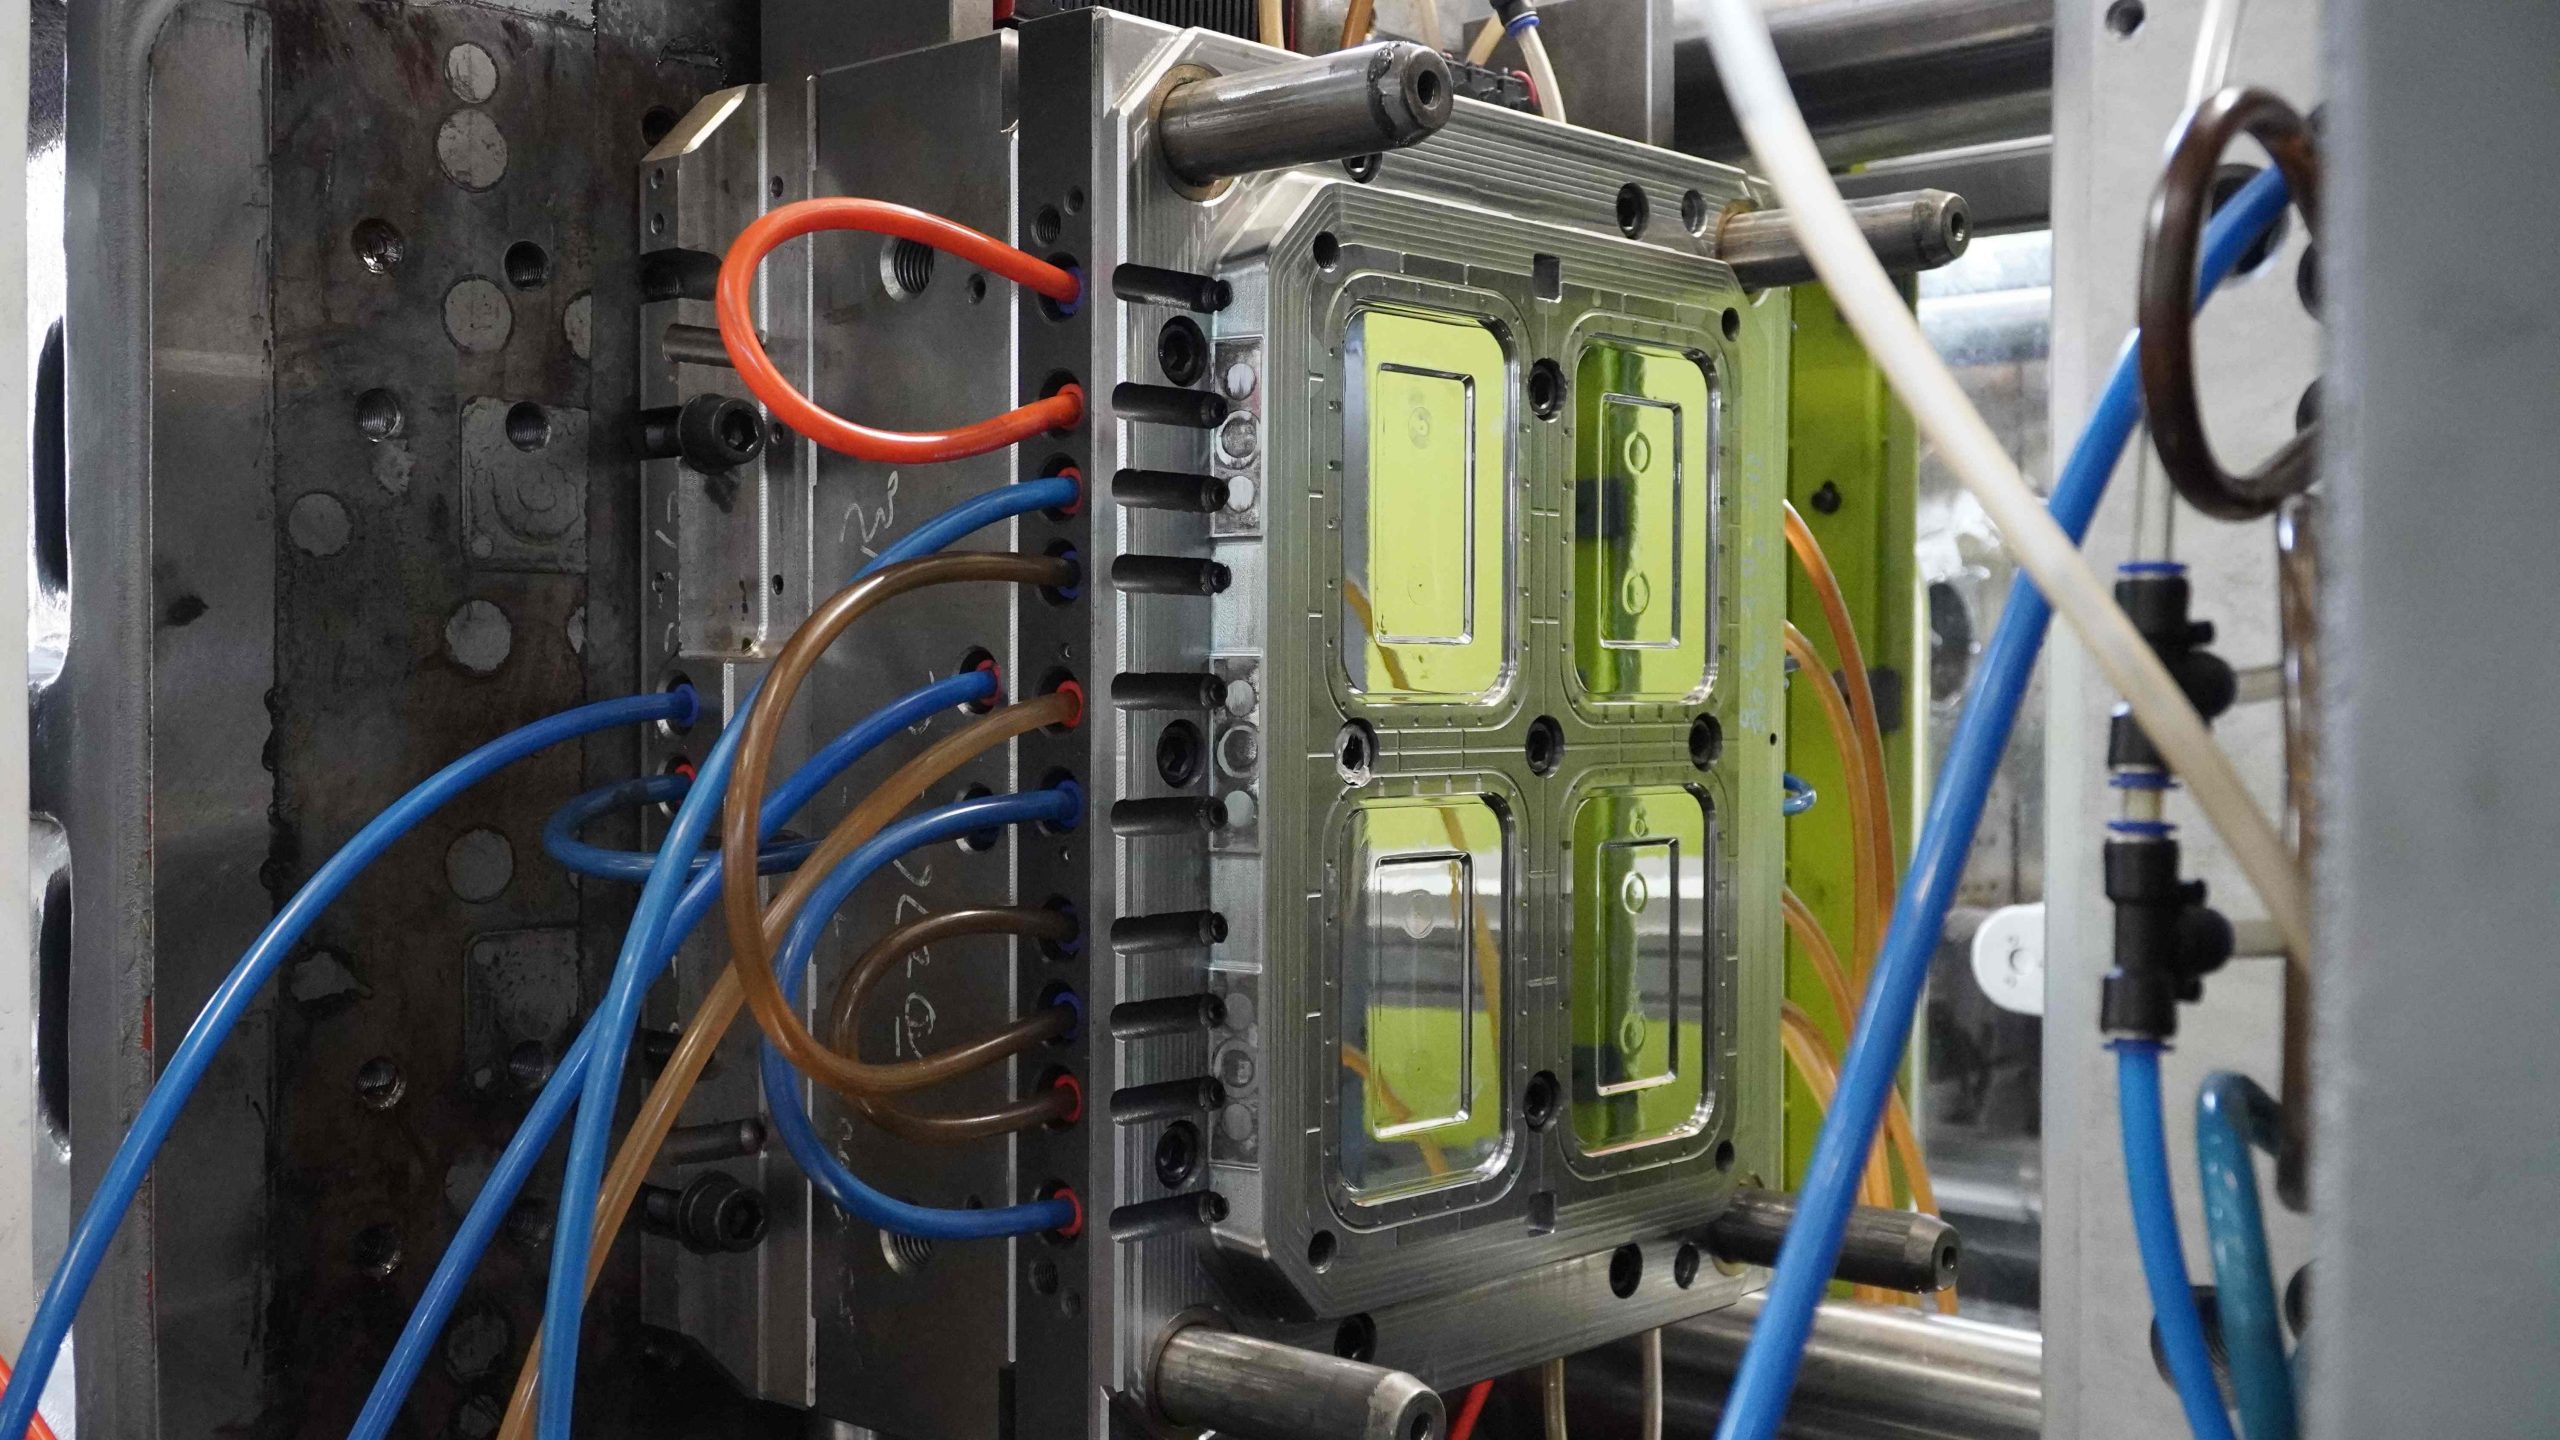
视频展示高速注射条件下的模具性能和稳定性,展现高效的量产流程。