气体辅助椅子模具
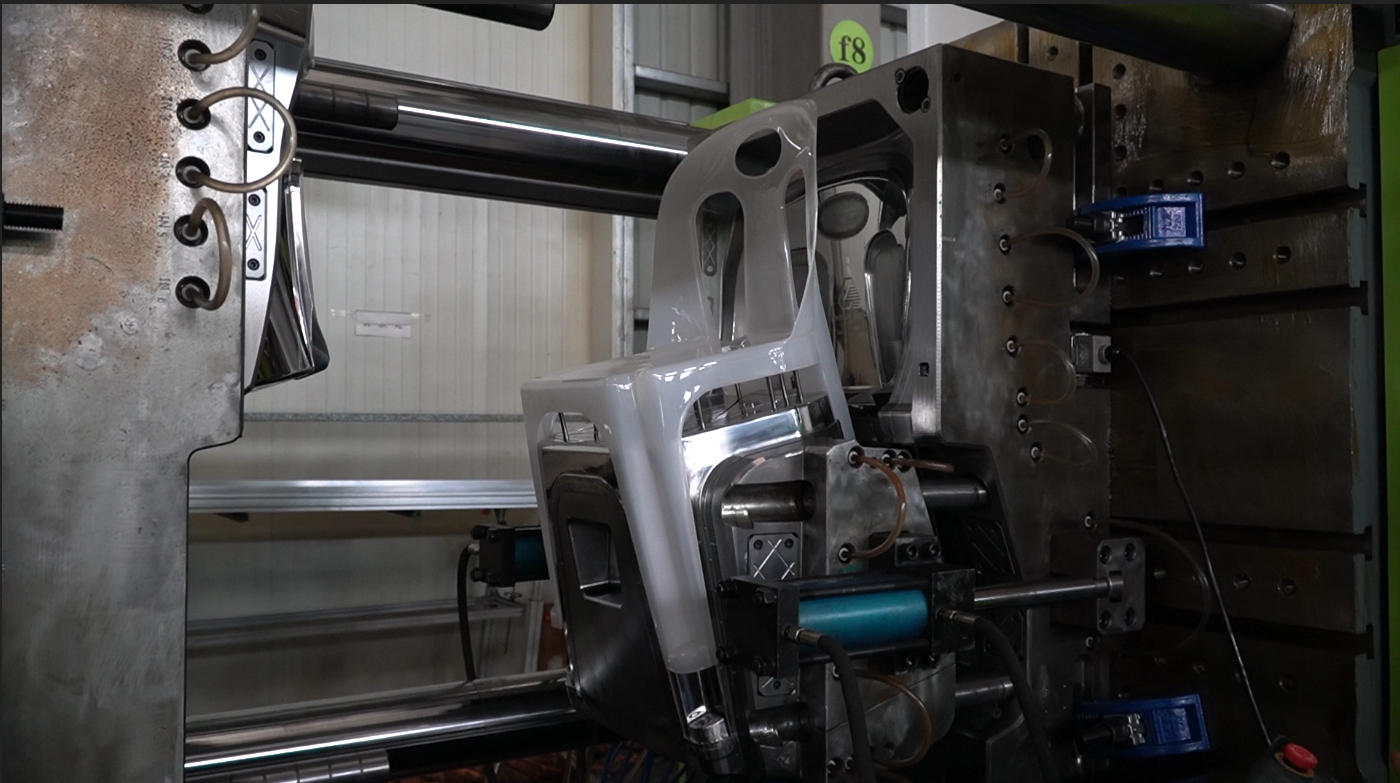
新模作为行业领先的椅子模具制造商,在气辅椅子模具、PC透明椅子模具、藤椅模具等方面拥有卓越的研发实力和制造经验。我们专注于为全球客户提供一站式气体辅助注塑解决方案。这些解决方案有效消除了椅子厚截面上的缩痕,显着提高了产品表面质量和结构强度,并显着降低了夹紧力,同时缩短了周期时间。这使得它们成为批量生产中实现轻量化和高品质外观的核心选择。
气体辅助模具参数
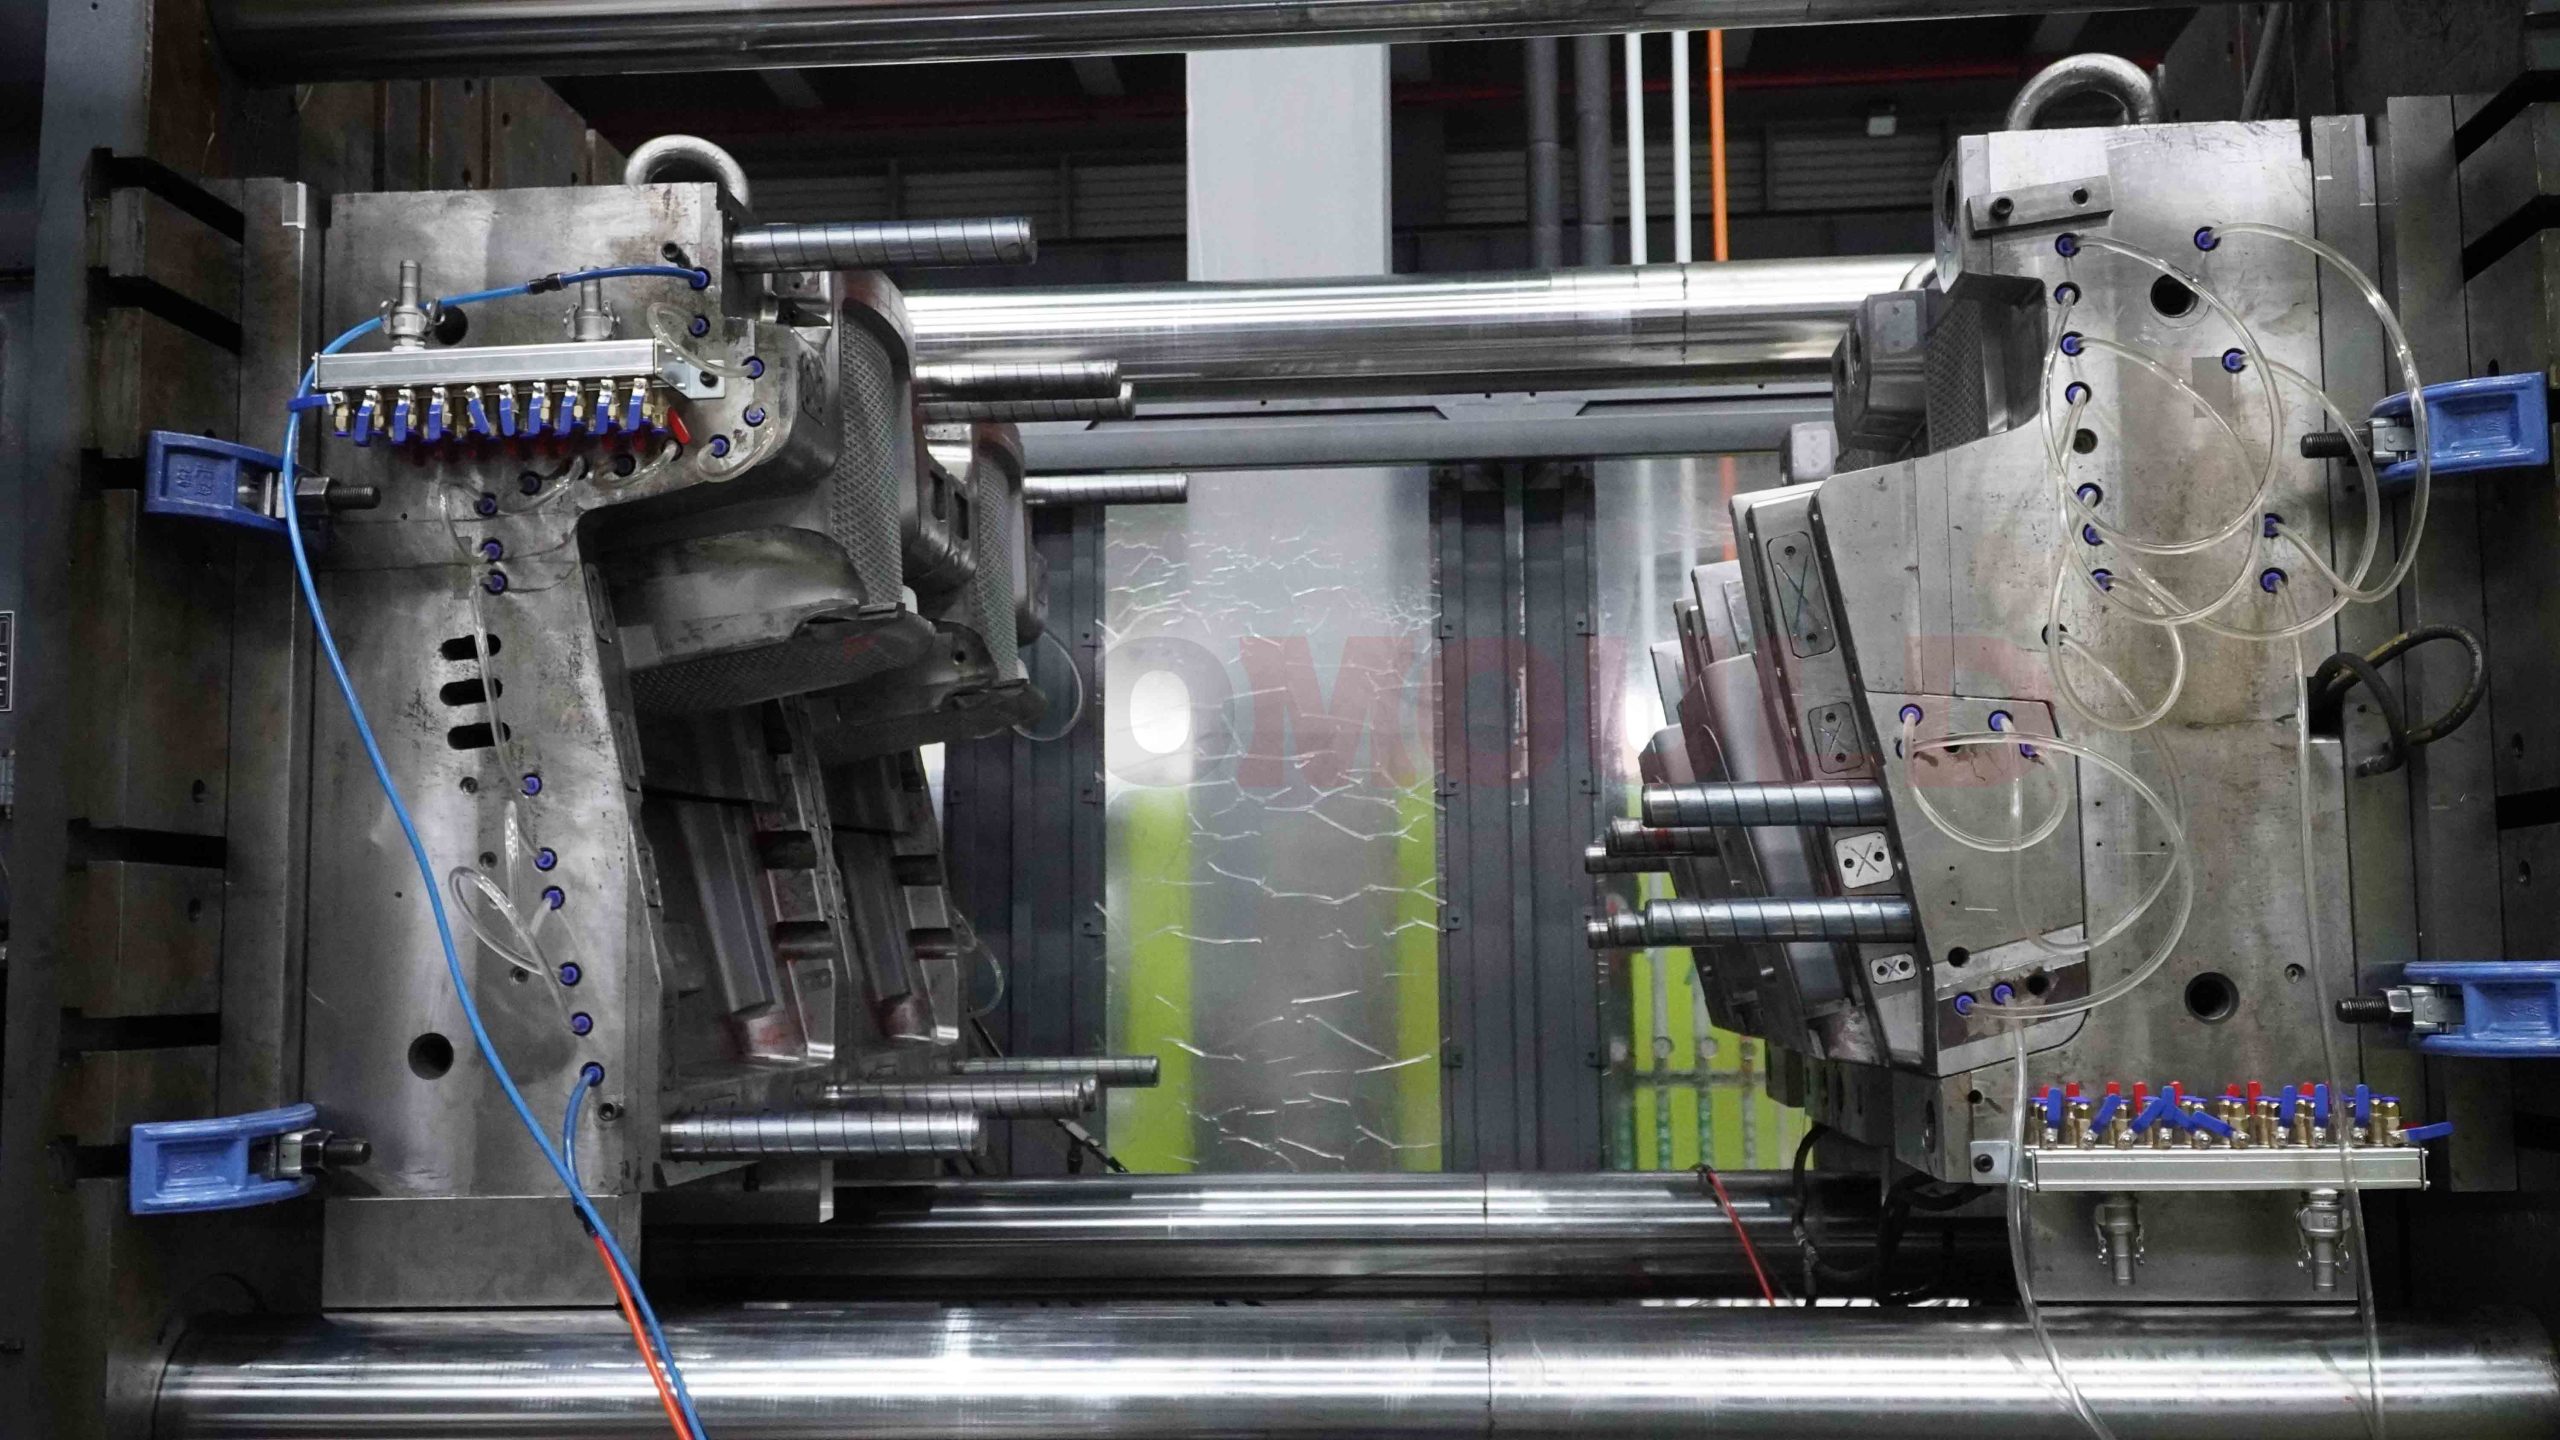
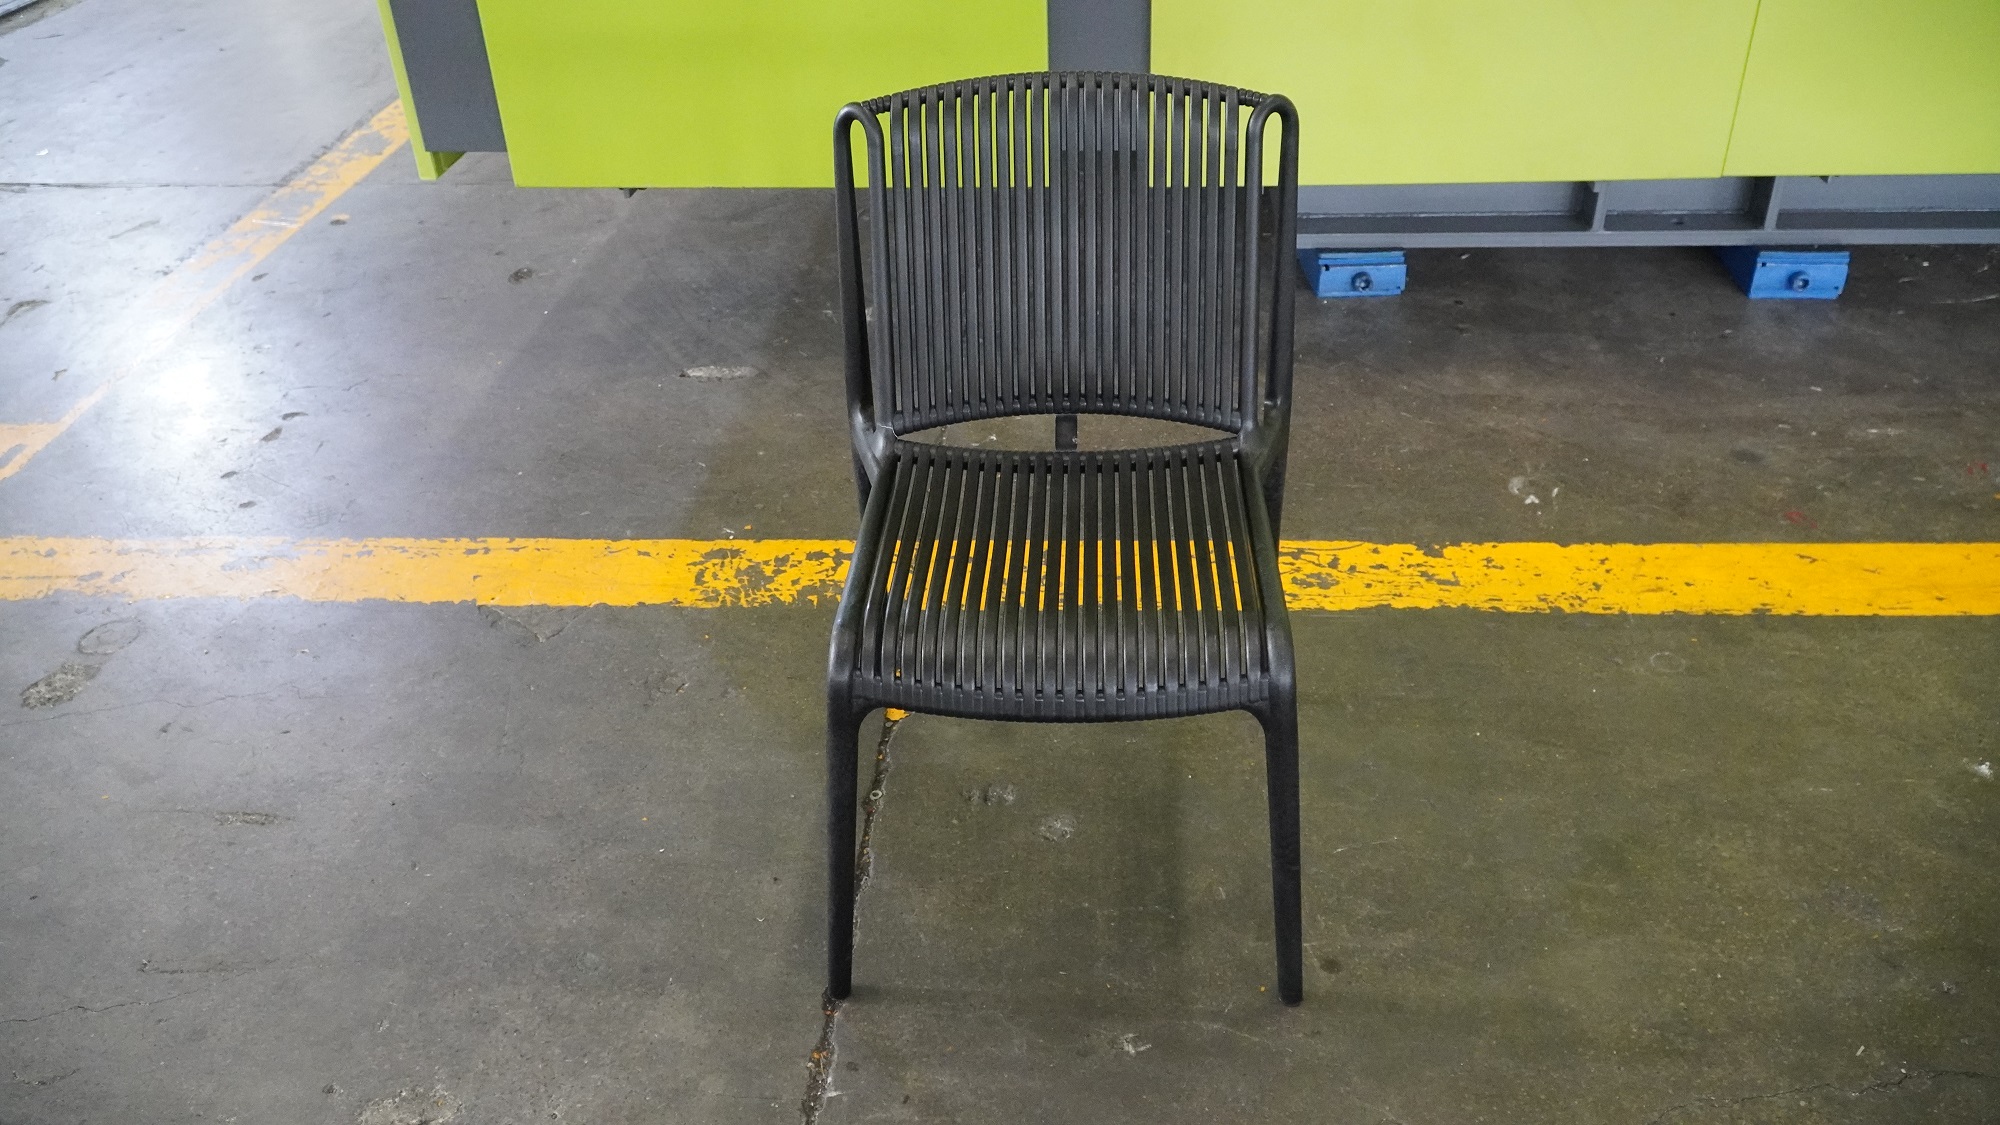
| 模具名称 | 气辅椅模具 | 产品尺寸 | 500mm×550mm×850mm(长×宽×高) |
|---|---|---|---|
| 产品说明 | 气体辅助藤椅 | 型腔数量 | 1 个空腔 |
| 模具外形尺寸 | 1400毫米×900毫米×850毫米 | 兼容注塑机吨位 | DKM-1150Ton(1150T锁模力) |
| 主模具钢 | 2738H(预硬塑料模具钢,高抛光性和耐腐蚀性) | 注射系统 | Yudo热流道系统(快速换色和压力平衡) |
| 顶出系统 | 顶针 | 周期时间 | 大约。 55秒(根据材质和壁厚微调) |
| 模具设计寿命 | 超过 100 万次循环 | 标准交付周期 | 80个工作日 |
| 核心工艺特点 | 气体辅助注塑、高仿真藤条设计、Mould-Tech纹理、高精度导向 |
气体辅助椅子模具的质量控制要点
为确保每把椅子符合人体工程学强度标准并提供出色的表面光洁度,西诺模具 重点关注以下关键质量控制点:
- 消除气指和银条纹:通过对产品结构进行深入的CAE分析,我们成功消除了指状气痕(气指效应)和不稳定气体前沿造成的流痕,确保产品表面光滑平整。
- 强大的内部气体通道和结构:精确的气道设计是气辅模具的灵魂。西模严格控制气体渗透深度和残余壁厚,确保均匀连续的空心结构。这增强了局部强度,使椅子能够轻松通过靠背严格的4000N负载测试。
- 尺寸和几何精度控制:利用Mouldex3D模流分析预测和补偿翘曲,有效解决收缩不均匀问题具有许多肋的复杂零件。实践证明,科学的注射控制可减少高达45%的尺寸偏差,确保精准贴合和稳定脱模。
- 精确的进气平衡:严格避免气针压缩和脱模过程中可能出现的进气不平衡。释放。平衡的流道和气路,消除了局部收缩、缺射等质量风险,量产良率超过98%。
气体辅助椅子模具的加工要点
模具本身的制造精度和结构创新是完美气辅成型的基础。 西诺模具将先进的制造技术融入到加工过程中:
- 高精度的设备和材料保证:高精度的五轴数控机床确保模具部件的加工误差保持在极小的范围内。选用具有优异耐腐蚀性和抛光性的优质模具钢(如瑞典ASSAB S136、德国1.2344),确保型腔表面光洁度和较长的使用寿命。
- 智能气针和优化的气道:针对椅子形状复杂、不规则的情况,我们采用高精度自清洁气针,并结合后模气针和排气口开关的设计。这有效地防止了排气阶段气针的堵塞,并实现了良好的氮气流引导和密封,减少了维护频率。
- 可互换的插件和高效的集成:高度集成的多插件组合结构,可以快速互换椅背、座椅或纹理。通过单一模架,客户可以灵活生产多种椅子模型或藤条纹理。这显着降低了模具开发成本,并在模具侧实现气体辅助注射和高效产品转换之间的无缝协同。