杯子模具
西诺模具 是世界领先的薄壁注塑模具制造商,在塑料模具领域拥有 20 多年的专业技术一次性杯子模具。针对 PS、PP 和 PET 等食品级透明材料的成型特性,我们的薄壁杯子模具具有独特的独立联锁精密定位结构和共形高效冷却系统。与S136镜面钢和阀门浇口热流道相结合,可以在3.5秒
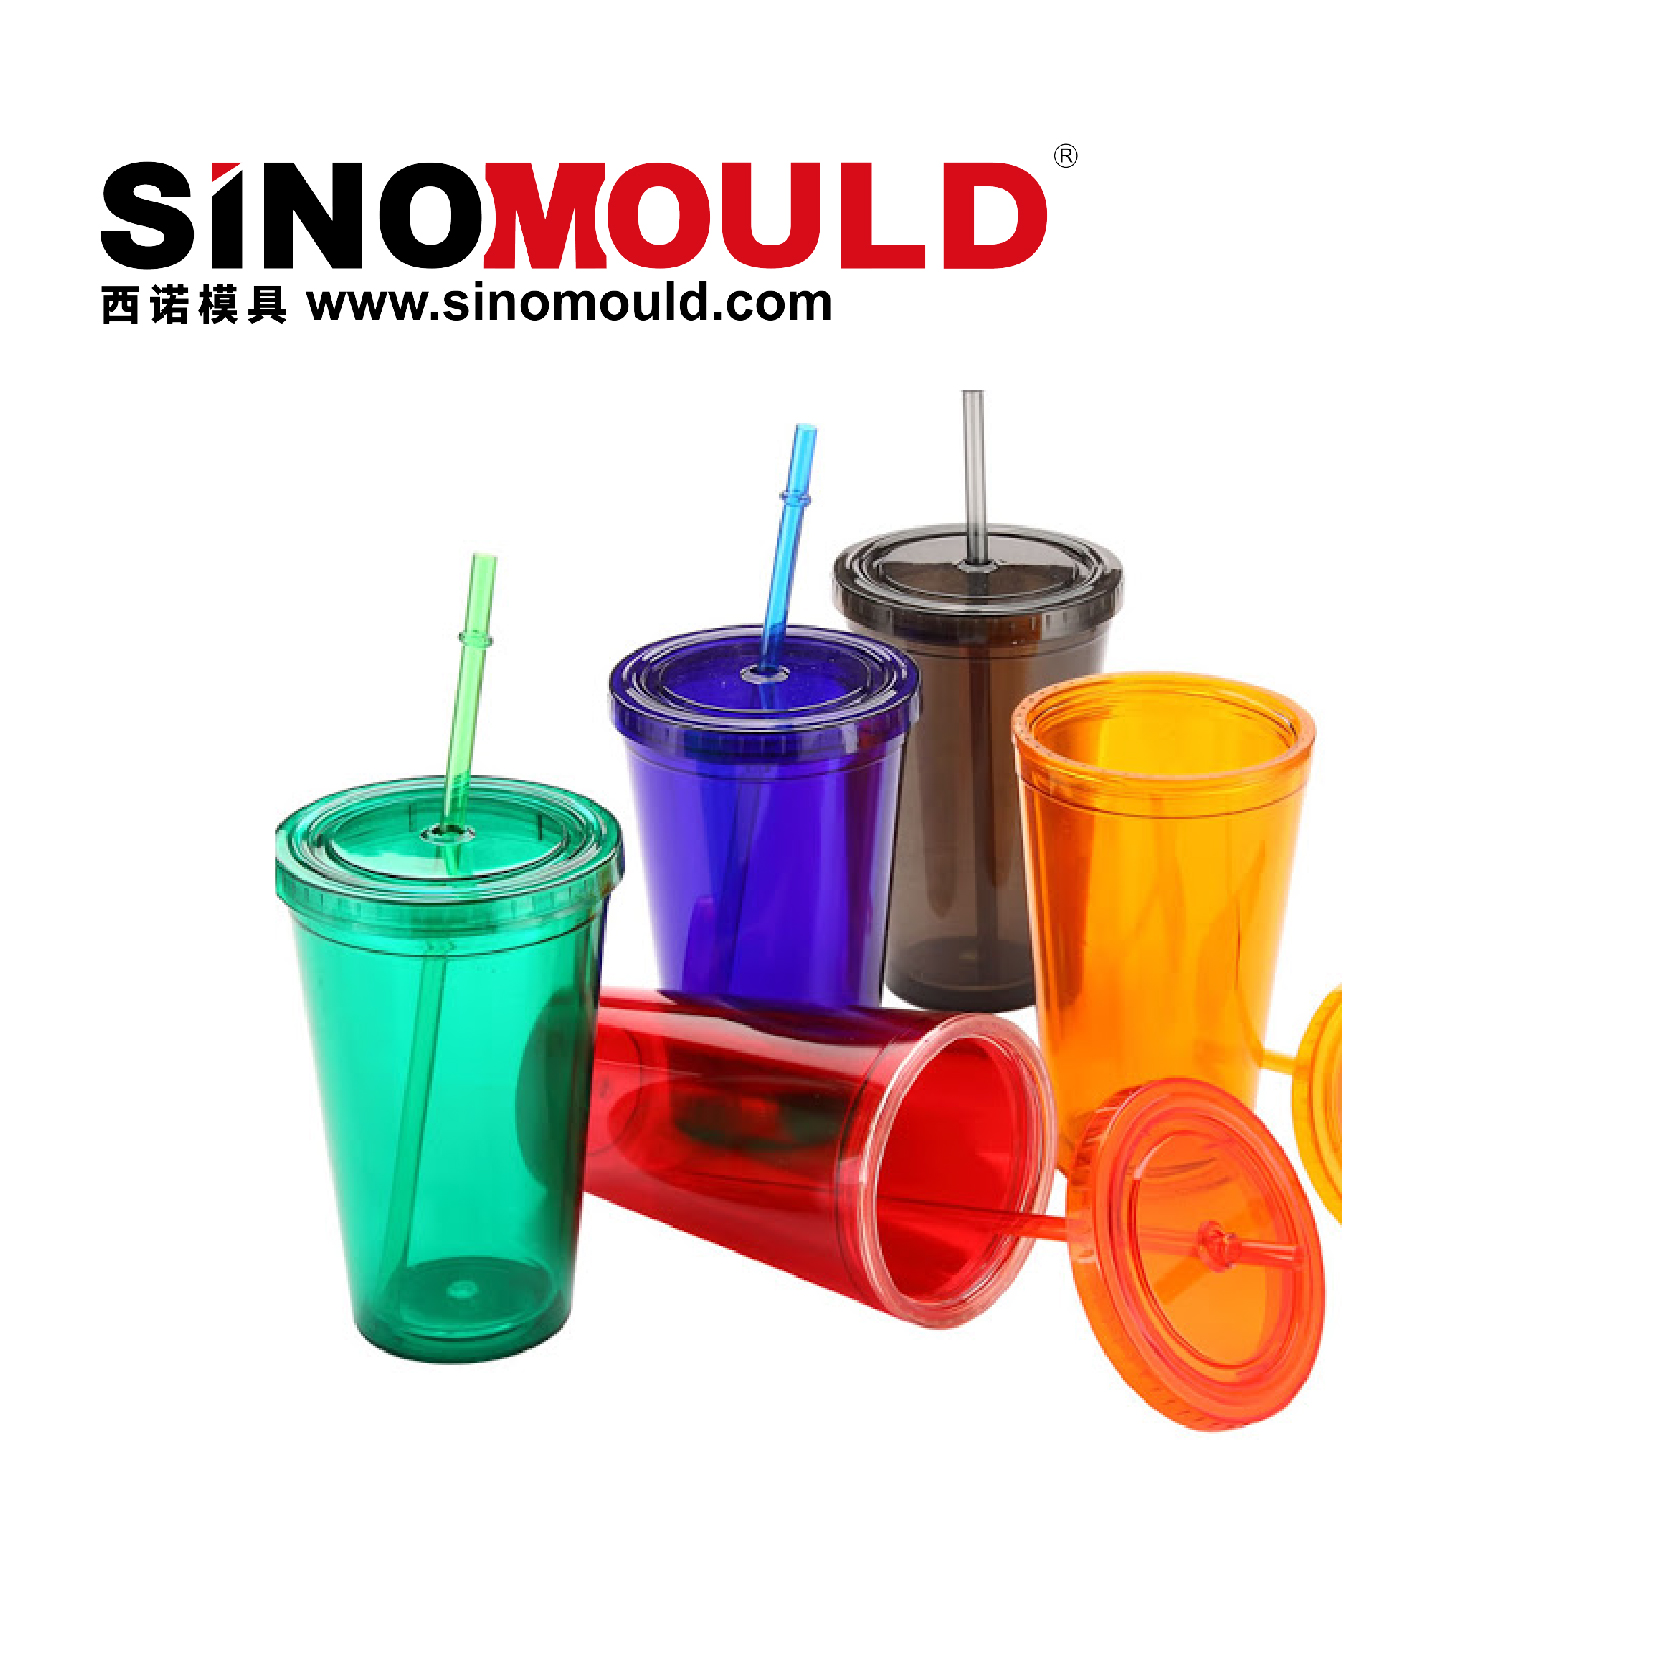
西诺模具 饮料杯模具是以高精度尺寸控制、无浇口残留和全自动空气辅助脱模而闻名。是奶茶市场、航空杯、一次性快消品包装行业的首选模具供应商。
杯子模具规格
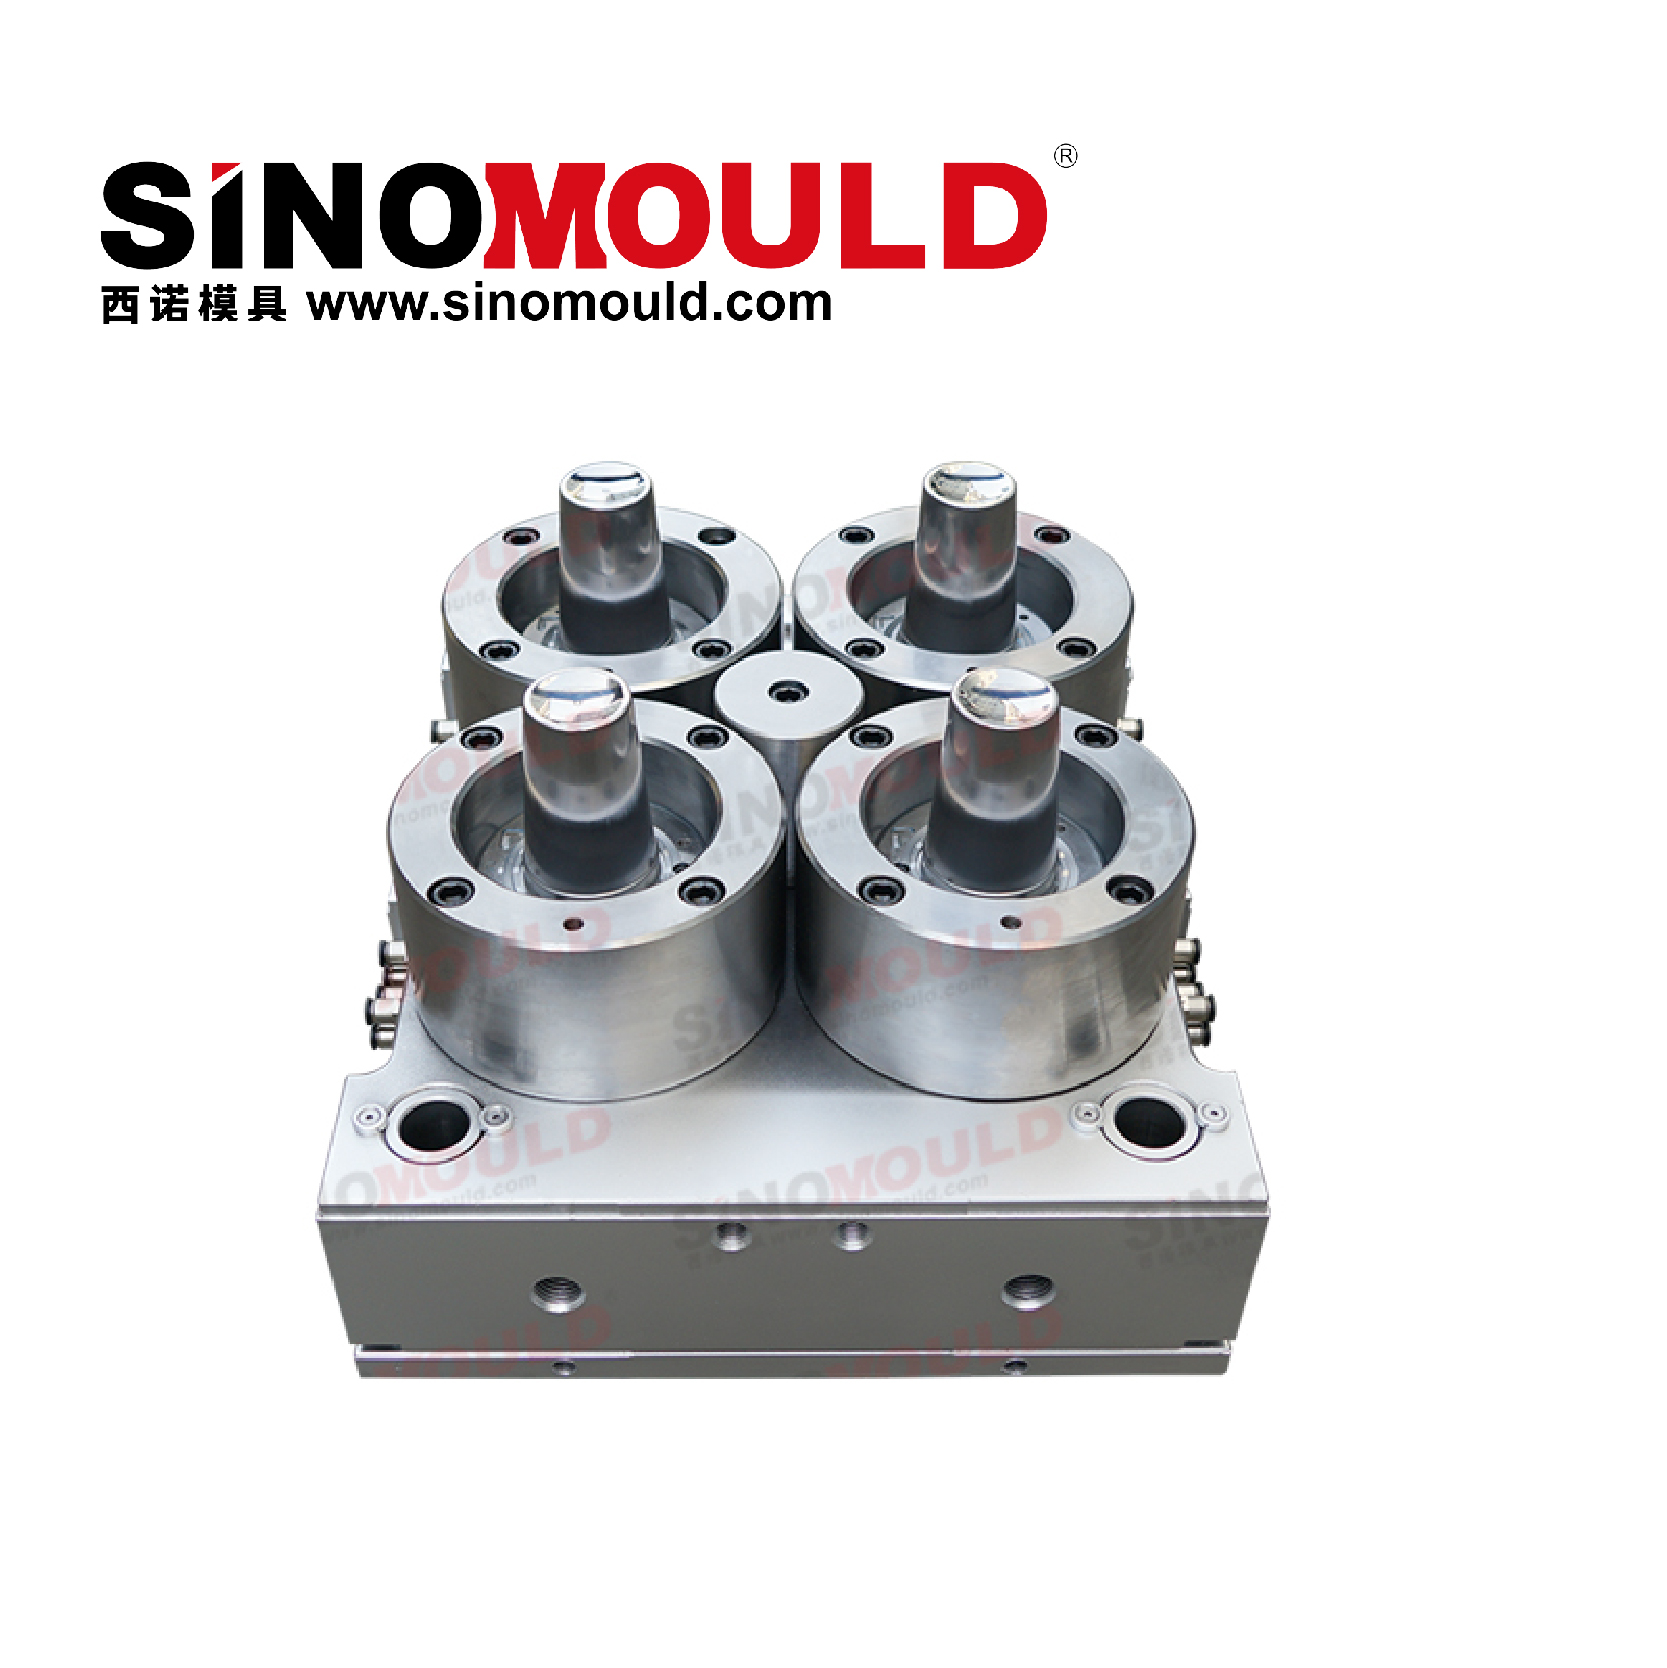
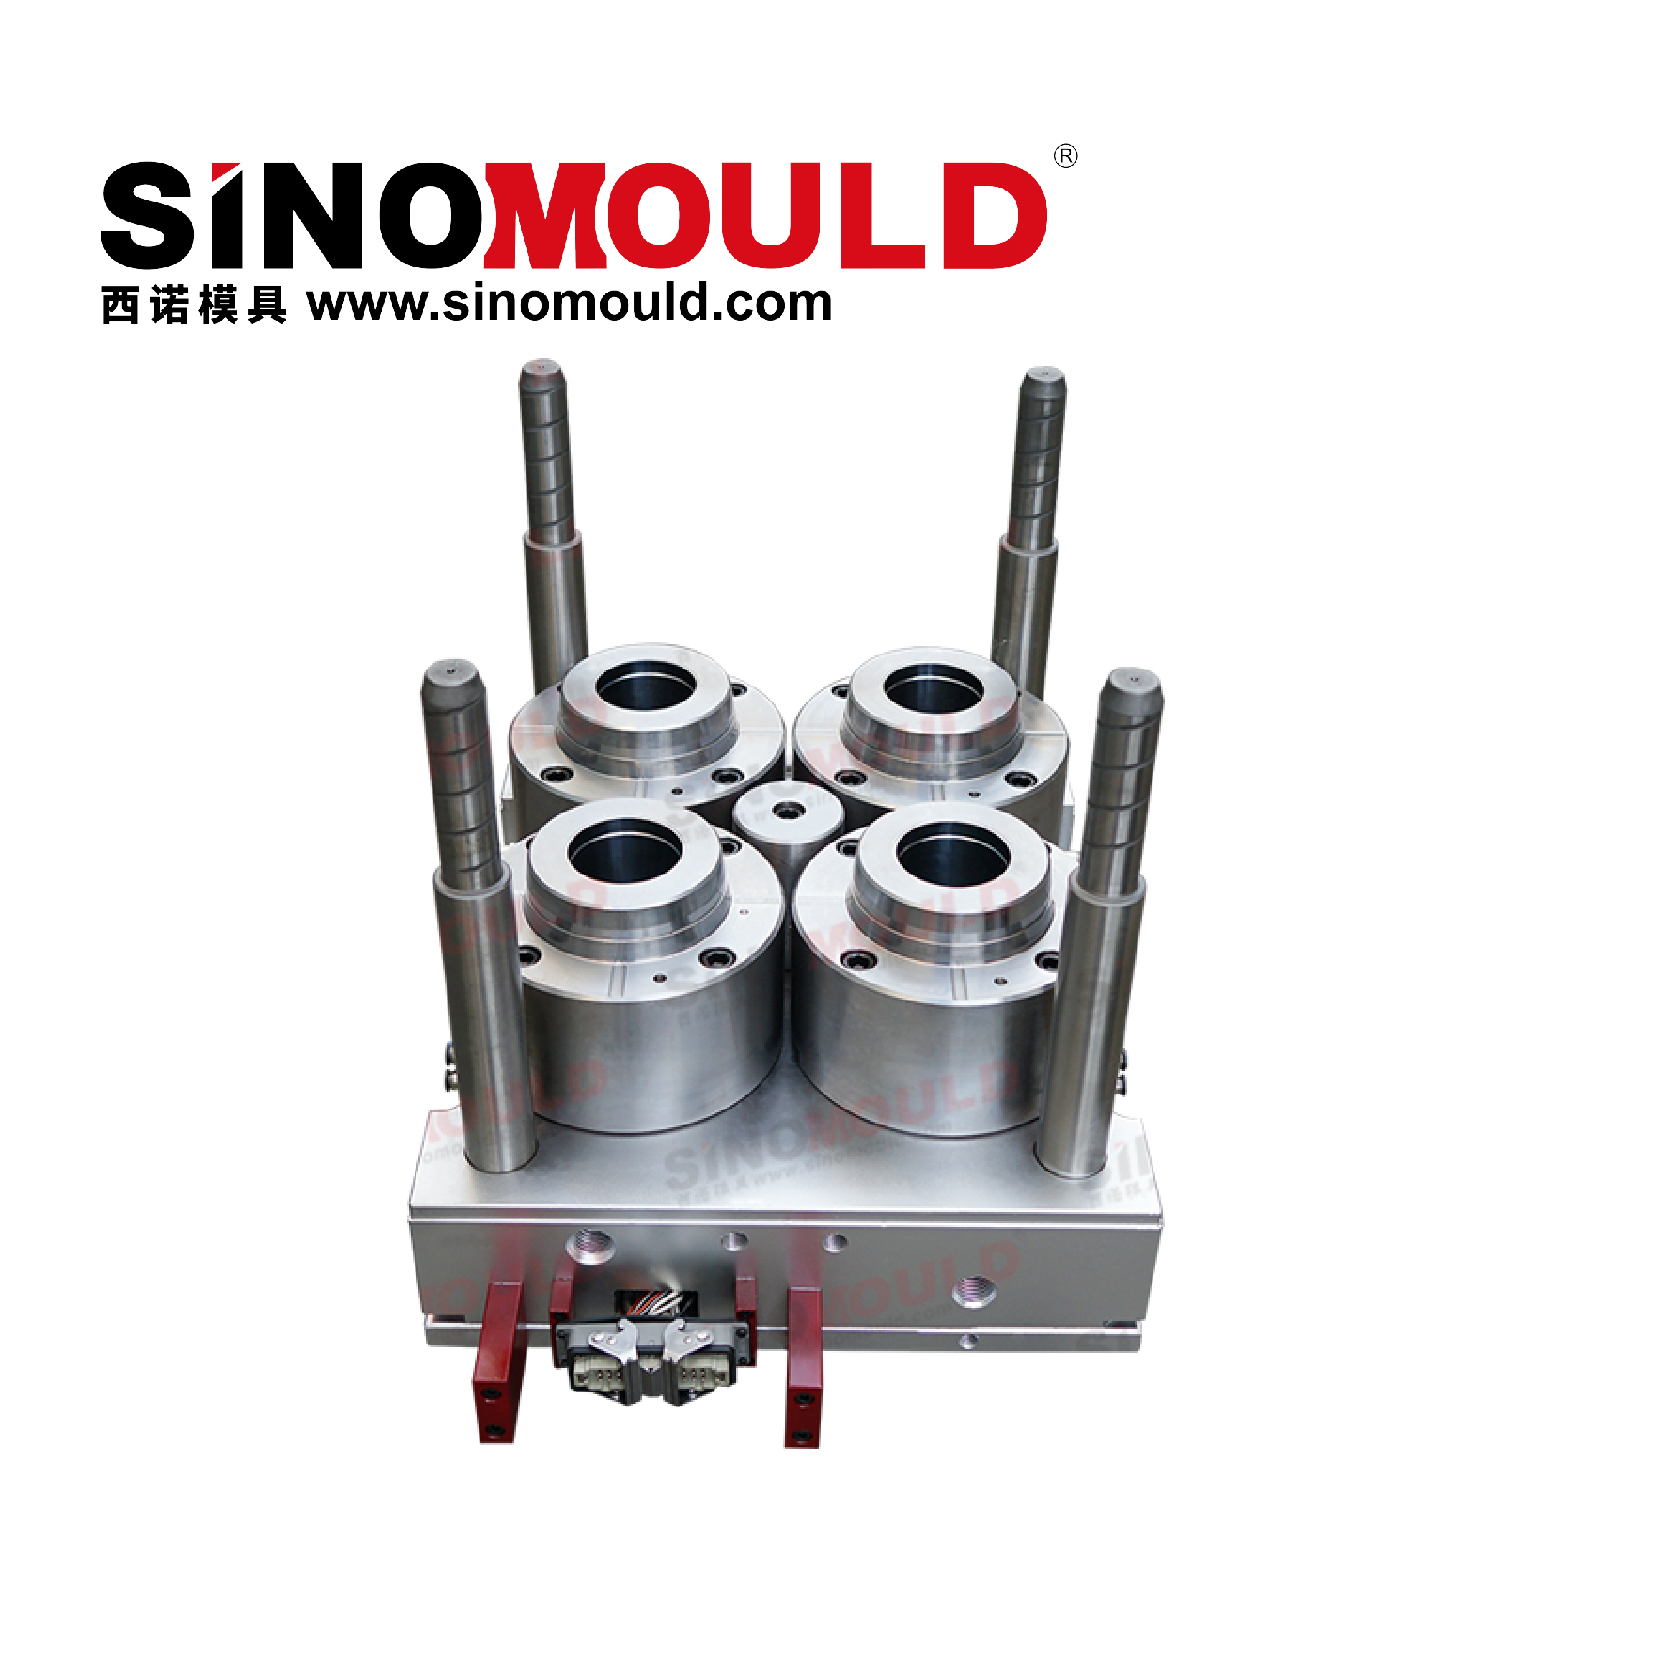
以下是西诺模具高精度核心技术规格PS薄壁杯子模具。该模具针对200HH高速注塑机进行了结构优化,并支持兼容4腔和8腔配置的设计
| 产品尺寸及规格 | 250ml容量/8g PS薄壁杯 | 型腔数量 | 4腔或8腔(可选) |
|---|---|---|---|
| 产品说明 | 一次性透明PS杯(8g) | 兼容注塑机吨位 | DKM-200HH |
| 主模具钢 | S136真空热处理不锈钢 | 注射系统 | Anole 阀控热流道系统 |
| 顶出/脱模系统 | 高压空气脱模 | 周期时间 | 3.5秒 |
| 设计寿命 | 超过 300 万次循环 | 标准交付周期 | 55个工作日 |
| 核心特点 | 独立联锁精密定位、高效冷却回路、A1级镜面抛光 |
杯子模具的质量要点
在杯模具制造中,壁厚的均匀性、透明度的保持、毛边的消除是衡量模具质量的唯一标准。西诺模具通过以下质量控制点,确保每一个模具在出厂时都能实现全自动化高速生产:
- 独立联锁精密定位结构
解决模具常见痛点针对薄壁杯模具中壁厚不均和飞边的问题,西诺模具 在动模和定模上采用了专利的独立圆锥形互锁精确定位结构。在高速低压填充时,这种结构可以抵抗注射压力的横向冲击,保持型芯和型腔之间一致的单边配合间隙为0.01-0.02毫米。这可确保 8g 杯子的壁厚极其均匀,并消除高速成型时的粘连或飞边。
- S136 高光镜面处理和食品级防腐处理
作为食品接触PS杯模具,型腔和型芯均严格按照A1级镜面抛光标准(Ra ≤ 0.025μm)加工A1级镜面抛光标准(Ra ≤ 0.025μm) 。 S136 ESR不锈钢经过真空热处理和深冷应力消除后,硬度稳定在HRC 50左右,表面无针孔、橘皮、抛光痕迹。这不仅保证了PS杯的高透明度和光泽度,而且保证了模具即使在潮湿环境中长期存放也不会生锈或产生黑色沉积物。
- 高效随形冷却水回路系统
型芯和型腔采用致密结构3D随形冷却+挡板式水井作为复合水回路。使用 Moldflow 瞬态冷却分析来优化水孔直径和间距,我们确保杯缘、主体和底部以相同的速率冷却并在超短的 3.5 秒周期内同步收缩。高换热冷却系统有效抑制PS熔体的残余应力,脱模后杯口呈圆形,底部不因真空而变形。
- Anole阀门浇口系统和浇口标记控制
为了满足透明 PS 杯子的高美观要求,我们使用 Anole 阀控喷嘴。阀针动作极快,关闭紧密,可产生干净的浇口断裂,直径稳定为 1.0-1.5 毫米,并且没有白环光环或拉丝。精心设计的热流道温度控制曲线可消除 8 腔填充过程中 PS 熔体的停滞和降解,确保每个杯子具有一致的透明度和颜色。
杯模具加工要点
能够运行 3.5 秒周期的杯子模具在制造过程中需要微米级的精度。西诺模具的杯模加工工艺主要集中在以下几个关键点:
- 坐标磨削(JG)和锥形互锁的精密磨削
作为互锁结构、型腔和型芯镶件的固定孔以及锥形锁紧块均采用高精度坐标磨床加工而成。这确保了 4/8 腔体之间一致的刀片互换性以及超过 90% 的锥形表面接触面积(经红色染料接触测试验证)。精确的锥形配合是无毛边高光杯子模具的加工基础。
- 集成高速铣削和镜面抛光工艺
杯子的曲面机身采用5轴高速加工中心铣削至Ra ≤ 0.4μm,大大缩短后续抛光时间。抛光车间严格遵循12步手工抛光流程从粗石到钻石膏,针对S136不锈钢的特性量身定制。最终的显微检查确认不存在任何精细加工痕迹,确保 PS 熔体在超快速填充过程中不会产生剪切引起的加热或划痕。
- 空气通道精密深孔钻孔和微电火花加工
对于空气辅助脱模,我们使用数控深孔钻来加工空气通道和微放电加工在核心表面上创建排气孔。精确控制孔的尺寸和分布可确保压缩空气脉冲均匀地作用于内杯表面,轻轻地将杯子“提起”出来。这完全取代了顶针,消除了杯子表面上的任何顶出痕迹。
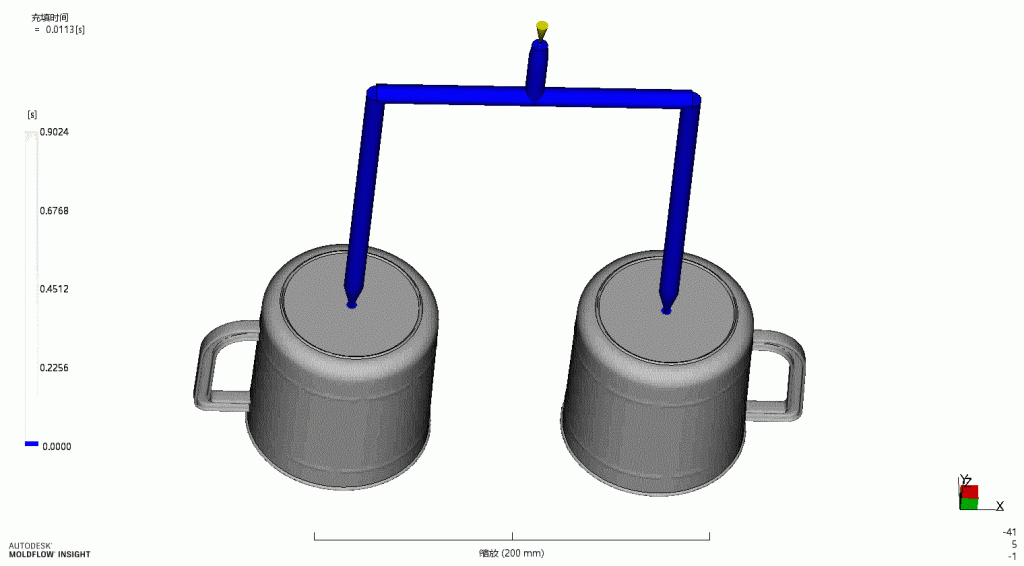
杯子模具的模流分析
杯模测试视频
西诺模具提供专业定制PS/PP/PET薄壁杯子模具解决方案,专注于多腔、高光、超薄壁容器模具开发。如果您需要根据您的杯子重量和产能提供具体的技术方案和报价,请随时联系我们的一次性容器模具专家团队。