托盘周转箱模具
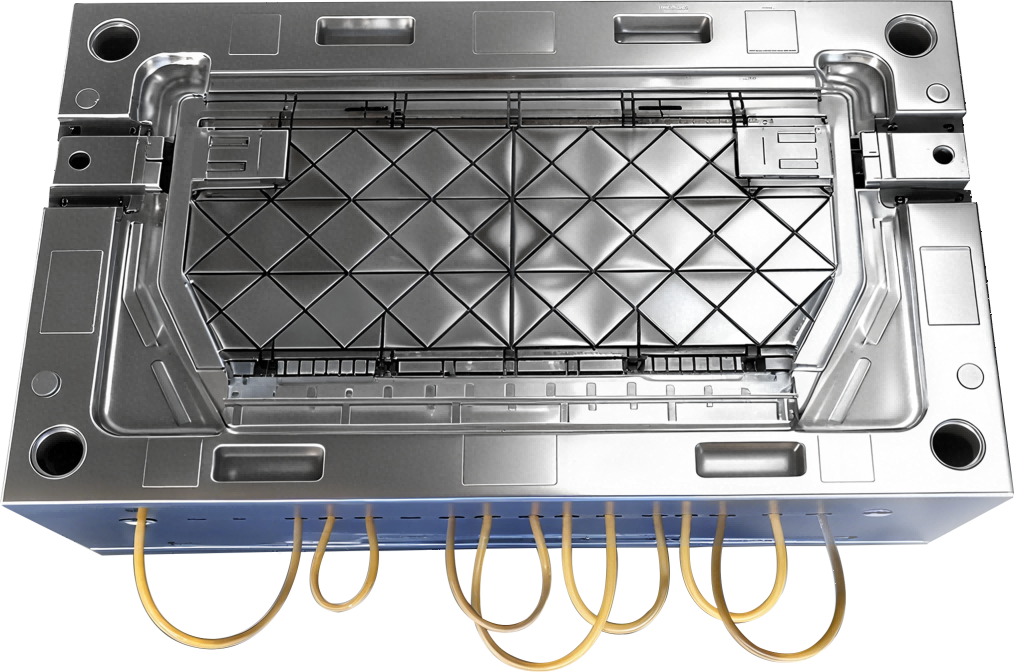
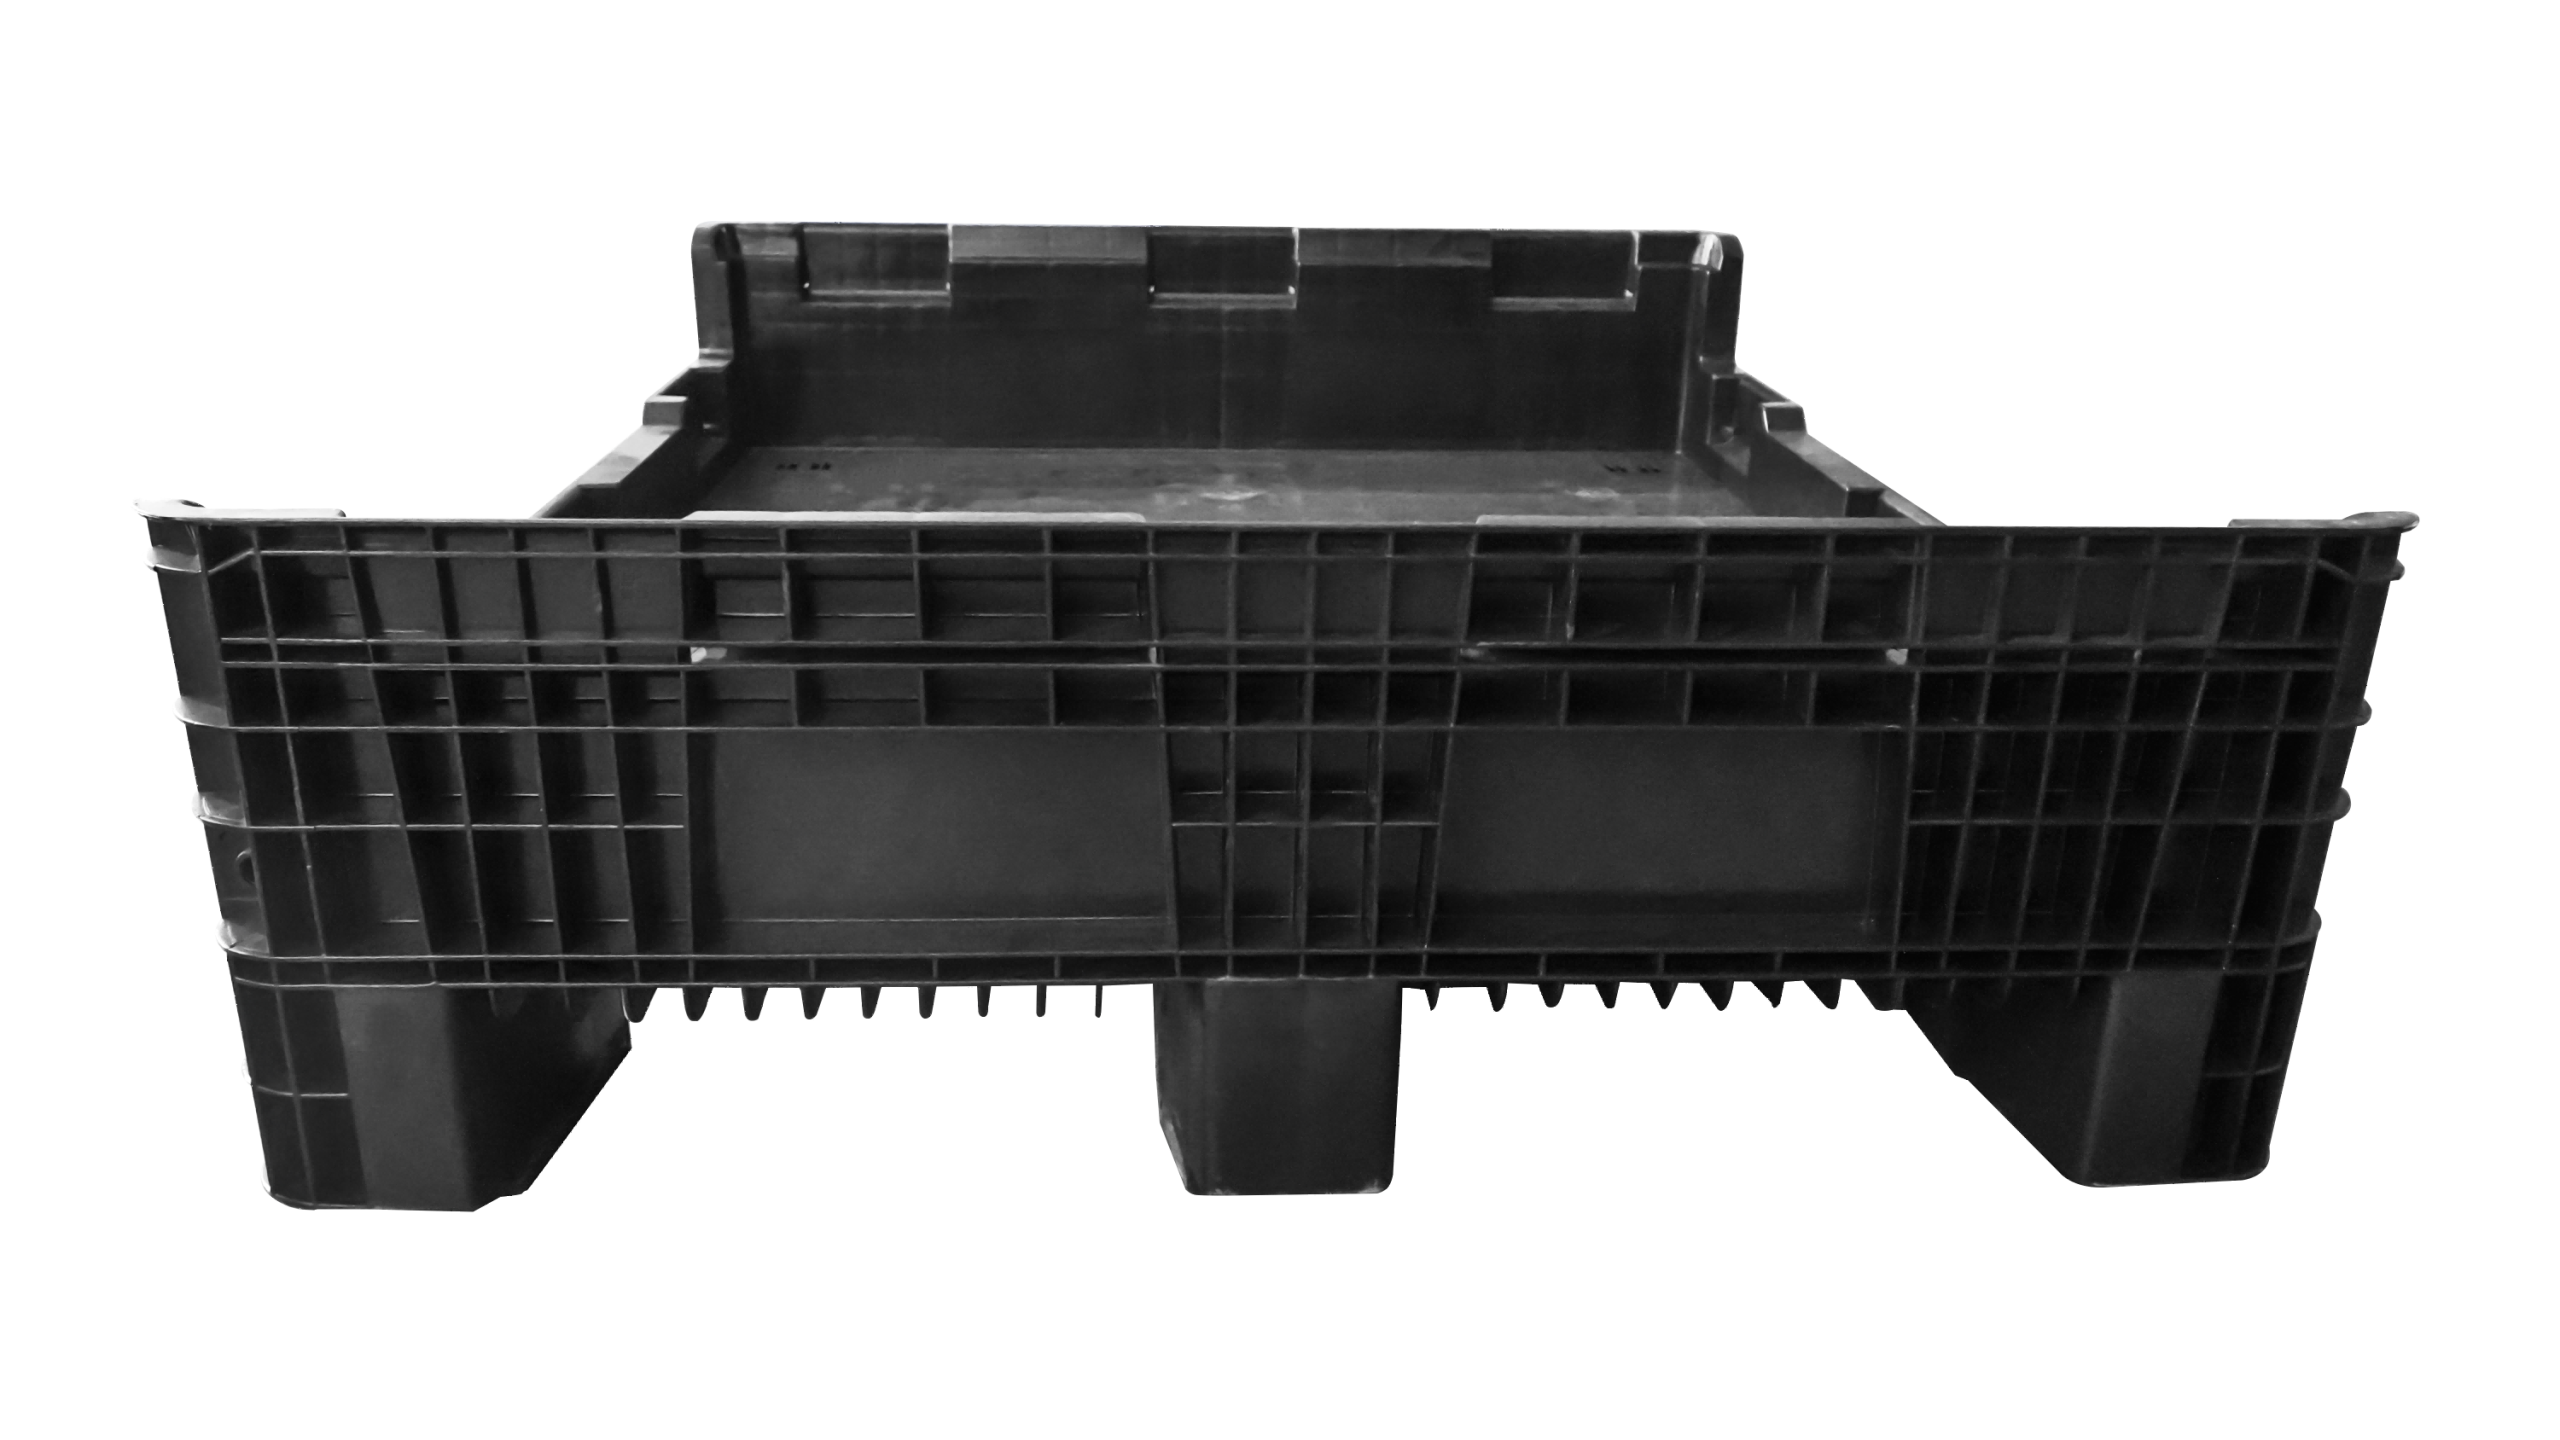
西诺模具是大型工业托盘周转箱模具的专业制造商,服务于全球物流仓储行业的领先企业。
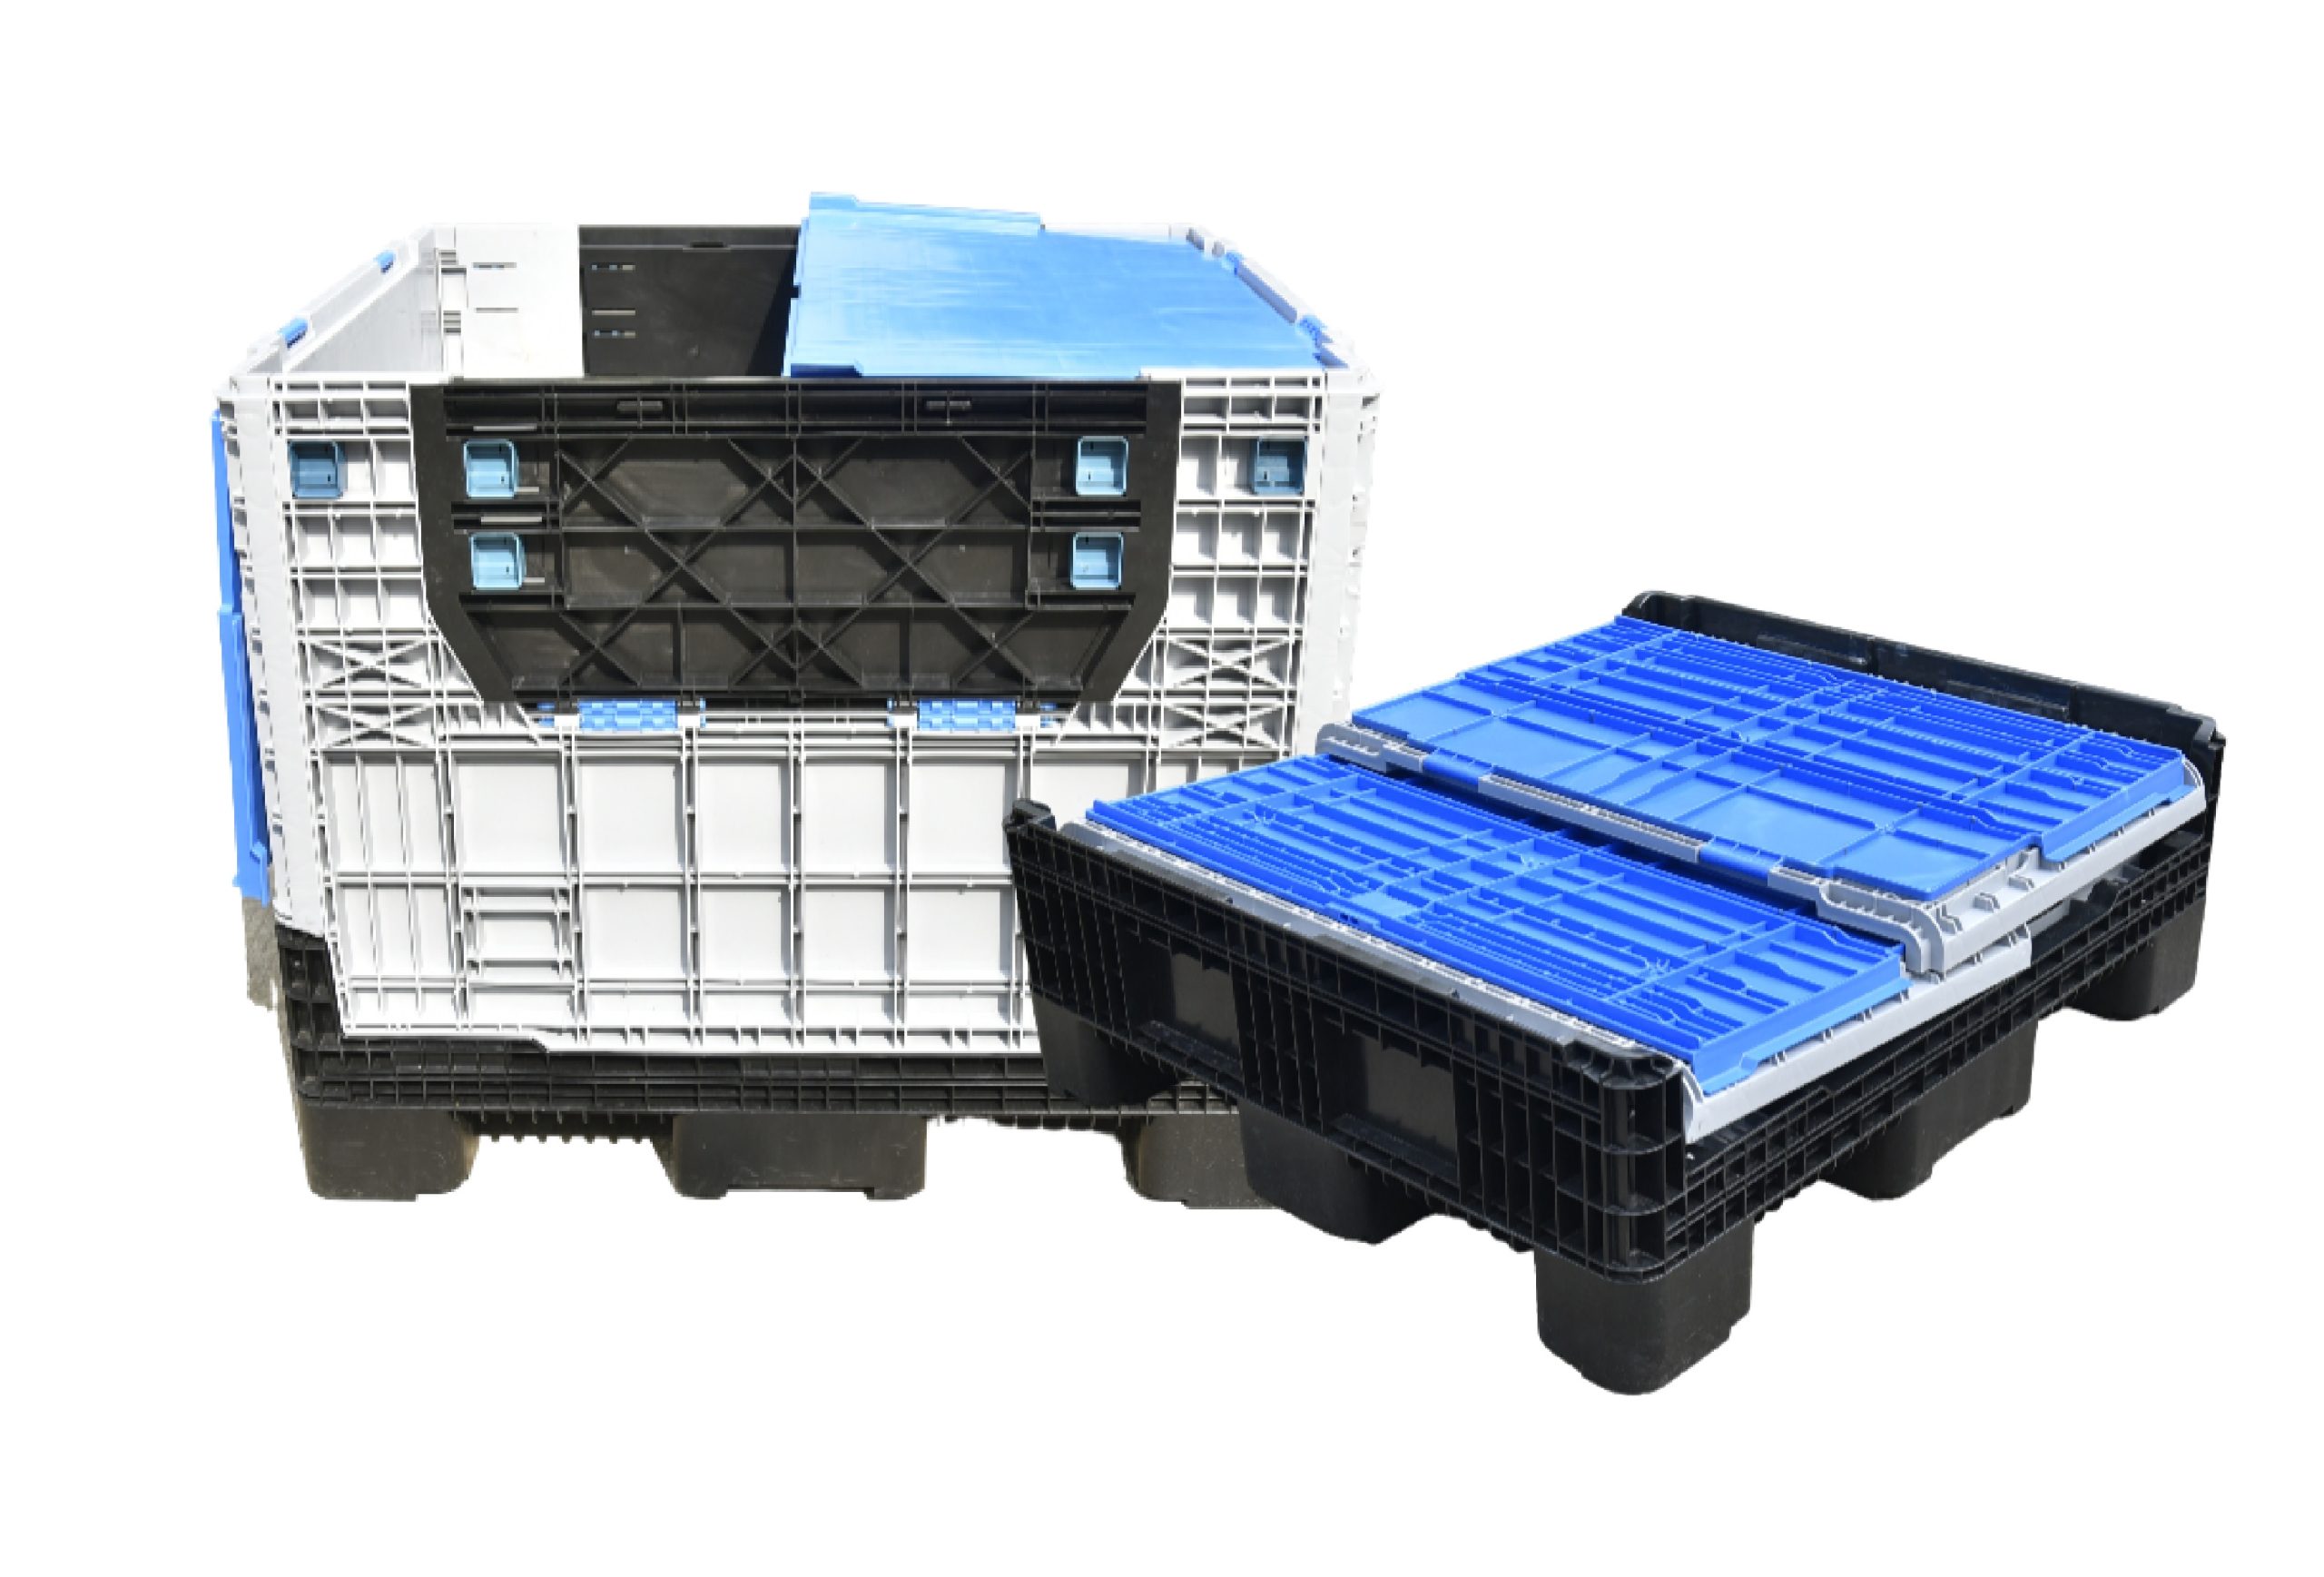
从物流可回收周转箱到欧式托盘箱,我们的大型塑件模具帮助客户实现大批量生产由于使用寿命长和生产效率高,每个零件的成本更低。
托盘周转箱模具规格
模具名称 | 托盘容器模具 | 注射系统 | 多滴阀门浇口热流道系统(有效消除大型零件上的焊缝) |
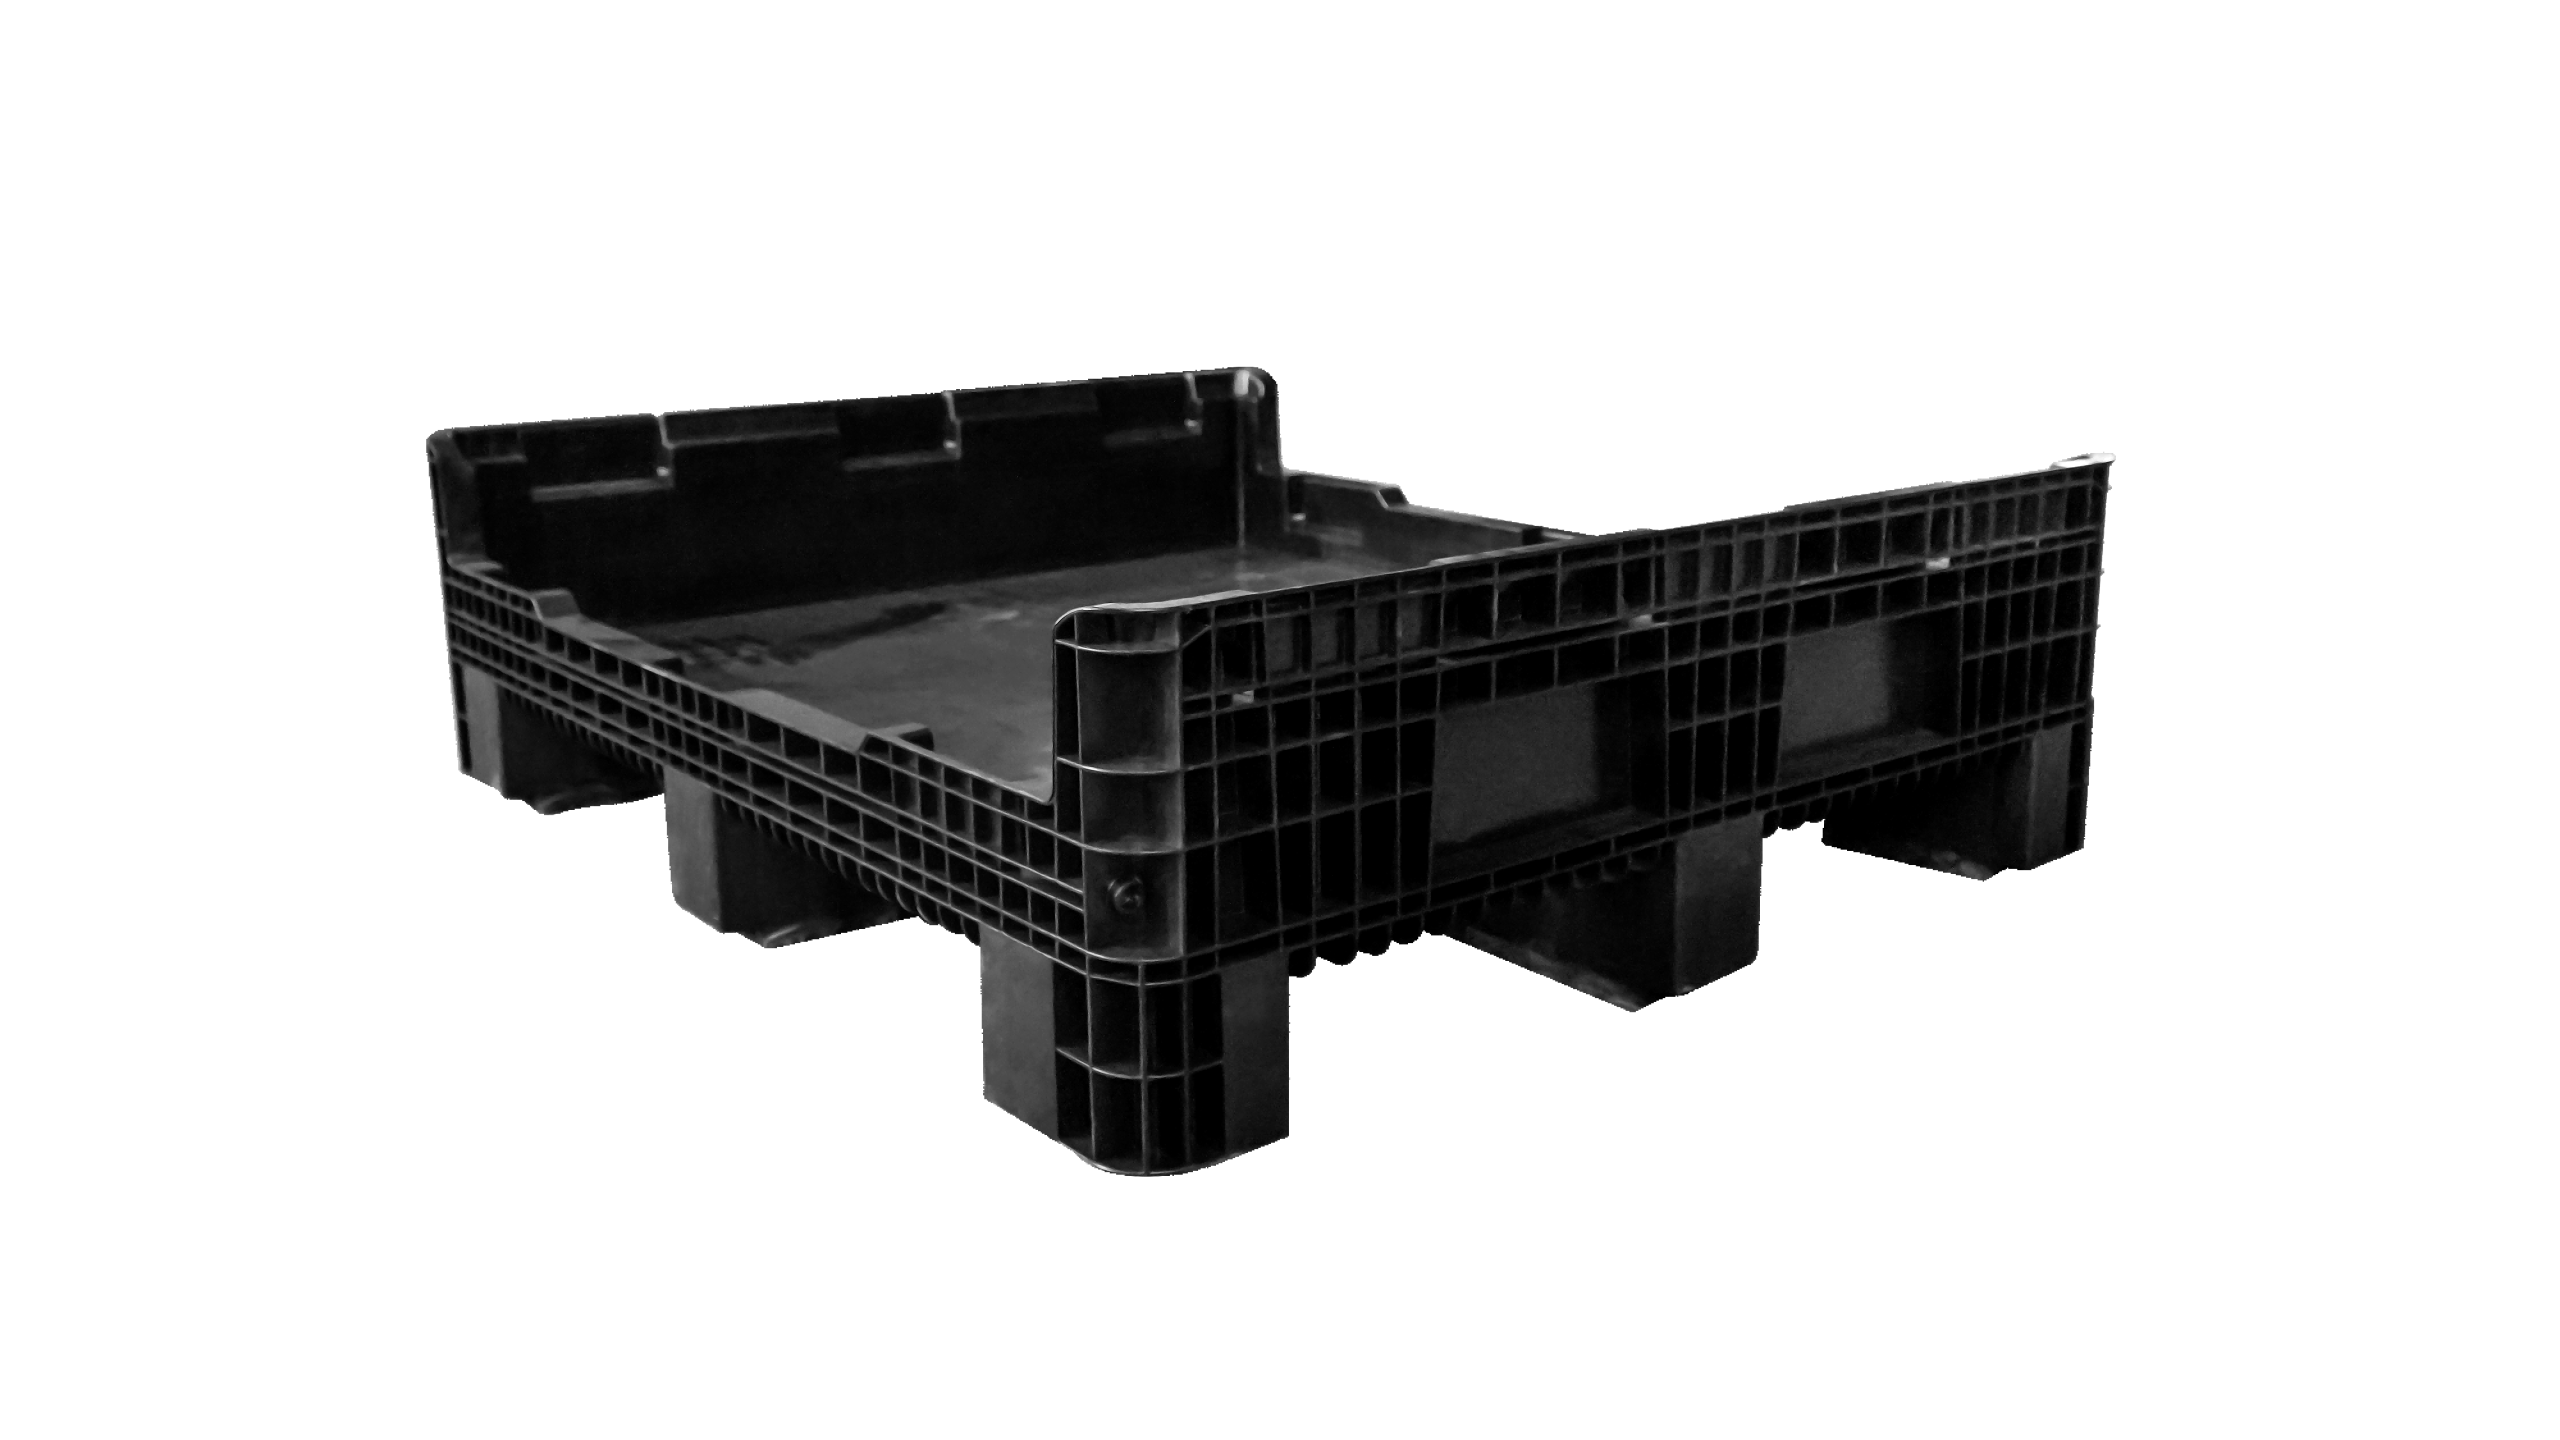
产品尺寸 | 1200mm × 1000mm × 150mm(长×宽×高) | 弹出系统 | 组合顶针和平顶顶出系统 |
型腔数量 | 1个型腔(单型腔大型模具) | 周期时间 | 85秒(包括包装、冷却和成型)打开/关闭) |
模具整体尺寸 | 1950mm × 1650mm × 850mm | 模具设计寿命 | 超过 100 万次循环 |
兼容注塑机吨位 | DKM 2800吨(2800T锁模力) | 标准交付周期 | 85个工作日 |
主模具钢 | 718H(预硬塑料模具钢,优异的抛光性和耐磨性) | 核心特性 | 高效85秒循环、高强重比、长寿命量产设计 |
托盘周转箱模具质量要点
托盘周转箱模具体积庞大,结构复杂,对注塑工艺窗口的稳定性和模具本身的刚性要求极高。 西诺模具重点关注以下关键质量点:
- 718H高刚性模架和零变形设计
用于U型盒1200mm跨度,西诺模具在动、静板上采用加厚718H预硬钢,并结合CAE结构应力分析。通过增加后支撑筋和加厚的夹槽,保压/保压阶段的模具变形严格控制在0.05mm以内。这从根本上消除了弹性模具变形引起的壁厚变化、飞边和针孔错位。
- 多点顺序热流道焊缝控制
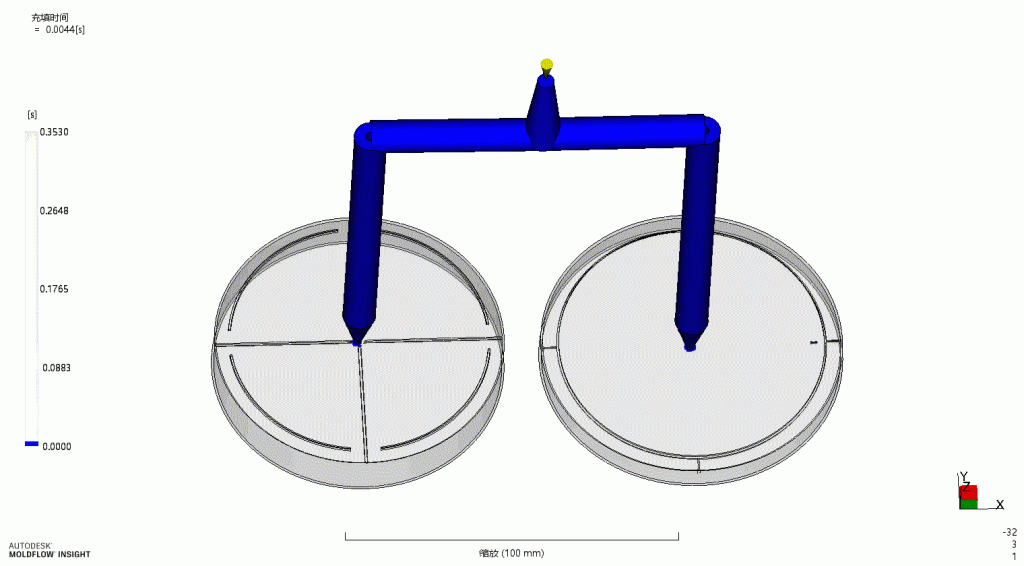
大托盘板条箱通常具有多个孔和交叉的肋结构。我们使用 Moldflow 分析来精确设置多点阀浇口热流道的打开顺序。通过先进的顺序注射技术,多个熔体前沿的交汇点被推至无应力和不可见区域。这使得托盘箱能够在 2800 吨机器上以低压轻轻填充,完全消除冷渣痕迹和与焊缝相关的强度风险。
- 大型零件冷却效率和收缩控制
对于厚壁部分,在型芯和型腔内部设计了复杂的随形冷却和挡板型水回路。高压模具温度控制器提供动态热平衡控制,确保板条箱整个 1200 毫米长度上的冷却速率一致,并将整体收缩率控制在极其严格的公差范围内。这可确保成品托盘箱顺利堆叠、平放在底部且不翘曲。
- 平衡双动作顶出和强制脱模可靠性
托盘箱通常很深并且有多个底切。 西诺模具 采用复合顶出系统,结合了直顶杆、斜顶杆和顶杆。通过精确计算脱模力,合理定位顶出元件,采用液压同步油缸保证顶出板绝对平行运动,有效解决顶出痕迹、顶出不完全、甚至脱模失败等问题,保证连续生产的顺利进行。
托盘周转箱模具加工要点
制造数十吨重的托盘周转箱模具,是对大型设备加工精度和钳工技能的终极考验。 西诺模具的制造工艺如下:
- 大型龙门和卧式数控深孔钻
在1950mm长跨度板材上,大型数控龙门铣床对参考表面和型腔槽进行集成粗加工和精加工,确保平面度和垂直度。深孔钻削可在整个板厚上产生较长的随形冷却通道,内壁光滑,为高效 85 秒循环奠定热交换基础。
- 5 轴角部清洁和精密电极 EDM
复杂的肋骨网络和托盘箱的精细细节均由 5 轴高速加工中心直接铣削而成。对于尖角、深窄槽以及其他工具无法完全到达的区域,采用定制石墨电极进行电火花边角清洁。借助轨道 EDM 技术,所有成型表面无缝融合,实现极高的表面精度和刀片互换性。
- 大型模架精密装配和红色染料定位
钳工装配期间阶段,经验丰富的西诺模具模具技术人员在关键配合表面(例如分型线、滑块和楔块)上进行手动红染点胶,确保接触面积超过90%。所有导销、衬套和精密锥形锁块均使用激光干涉仪校准平行度。这种精确的配合直接保证了托盘箱模具在2800吨压力下不会飞边或漏料。
- 全条件动态模具试用和交钥匙服务
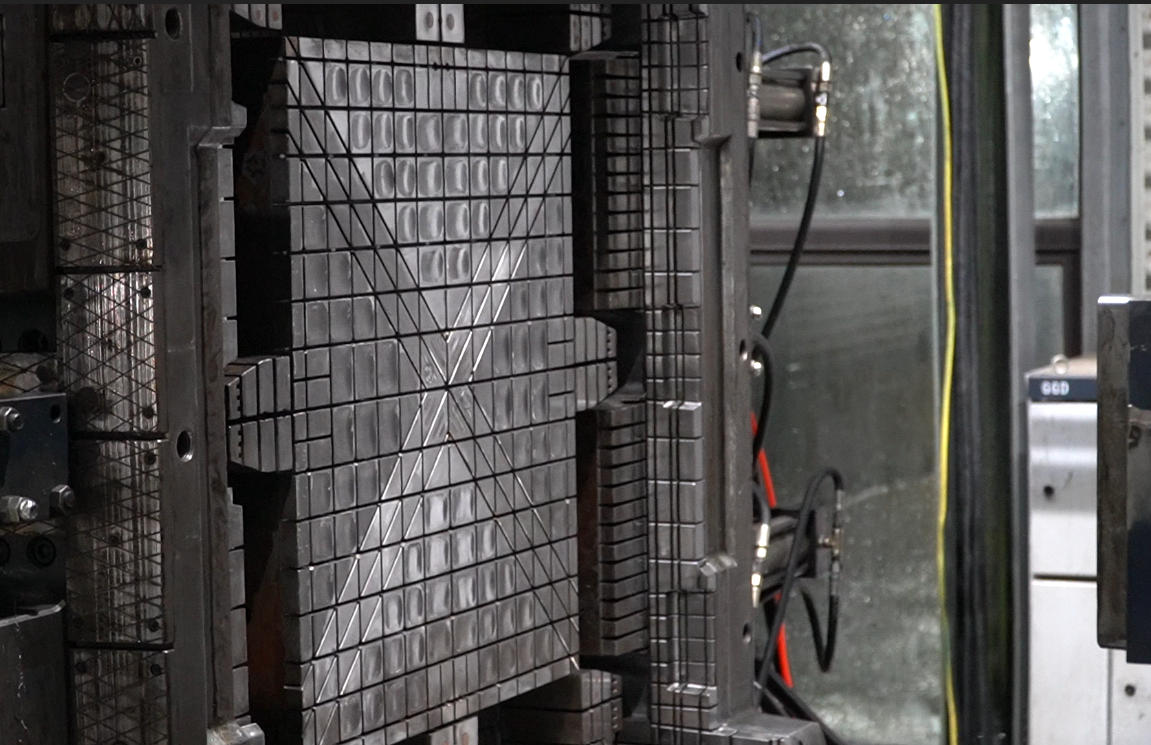
模具制造完成后,在内部或客户现场的 2800 吨注塑机上使用实际原材料进行全自动连续试运行。关键测试包括液压顶出平衡、顺序气门正时和 85 秒循环稳定性。我们提供完整的工艺参数包和交钥匙服务,确保托盘周转箱模具到达客户工厂后即可立即进行无人值守、高效生产。
托盘周转箱模具的模流分析
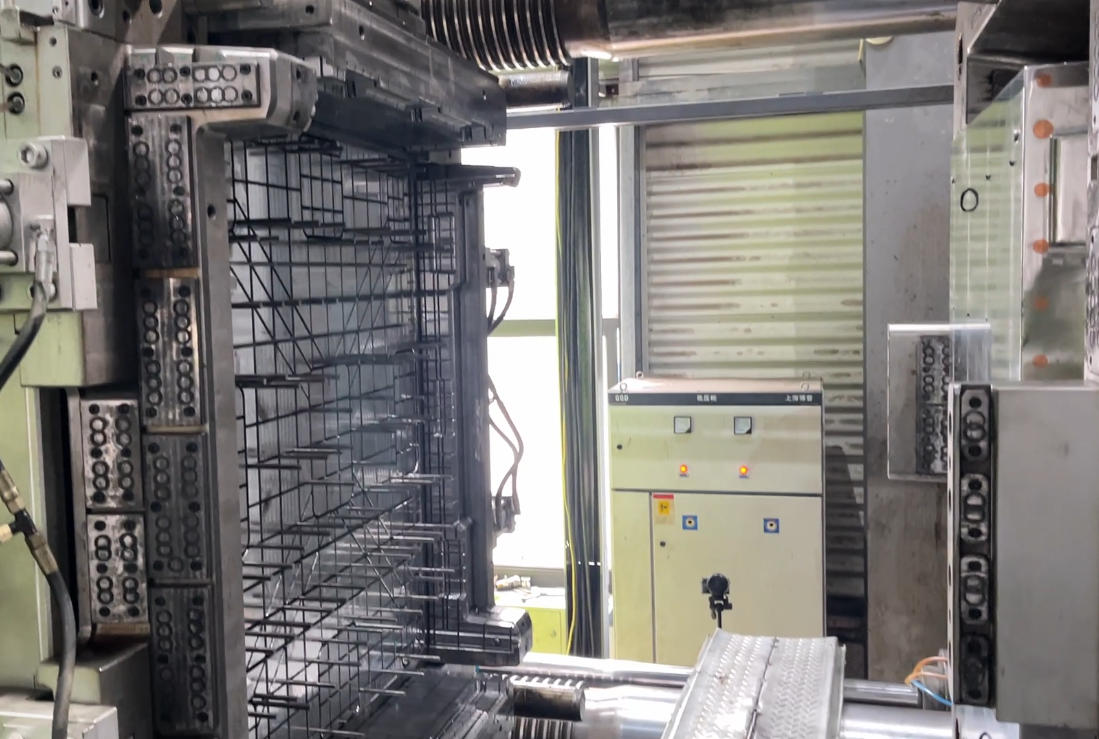
托盘周转箱模具测试视频
如果您需要模具设计方案和特定板条箱尺寸的详细报价,请随时与我们联系。