管件模具

管道配件是管道、排水和工业管道系统中的重要组件。从居民供水到市政基础设施,配件质量直接影响系统可靠性。 Sino Mold 将超过 26 年的注塑专业知识引入管件模具制造领域,为 PPR、PVC 和更广泛的应用提供高精度、高效率的模具,所有这些均针对与 DKM 注塑机的无缝集成进行了优化。

标准管件模具详情

模具型腔钢材718H预硬推荐注塑机德克玛250T-350T+
模芯钢 718H预硬钢 树脂微流融装置 PPR 0.2-0.4 g/10min,PVC 应要求提供
模架标准/钢材 标准底座,P20/718H 顶出系统 伺服拧螺丝+平衡顶出
滑块、镶件、斜顶钢材 抽芯(应要求提供套筒配件) 注塑工艺 多级注射+模温控制
钢材概要 718H (HRC 32-36) + BeCu 刀片(冷却区) 腔数 8-24 腔(取决于零件尺寸)
注塑周期时间 35-75秒(典型) 热流道类型 冷流道或热流道(根据要求)
模具制造交付周期 12-16周 模具寿命 1,000,000 次循环

管件模具质量要点

  • 尺寸一致性:所有型腔(8-24个型腔)保持相同的几何形状;密封直径公差 ±0.05mm 确保无泄漏装配。
  • 高冷却效率:随形冷却通道 + 厚壁弯头和插座处的铍铜嵌件可大大缩短循环时间和内部空间
  • 可靠脱模:伺服驱动的旋松系统具有平衡的顶出布局,可确保螺纹和底切的无损坏、无痕迹释放。
  • 耐腐蚀、耐用:718H预硬钢,表面处理,适合长期PPR/PVC生产; 100万次模具寿命。

管件模具精密加工亮点

  • 多腔高精度:高速CNC加工中心确保所有腔体完全相同;位置公差≤0.01mm。
  • 随形冷却加工:5轴加工或3D打印随形通道,加上用于BeCu刀片的精密EDM
  • 旋开系统组件:精密齿轮和伺服驱动机构确保平稳、同步旋开。
  • 严格检查:海克斯康三坐标测量机验证每个型腔的关键尺寸;密封面轮廓公差±0.02mm。

管件模具的模流分析

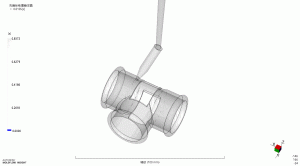
典型 PPR 管件的模流模拟:

  • 填充平衡:各型腔的填充时间差 <0.2 秒;
  • 熔接线位置:控制远离密封面;
  • 冷却优化后:翘曲符合ISO标准;
  • 锁模力预测:与DKM注塑机完美匹配。

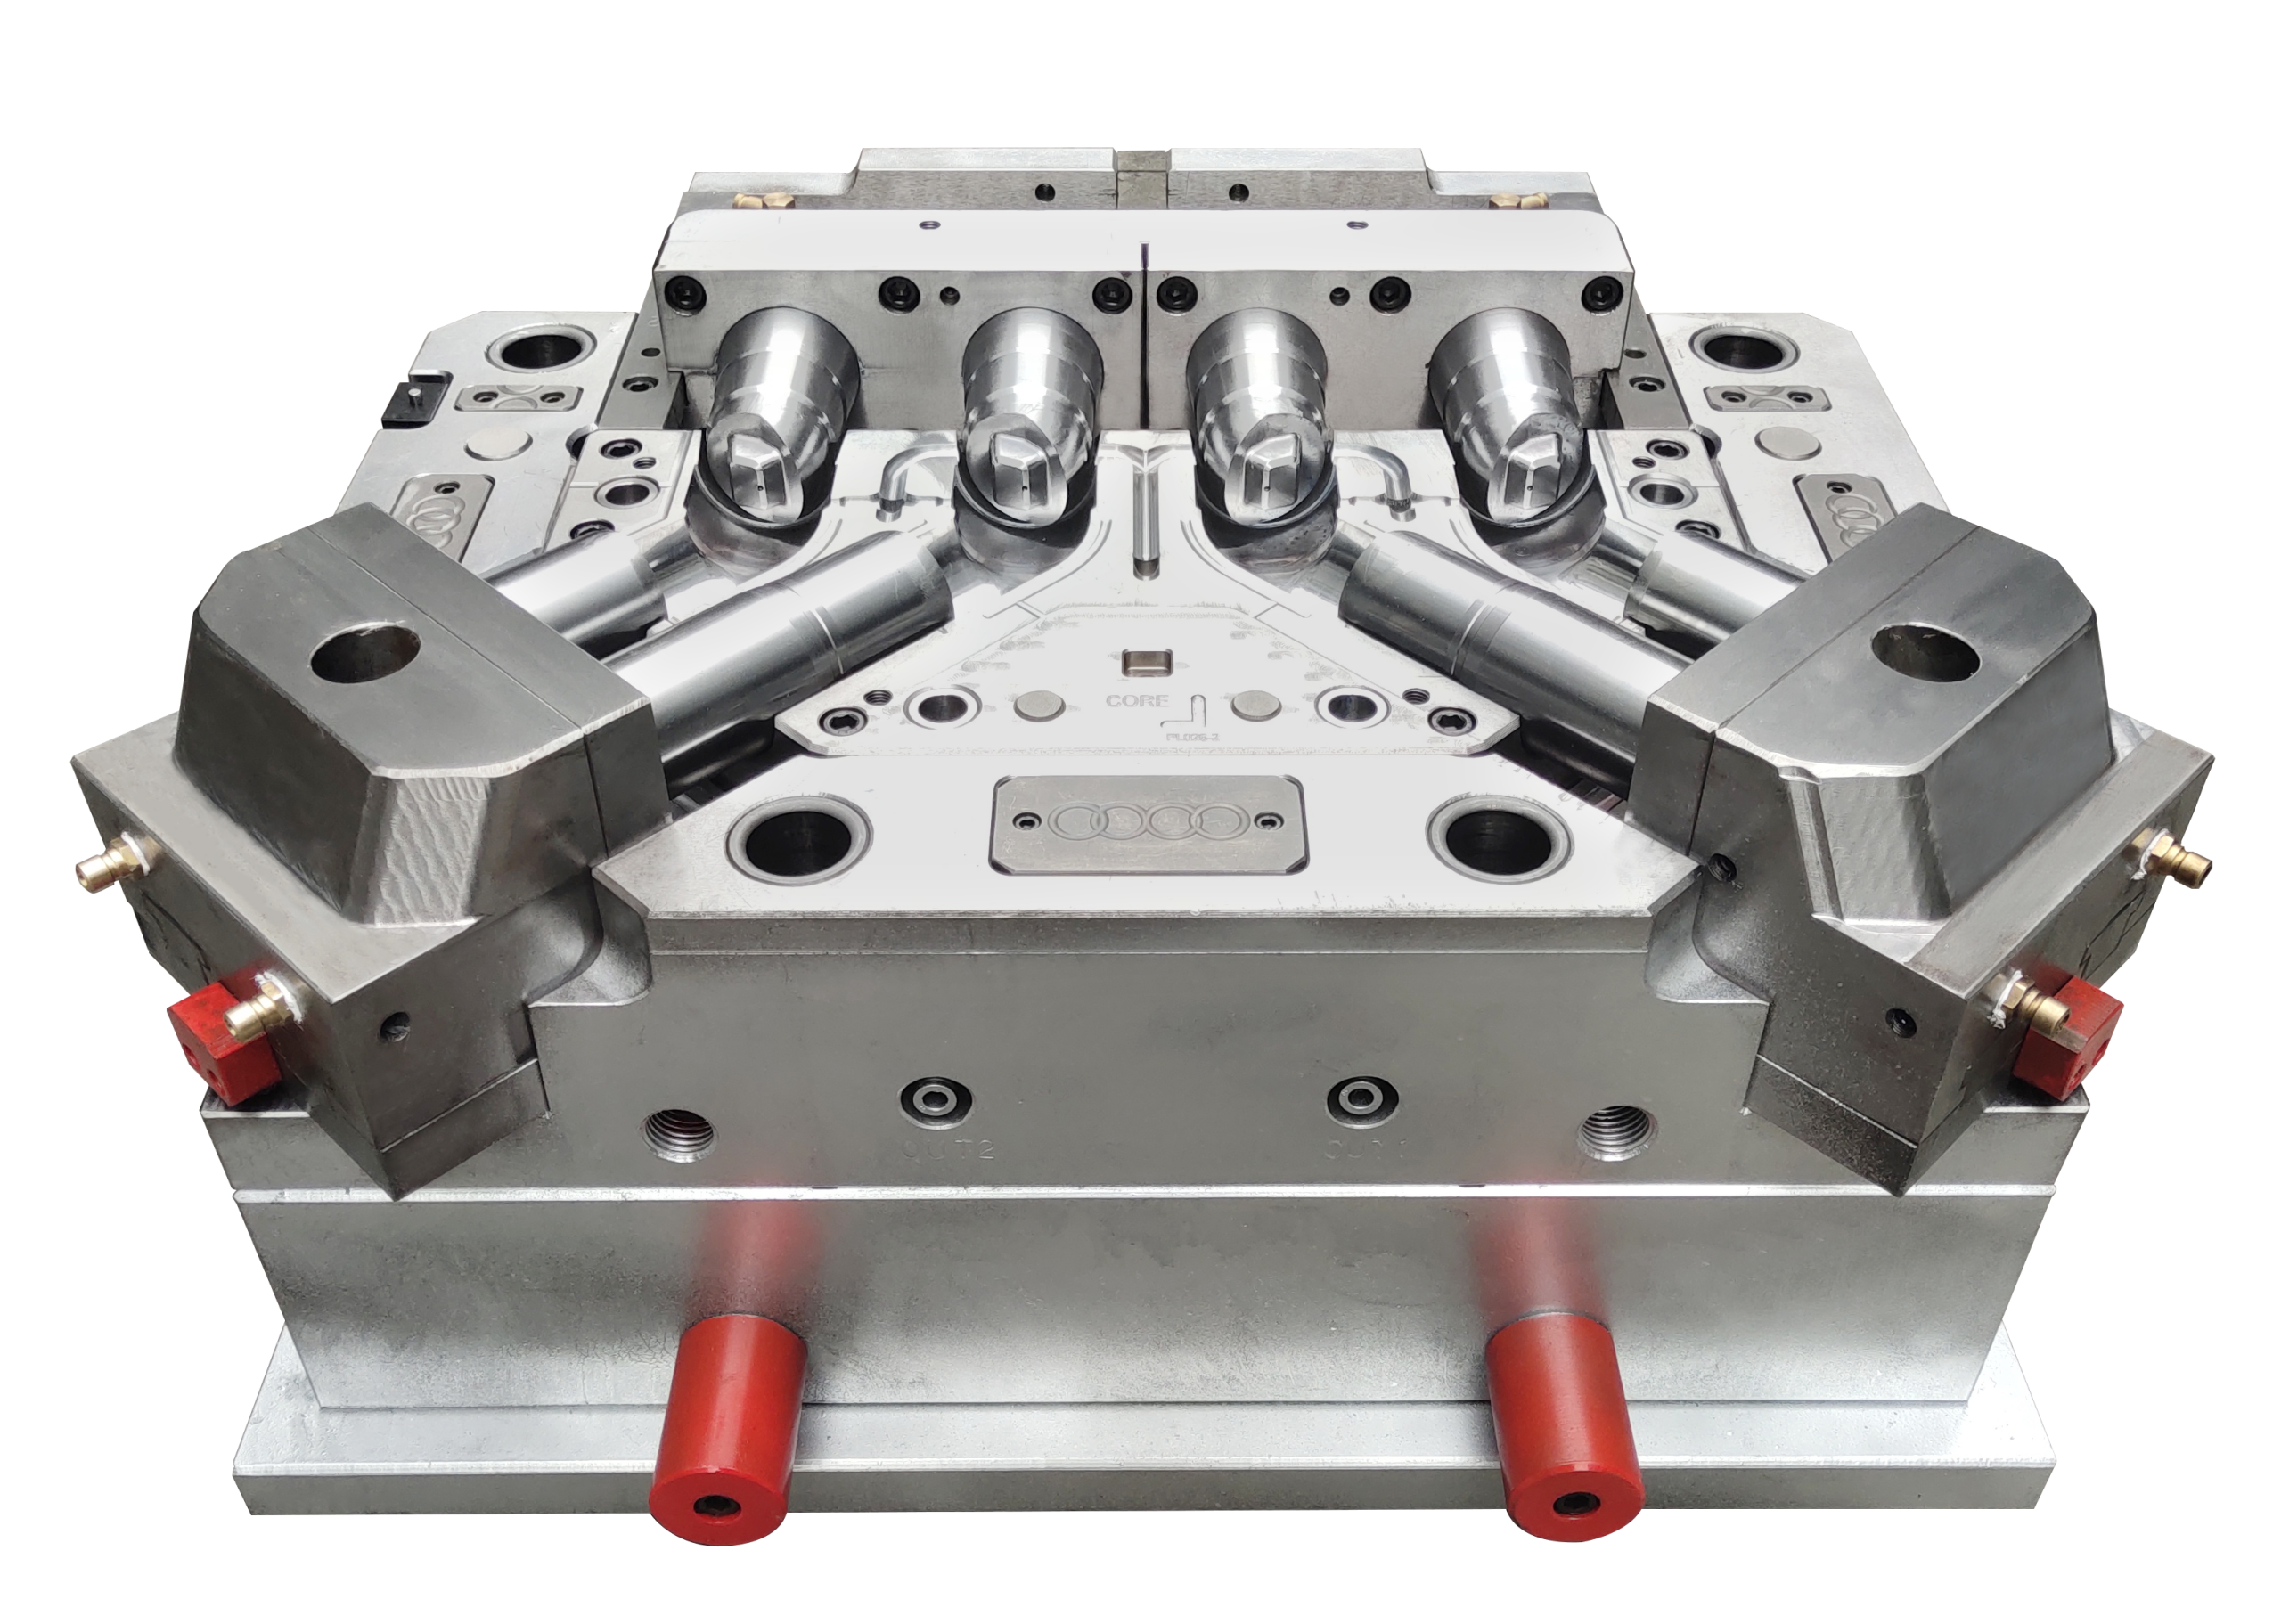
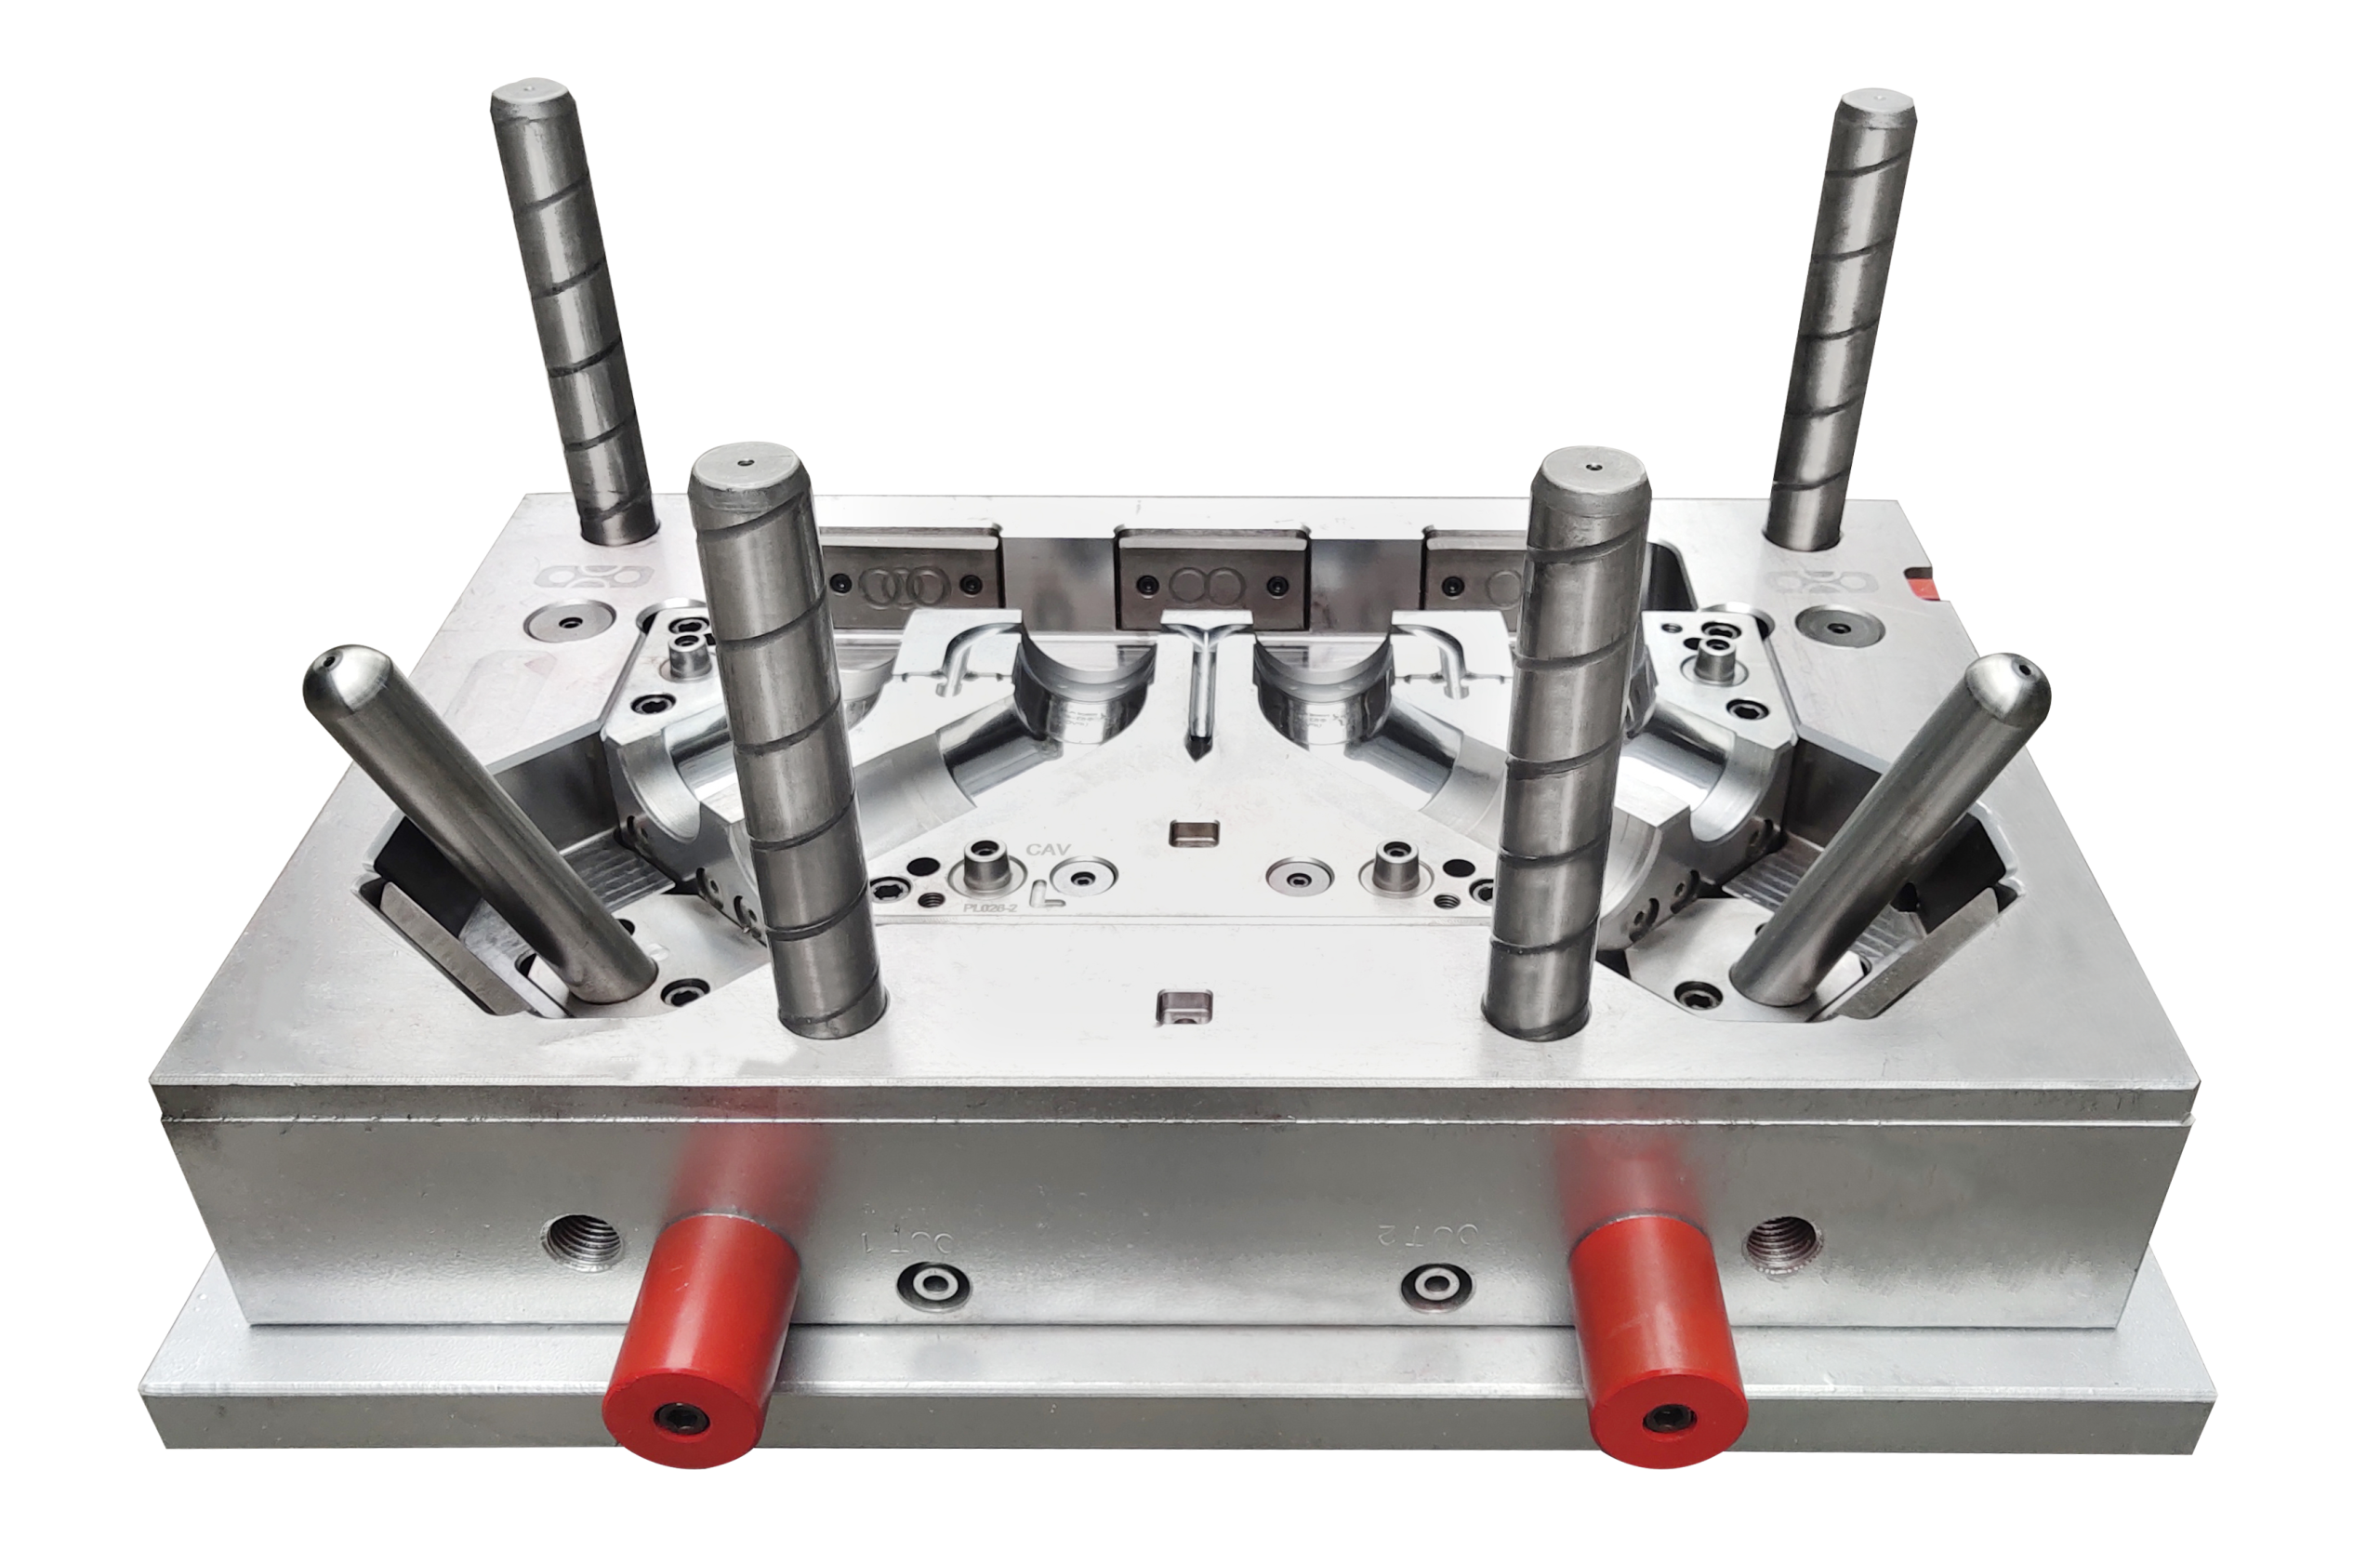
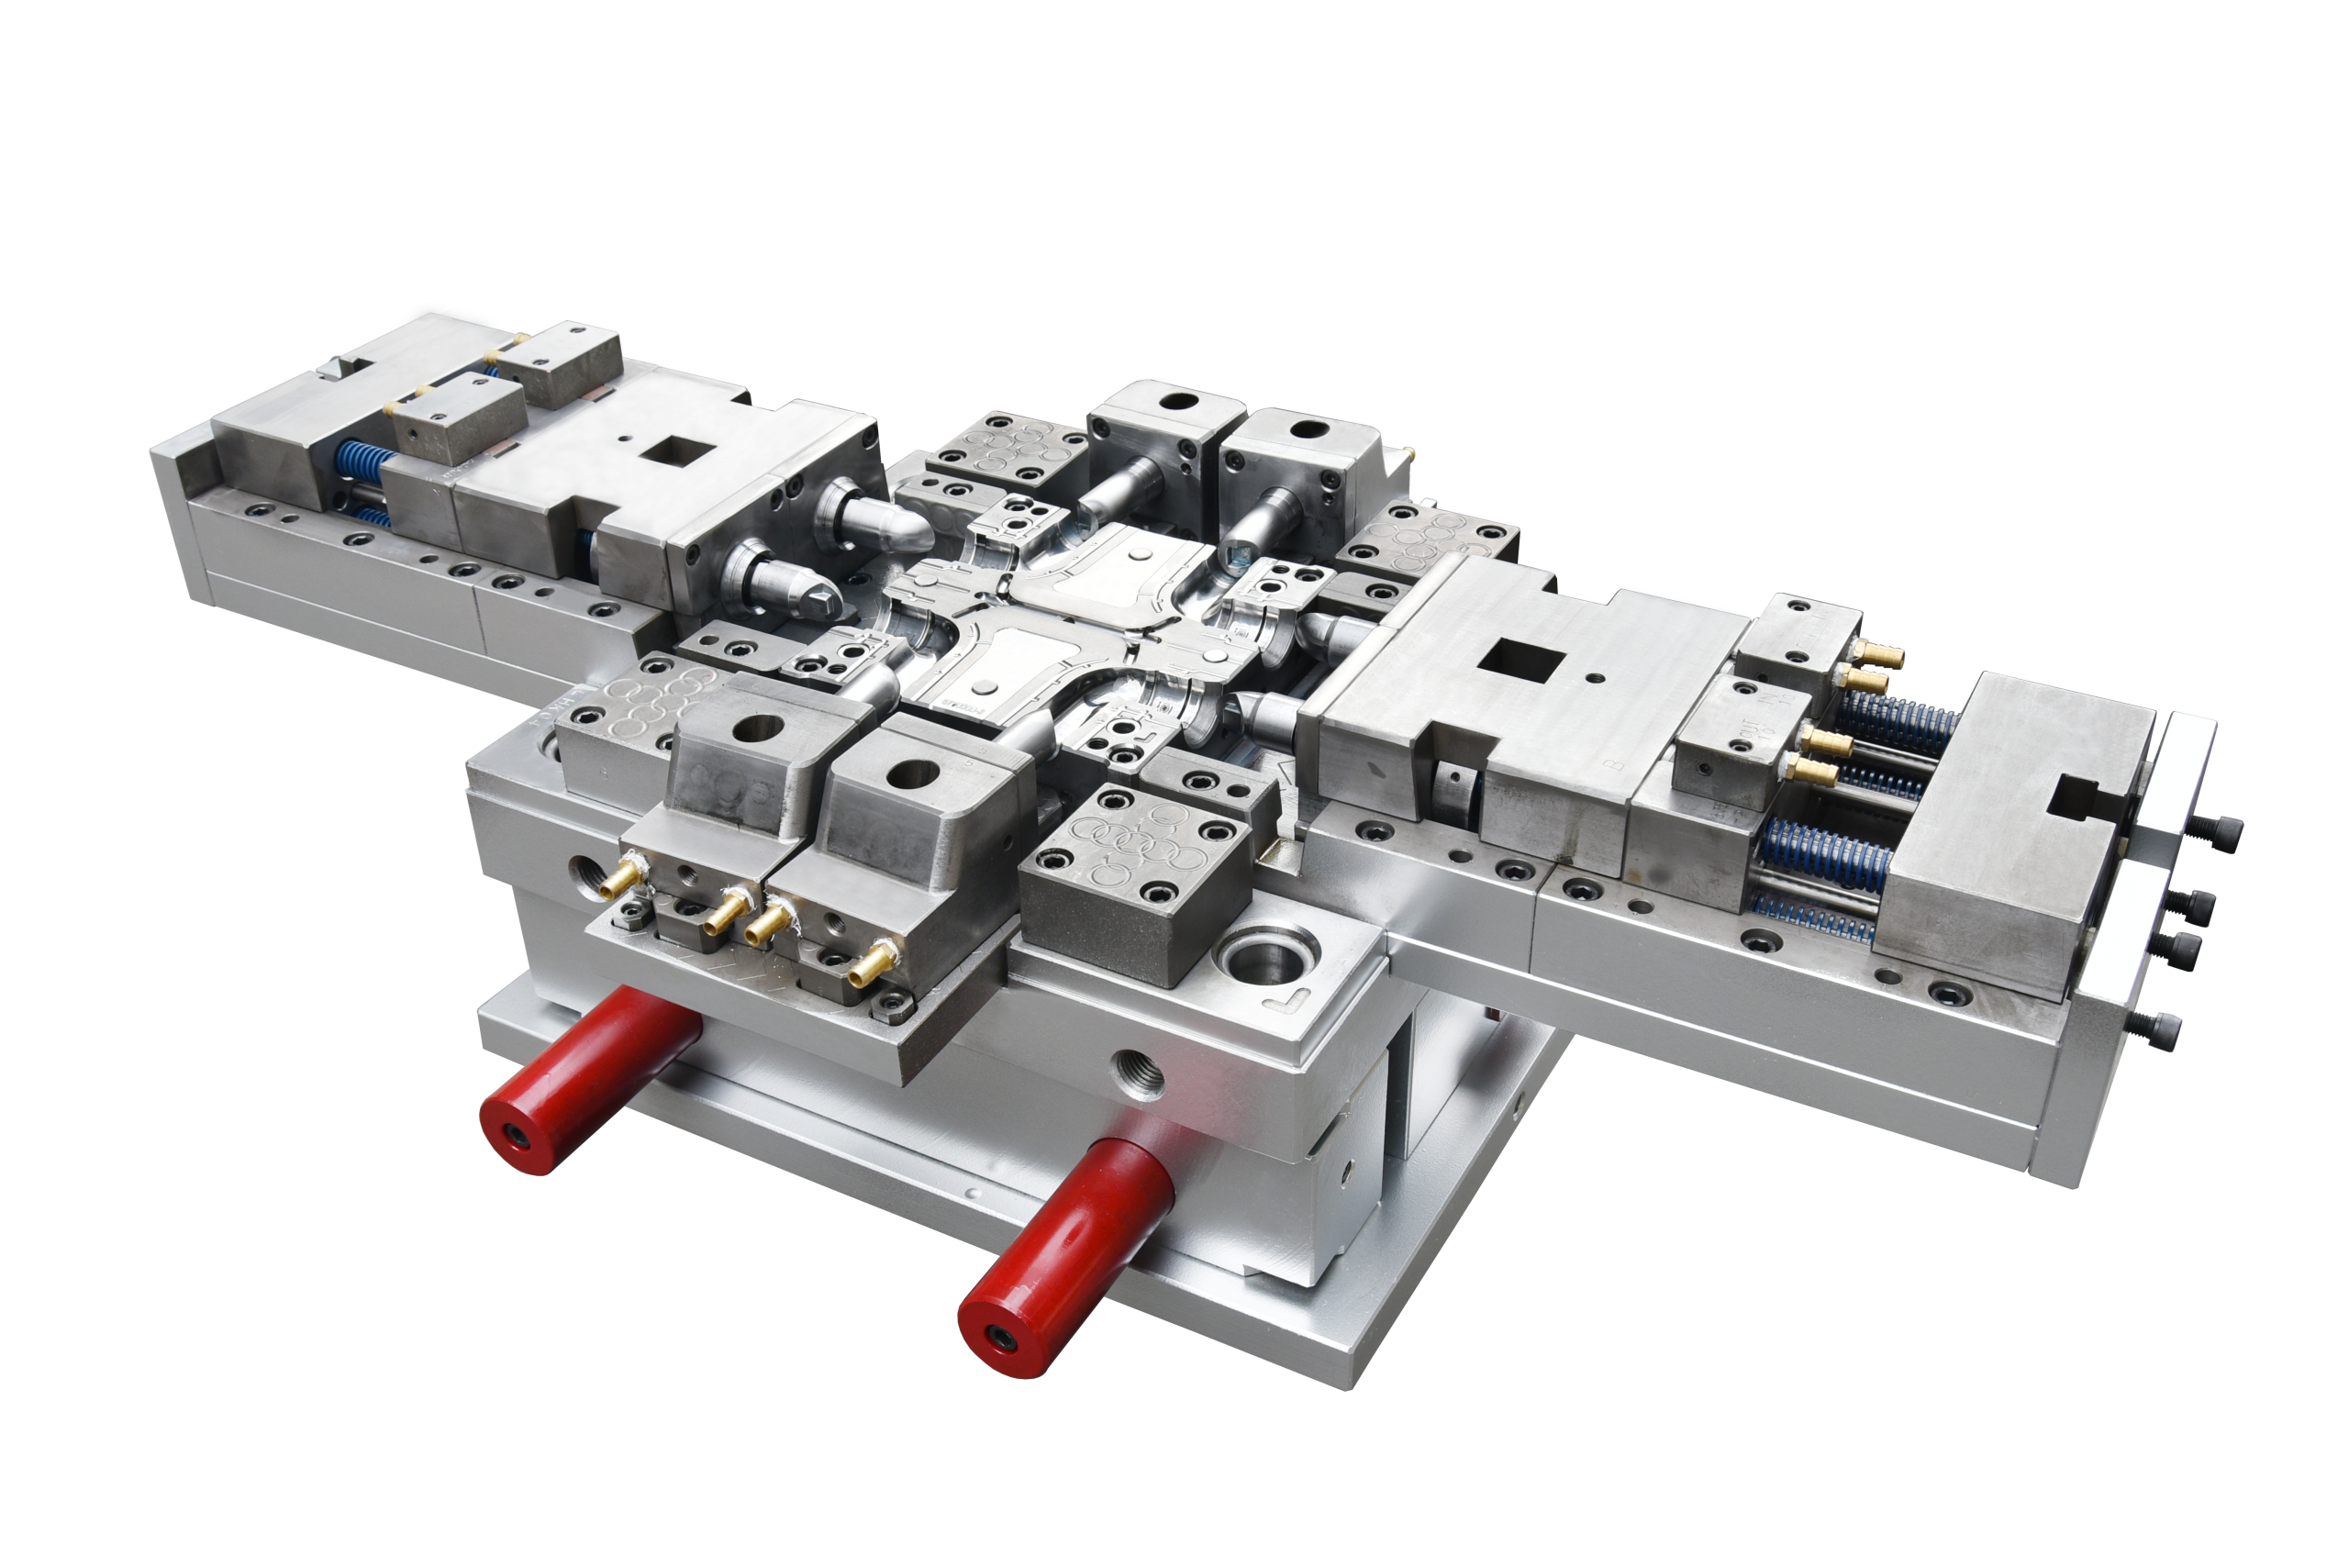
管件模具图片

展示管件模具的整体结构、型腔布局和关键加工细节

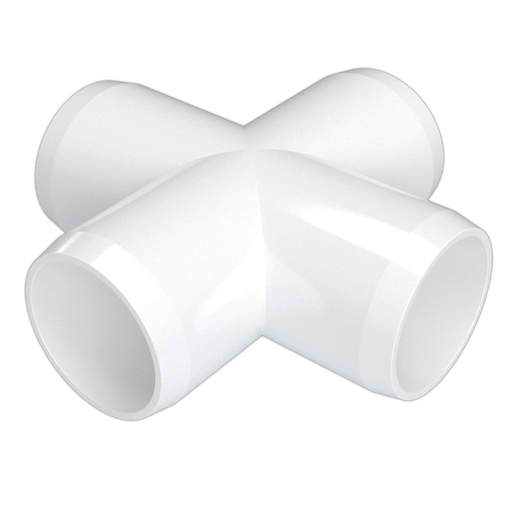
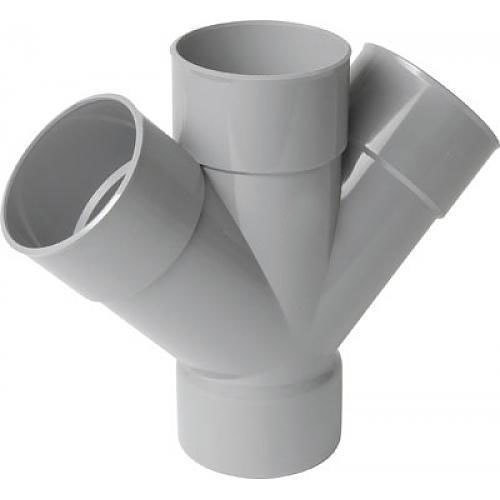
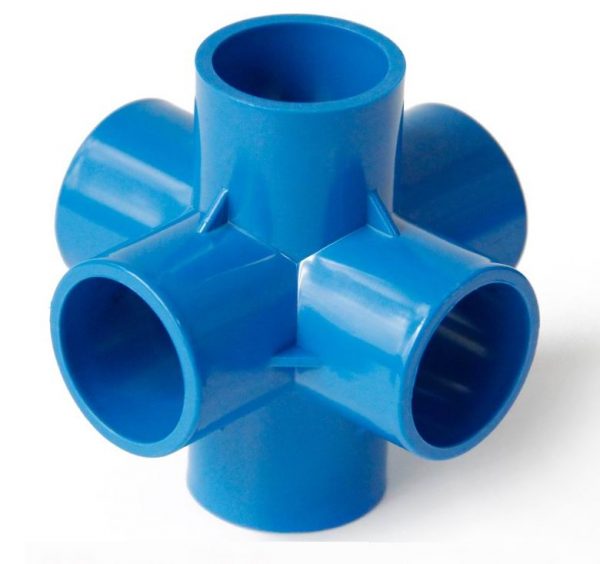
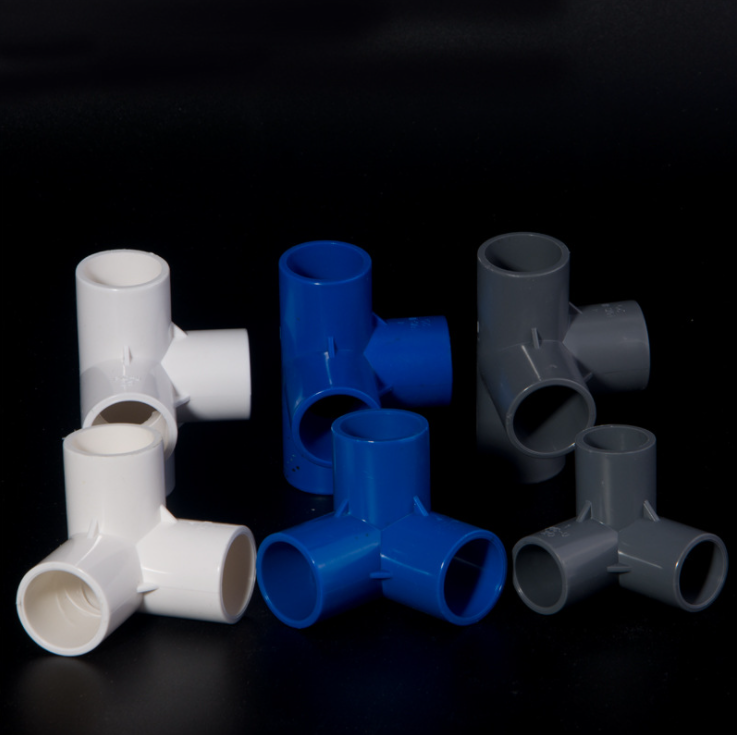
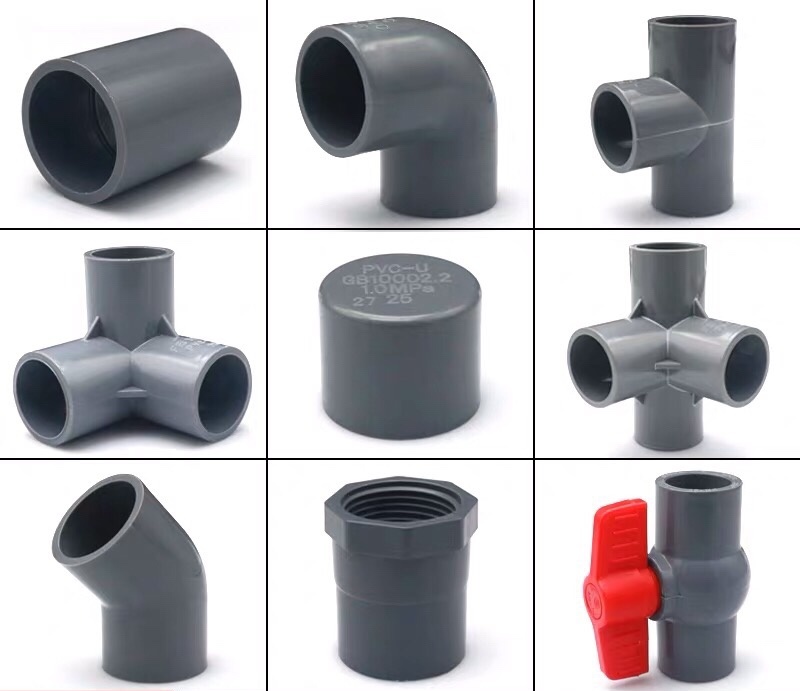
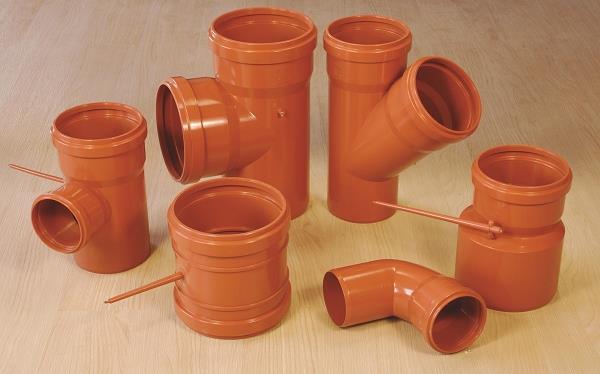
管件模具样本图片

  • 首样:PPR弯头/三通,填充完整无缩痕,螺纹清晰。
  • 细节图:密封面光滑,无飞边,壁厚均匀。
  • 弹射痕:无应力致白,无划痕。