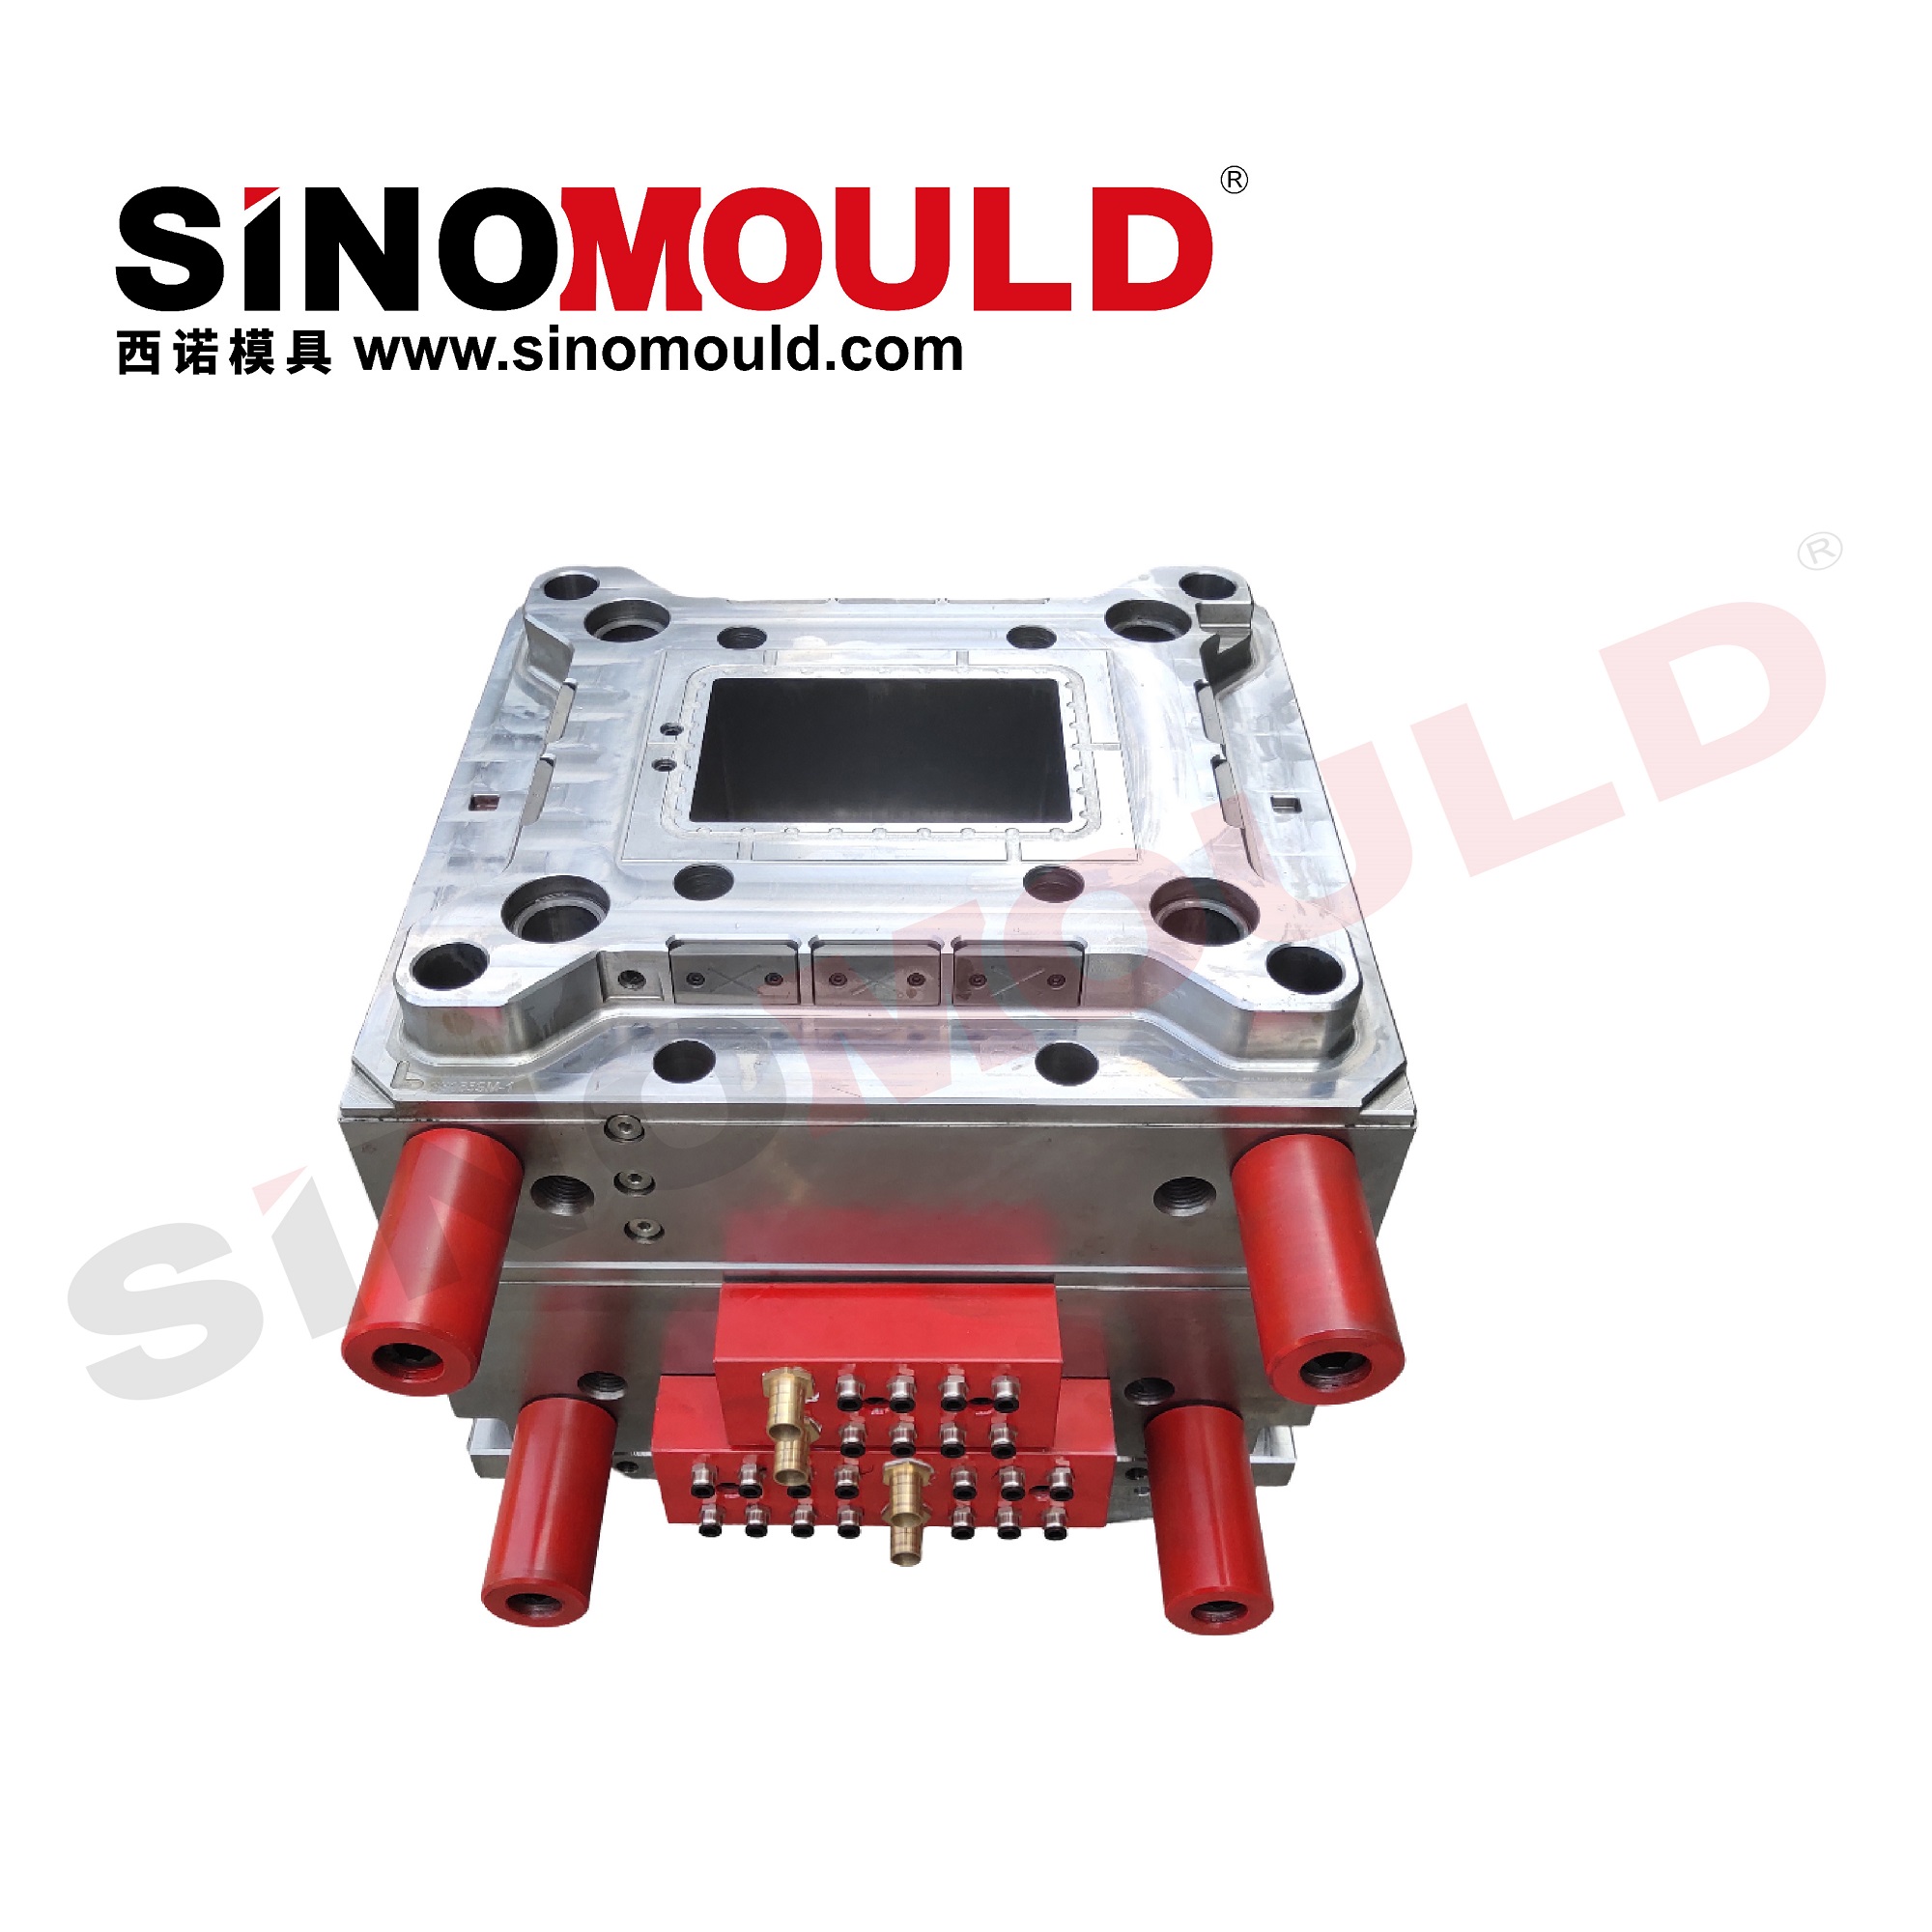
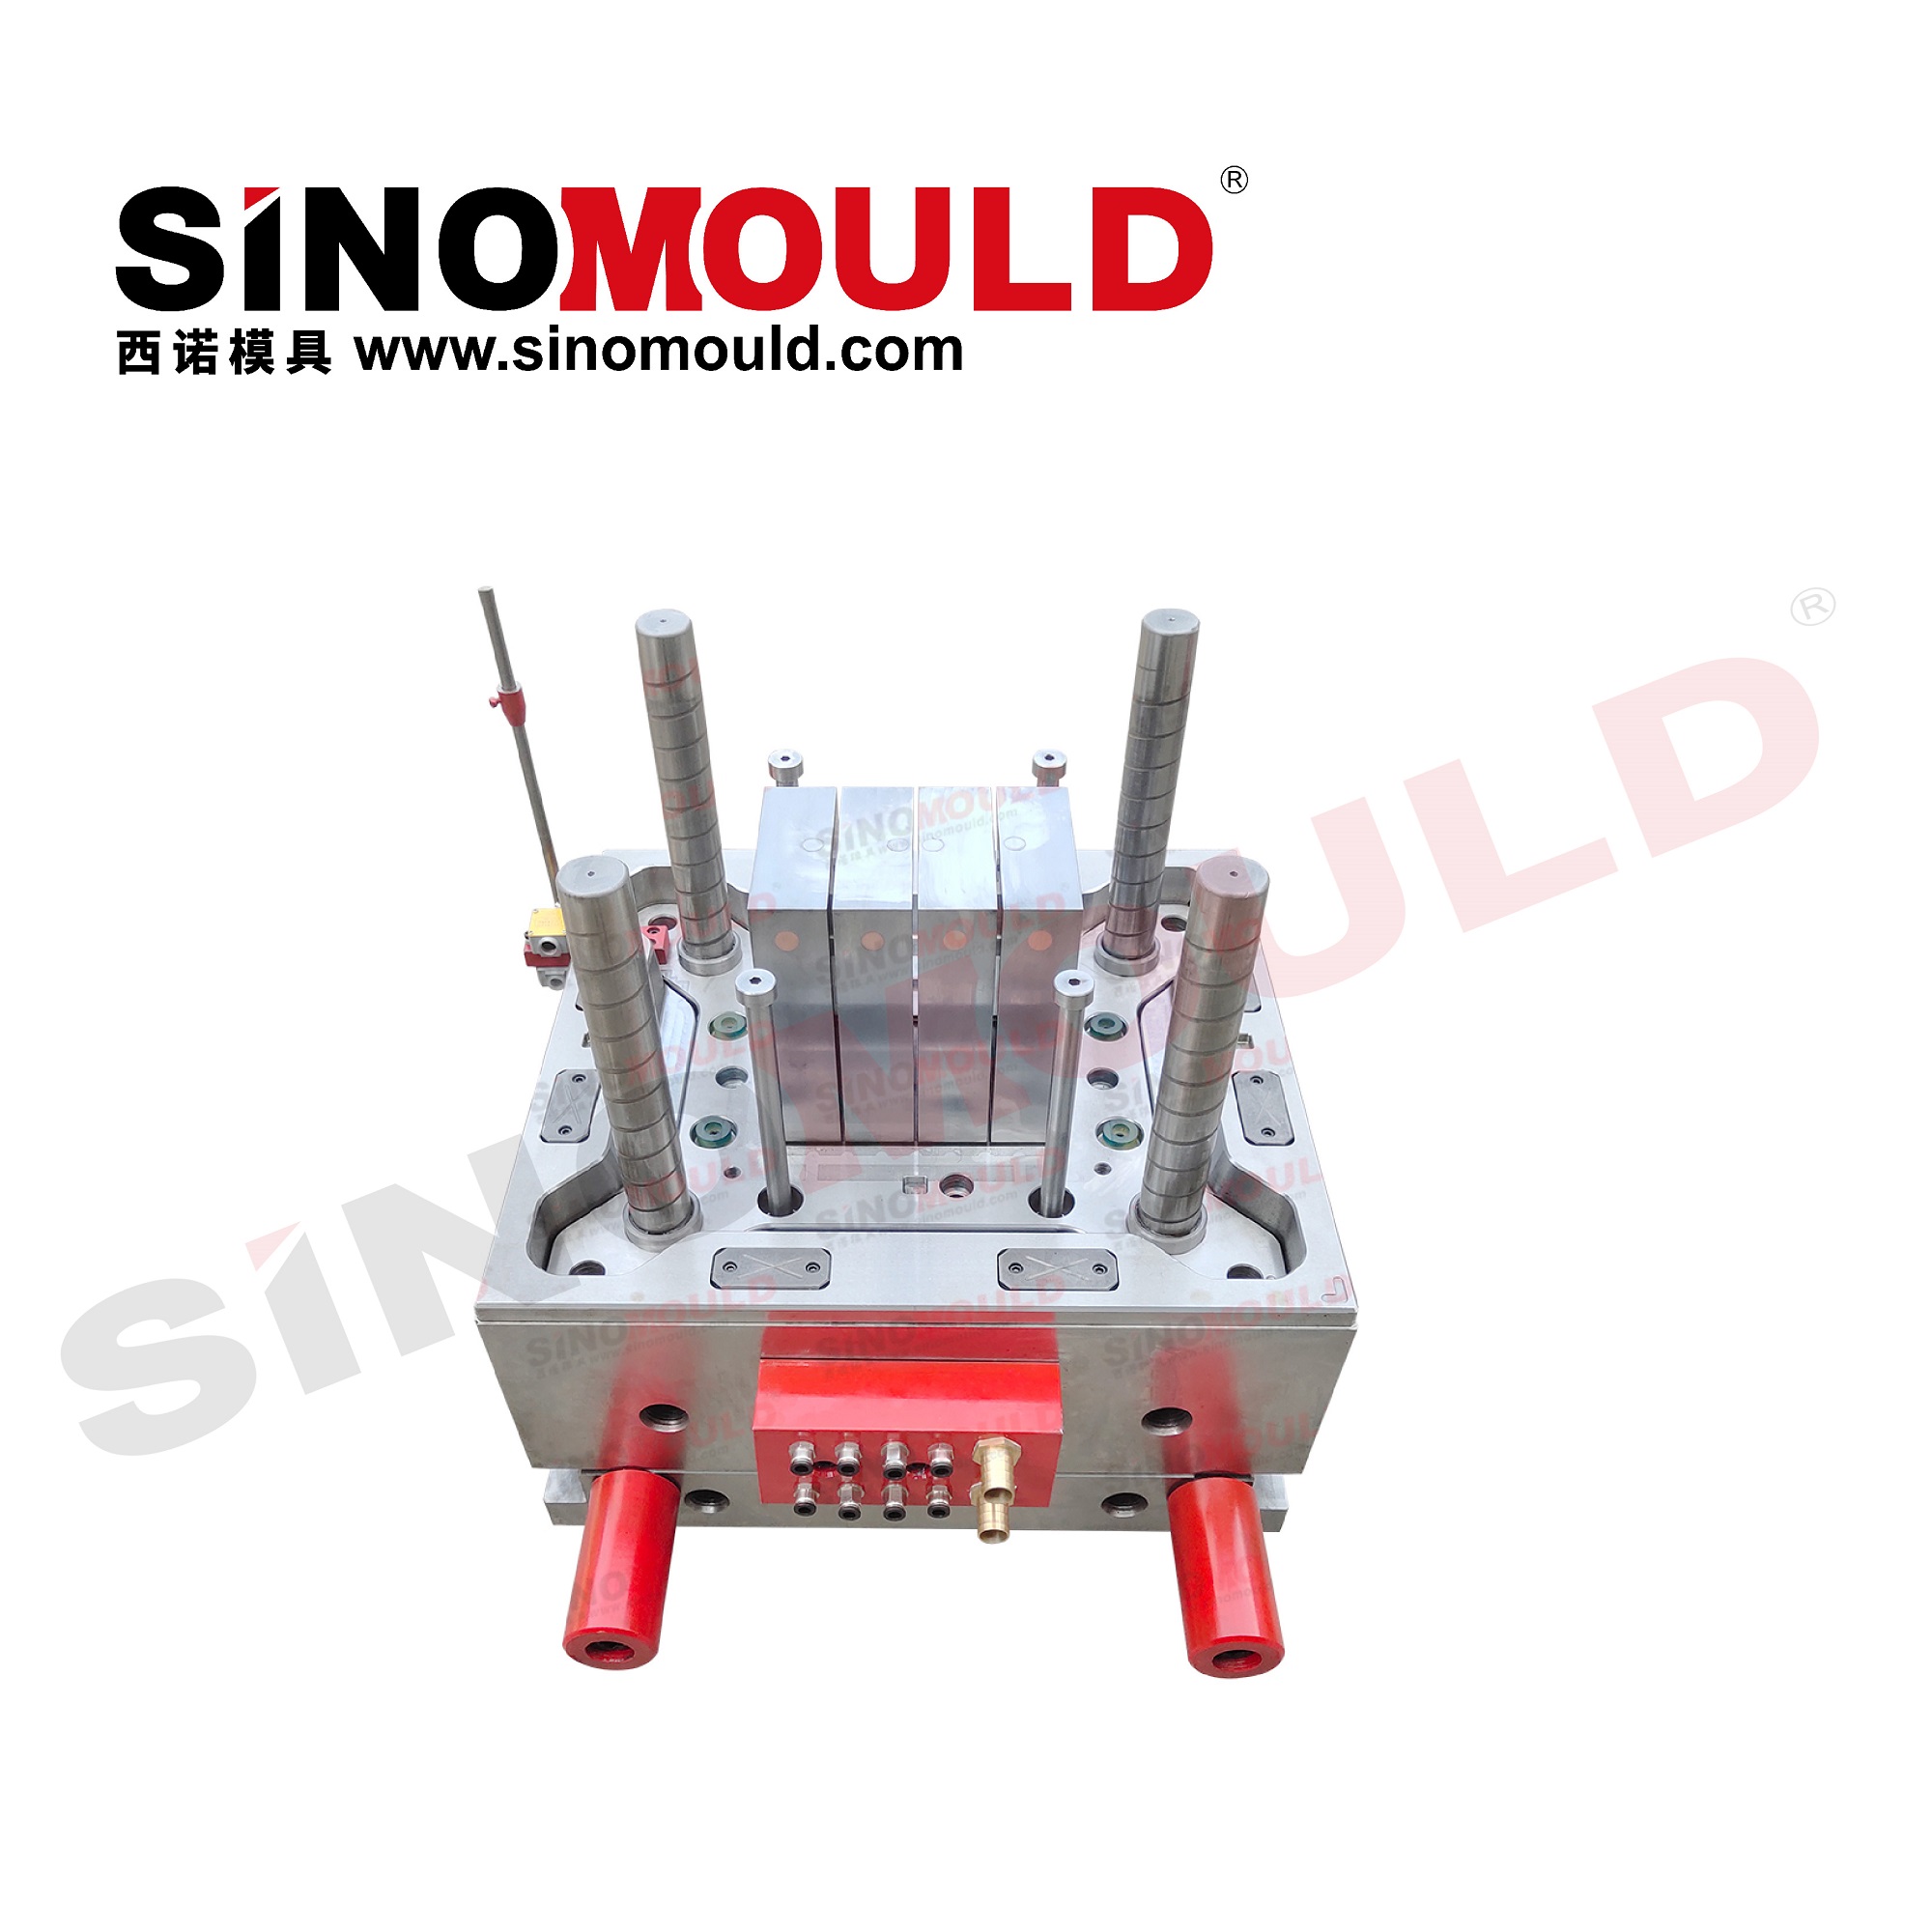
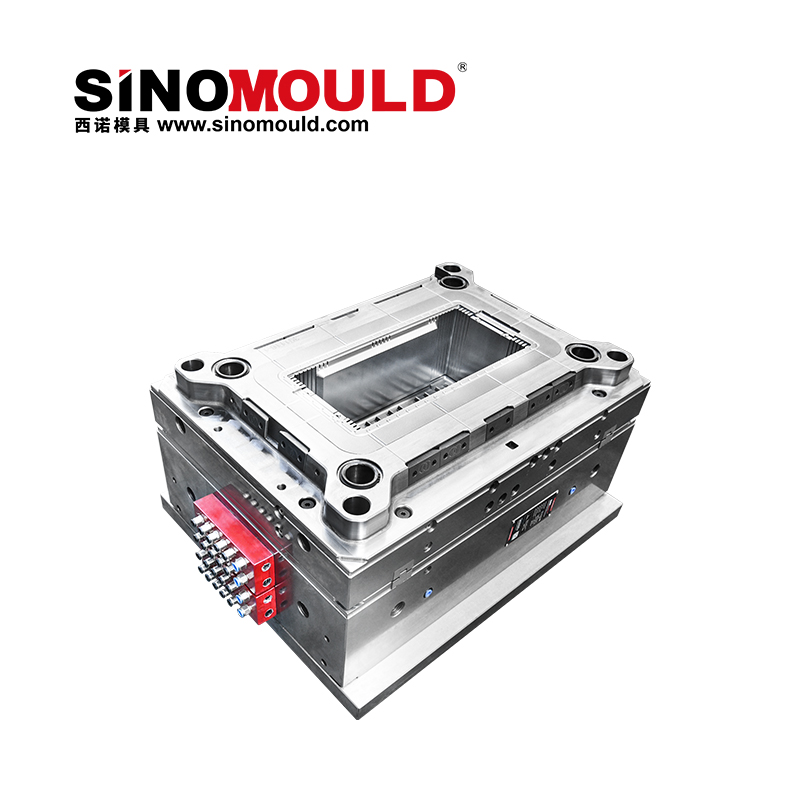
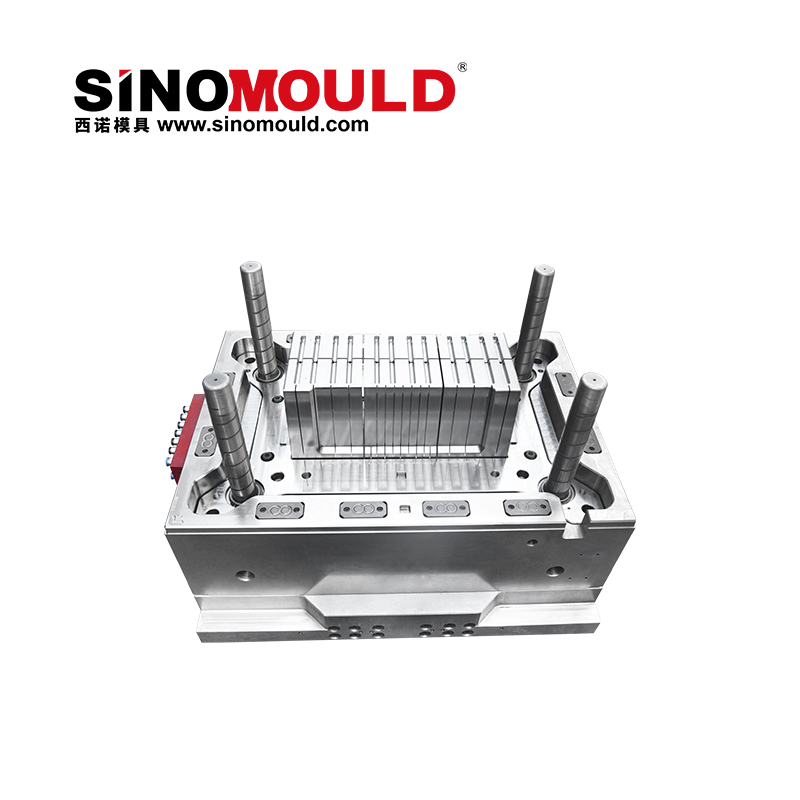
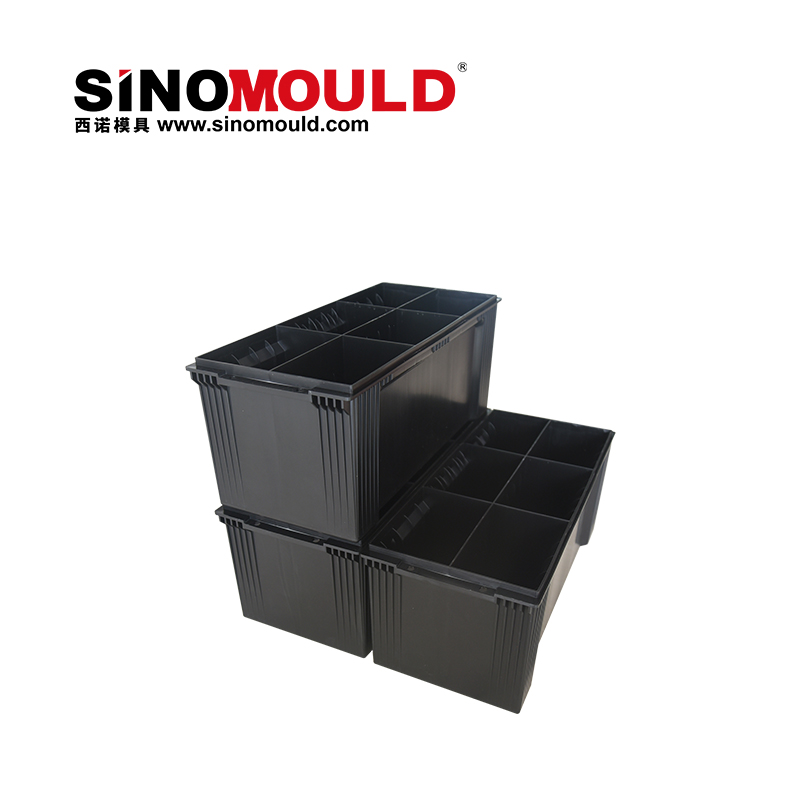
电池壳模具

塑料电池盒是汽车和工业电池的关键保护外壳,可保护内部电池组件免受环境暴露、机械振动和热循环的影响。这些组件必须满足尺寸精度、密封完整性和长期耐用性的严格标准。西诺模具将超过26年的注塑专业知识引入电池外壳模具制造领域,提供高精度、高效率的模具解决方案,涵盖汽车电池系列N40–N200、UPS电池系列(55AH–100AH)、逆变器电池系列、DIN电池系列以及完全定制的配置。

标准塑料电池盒模具细节

以下是塑料电池壳模具最常见参数的示例。

离心管模具型腔钢材H13(HRC 48-52)推荐注塑机DKM 450SV(典型)
离心管模具型芯钢材 H13(HRC 48-52) 塑料原料 PP/ABS、MFI 应要求提供 (PP 0.3-0.5)
模架标准/钢材 标准底座,P20/H13 顶出系统 推板
滑块、镶件、斜顶钢材 6 件式核心嵌件(无滑块) 注塑工艺 多级注射+模温控制
型腔数量 1+0(标准),可定制 注塑周期时间 35 秒(1L 的典型值)
热流道系统 7点阀式浇口热流道 模具制造交付周期 75-90天

塑料电池壳模具的质量要点

  • 尺寸一致性和核心稳定性:由高硬度 H13 钢制成的 6 件核心嵌件,精确对准可防止核心移位,确保所有电池的壁厚均匀(公差±0.05mm)。
  • 高效冷却和短周期:针对深核心和内部分区区域进行优化的战略性布线冷却回路可实现稳定的 35 秒循环,无翘曲或内部变形
  • 可靠的无痕顶出:脱模板顶出系统在整个零件周边施加均匀的力,防止变形并消除顶出痕迹或划痕。
  • 材料多功能性:与PP(耐化学性/绝缘)和FR-ABS(阻燃/高冲击)兼容;模具设计考虑了不同的流变和收缩行为。

塑料电池壳模具的精密加工亮点

  • 精密加工:大型龙门CNC和精密电火花加工确保型腔和型芯尺寸精度; 6片芯嵌件的配合间隙≤0.01mm。
  • 7点热流道加工:热流道歧管和浇口孔的高精度加工确保同步阀浇口驱动和平衡
  • 冷却回路加工:深孔钻削和5轴加工实现复杂的冷却通道,可快速从热热点中排出热量。
  • 严格的质量控制:海克斯康坐标测量机验证所有关键尺寸;密封面轮廓和单元隔板间距单独检查。

电池盒模具模流分析

典型电池外壳的模流模拟:

  • 通过 7 个浇口平衡填充:浇口之间的填充时间差 <0.1s;
  • 焊缝位置:位于加强筋及非密封区域;
  • 冷却优化后:翘曲≤0.8mm,满足密封要求;
  • 锁模力预测:完美匹配与 DKM 450SV。

电池盒模具图片

电池盒示例图片

塑料电池盒模具试模视频